
加工事例
ピストンロッドの銅溶射・硬質クロムメッキ加工
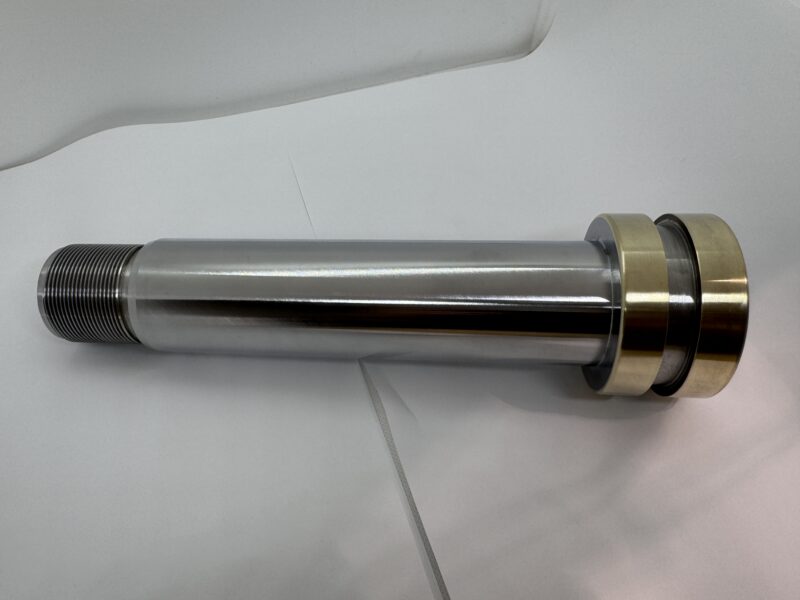
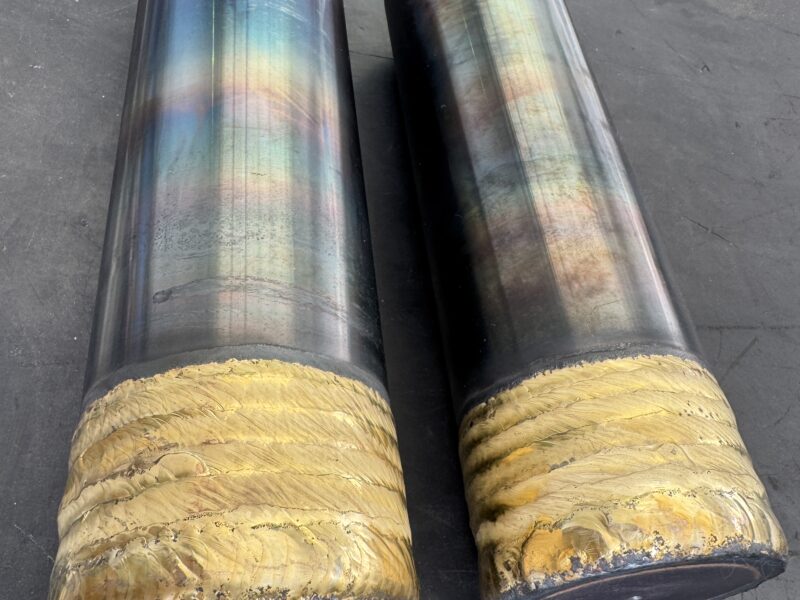
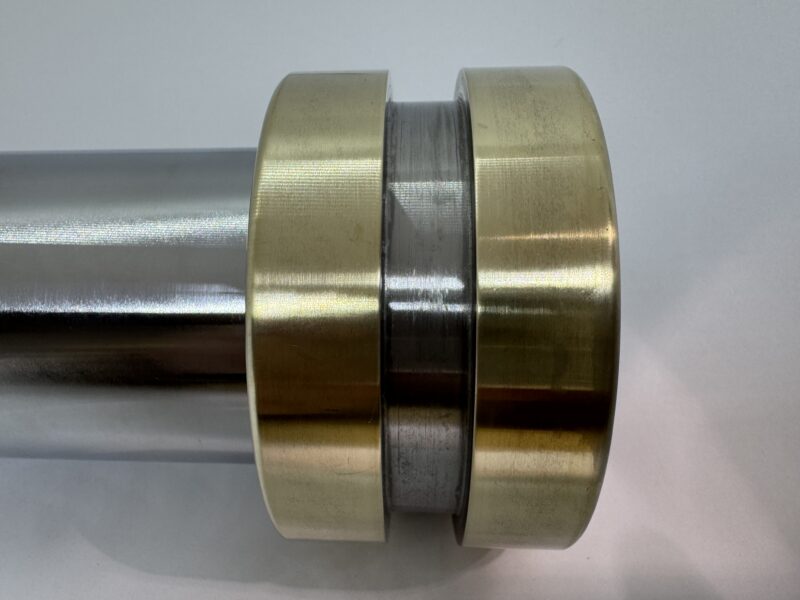
| 材質 | S45C・ALBC |
| 表面処理 | 硬質クロムメッキ |
| 加工工程 | 先端部のRの削り(旋盤加工①)→銅溶射→全加工(旋盤加工②)→研磨→硬質クロムめっき→バフ研磨 |
| サイズ | φ80×301 |
| 精度 | Φ80(-0.036~-0.090)・Φ50(-0.030~-0.070) |
詳細説明
銅溶射、旋盤加工、研磨、硬質クロムメッキ、バフ研磨にまたがるピストンロッドを、加工会社との連携を含めて一貫管理した事例です。銅膜の三層処理と先端部の形状に配慮し、複雑な工程をつなぎました。
「銅溶射と硬質クロムメッキを含む複雑なピストンロッドを、どこへ相談すればよいか?」
対象は、S45CとALBCを組み合わせたφ80×301のピストンロッドです。先端部のR削り、銅溶射、旋盤による全加工、研磨、硬質クロムメッキ、バフ研磨まで複数の加工が必要でした。相見積もり案件でしたが、平野鉄工以外からは見積提出がなく、対応できる加工先が限られていました。
個々の加工だけでなく、工程間の条件をつなぐ必要がありました
このピストンロッドには銅膜の三層処理が必要で、鉄の「巻き返し」が外に出ないようにする工夫も求められました。溶射業者の指定に合わせ、先端部の鉄を削ってRを付けてから銅を盛る必要があります。各工程を個別に手配するだけではなく、次工程の条件を踏まえて形状と加工順を管理することが課題でした。
加工会社との橋渡しを行い、複雑な工程を一つにつなぐ
平野鉄工は金属コーディネーターとして加工会社との橋渡しを行い、先端部の形状づくりから銅溶射、硬質クロムメッキ、最終仕上げまでを一貫して管理しました。各社へ加工を渡すだけでなく、溶射に必要なR形状や後工程を踏まえて全体を組み立てたことが、案件を前へ進める突破口となりました。
表面処理と使用条件から寿命改善を検討する場合は、油圧シリンダピストンの表面処理・長寿命化提案もご覧ください。
S45C・ALBCに、銅溶射から最終バフ研磨までを実施
材質にはS45CとALBCを使用し、先端部のRを削る旋盤加工、銅溶射、旋盤による全加工、研磨、硬質クロムメッキ、バフ研磨の順で加工しました。サイズはφ80×301、外径はΦ80(-0.036~-0.090)・Φ50(-0.030~-0.070)で、銅膜の三層処理と鉄の「巻き返し」が外に出ない形状上の工夫を含めて仕上げました。材質や表面処理の選び方は、摩耗原因に応じた材質・表面処理選定の技術解説でも紹介しています。
メッキ
他社から見積提出がなかった複合加工案件に対応
加工会社との橋渡しを行い、複雑な工程を一貫して管理することで、他社から見積提出がなかったピストンロッドの製作に対応しました。先端部の形状、銅溶射、硬質クロムメッキ、最終仕上げまでの条件をつなぎ、品質と納期の両立を図りました。
加工先が限られていた
6工程の一貫管理
異種材、硬質クロムメッキ、研磨を組み合わせた関連事例として、シリンダー用ピストンの加工事例もご覧いただけます。
※本事例には寿命、コスト、納期などの定量結果がないため、確認済みの対応事実を掲載しています。
ピストンロッドの複合加工なら、平野鉄工にお任せください
銅溶射、旋盤加工、研磨、硬質クロムメッキなど、複数の加工会社にまたがる案件も、工程間の条件を整理して製作を進めます。加工先の選定や工程管理でお困りの際はご相談ください。
関連事例一覧
-
SCM440と硬質クロムめっきで耐摩耗性を高めたFCMXΦ24湯口棒4段
-
製品種類:
-
その他
-
-
材質:
-
SCM材
-
-
表面処理:
-
研磨加工,
-
硬質クロムめっき
-
-
機能・目的:
-
耐摩耗
-
-
-
140×60×75 スイッチ用ガイド
-
製品種類:
-
その他
-
-
材質:
-
SS材
-
-
表面処理:
-
硬質クロムめっき
-
-
機能・目的:
-
耐久性
-
-
-
160×38×61 スイッチ用ガイド
-
製品種類:
-
その他
-
-
材質:
-
SS材
-
-
表面処理:
-
硬質クロムめっき
-
-
機能・目的:
-
耐久性
-
-
-
90×90×100 シリンダーチューブ
-
製品種類:
-
その他
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
研磨加工,
-
硬質クロムめっき
-
-
機能・目的:
-
耐摩耗
-
-
-
210×44×63 スイッチ用ガイド
-
製品種類:
-
その他
-
-
材質:
-
SS材
-
-
表面処理:
-
硬質クロムめっき
-
-
機能・目的:
-
耐久性
-
-
-
Φ16×185 ガイド用丸棒
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
SS材
-
-
表面処理:
-
-
機能・目的:
-
-
-
SS400製 位置決めブロック
-
製品種類:
-
その他
-
-
材質:
-
SS材
-
-
表面処理:
-
硬質クロムめっき
-
-
機能・目的:
-
-
-
S45C製 Φ60×273 精密ガイドピン
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
高周波焼入れ
-
-
機能・目的:
-
耐摩耗
-
-
-
ABB1製 取付スタットボルト
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
その他
-
-
表面処理:
-
-
機能・目的:
-
耐摩耗,
-
耐久性
-
-
-
焼入れ歪みを矯正してΦ22js6に仕上げたS45C製センターロッド
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
高周波焼入れ
-
-
機能・目的:
-
耐摩耗
-
-
-
Φ43×315 ストッパーピン
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
-
機能・目的:
-
位置決め・固定
-
-
-
SS400製 Φ30×150 精密丸ピン
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
SS材
-
-
表面処理:
-
-
機能・目的:
-
-
-
Φ30×186 ピン・先端ダイヤ型
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
高周波焼入れ
-
-
機能・目的:
-
耐摩耗
-
-
-
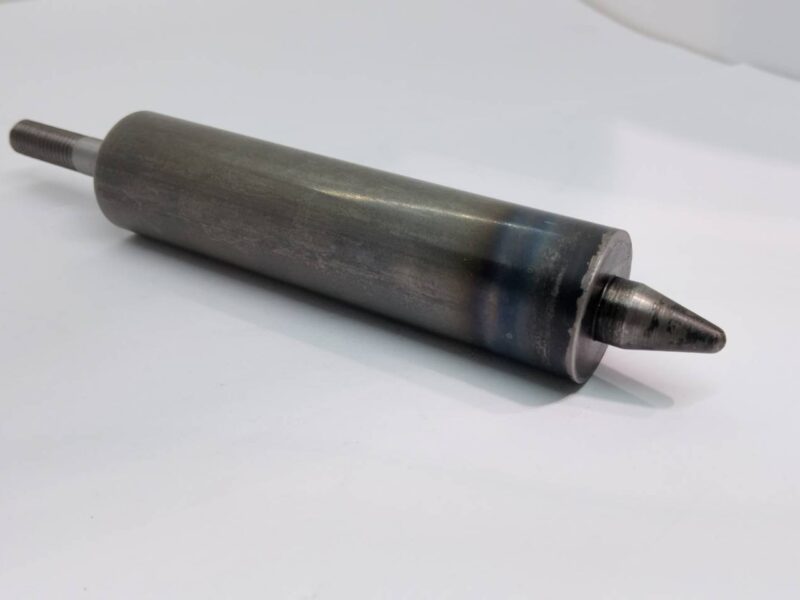
Φ30×186 ピン・先端丸型
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
高周波焼入れ
-
-
機能・目的:
-
耐摩耗
-
-
-
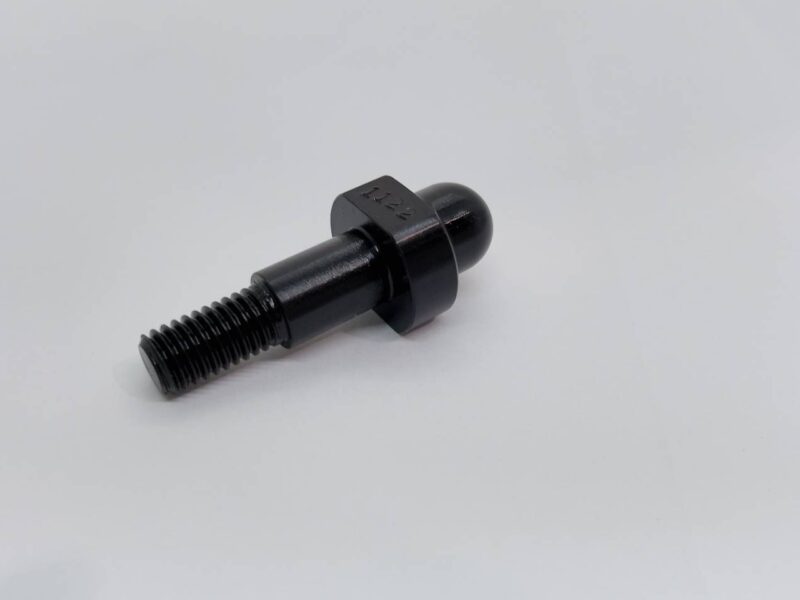
SCM440調質材 丸ピン
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
SCM材
-
-
表面処理:
-
調質処理,
-
黒染め(黒色酸化皮膜処理)
-
-
機能・目的:
-
-
-
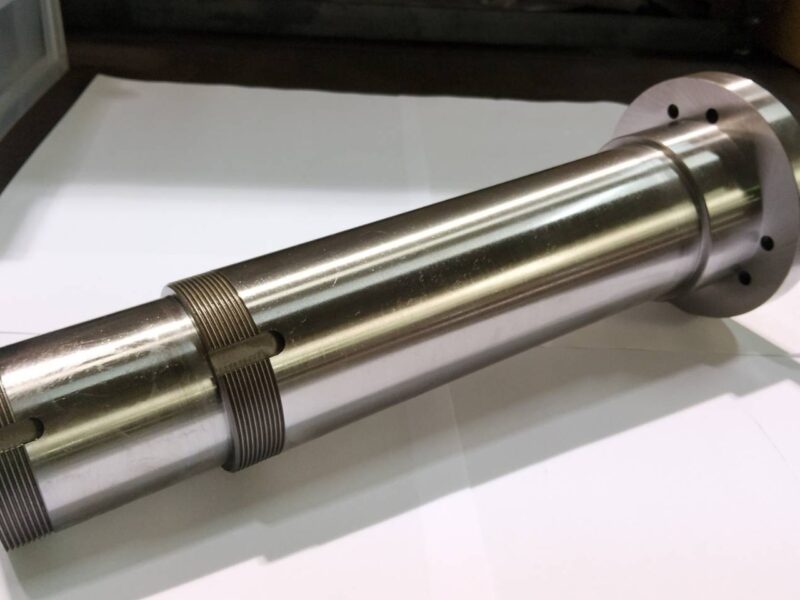
φ140 精錬所向け設備用主軸
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
調質処理,
-
研磨加工
-
浸炭焼入れ
-
-
機能・目的:
-
-
-
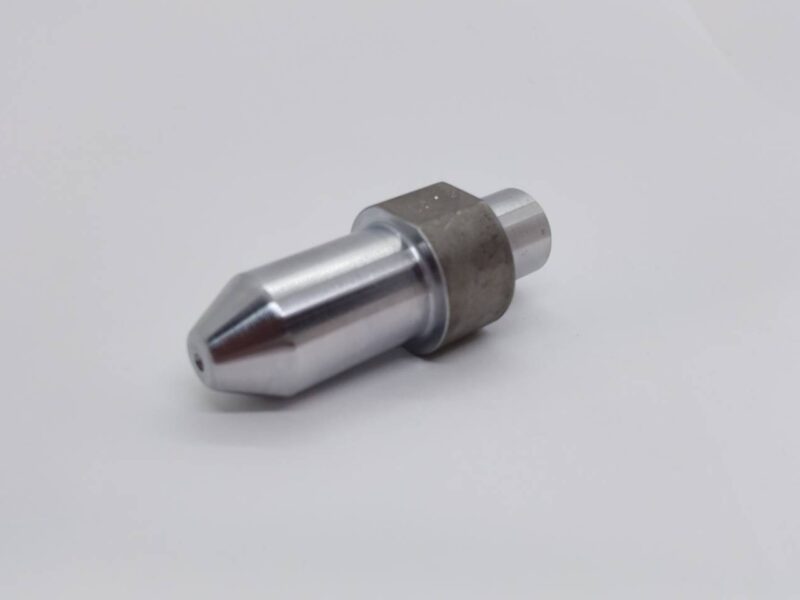
ロケーションピン オス②
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
SCM材
-
-
表面処理:
-
研磨加工,
-
浸炭焼入れ
-
-
機能・目的:
-
硬度向上
-
-
-
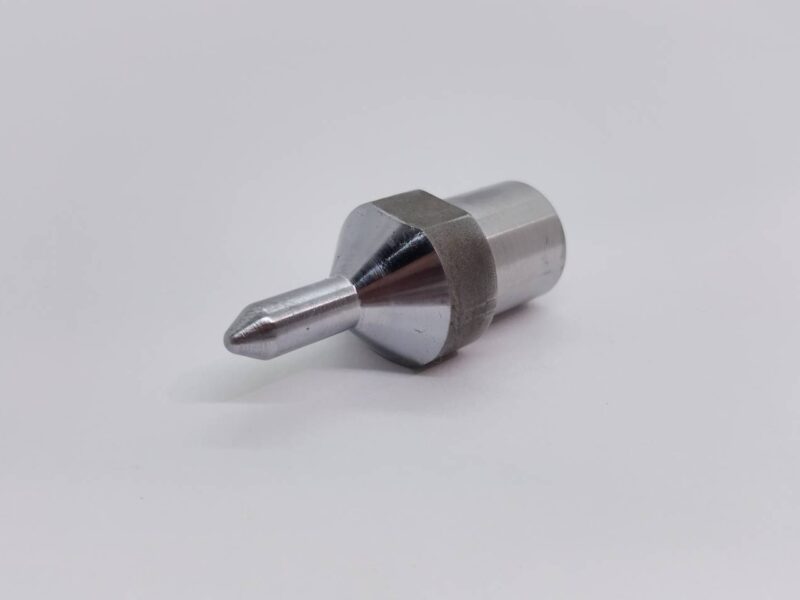
ロケーションピン オス①
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
SCM材
-
-
表面処理:
-
研磨加工,
-
浸炭焼入れ
-
-
機能・目的:
-
硬度向上
-
-
-
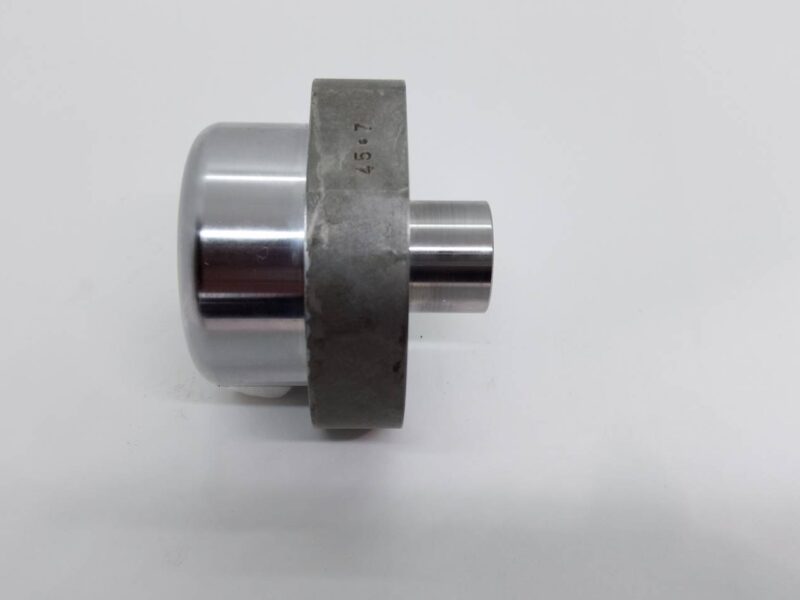
SCM420製 ロケーションピン
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
SCM材
-
-
表面処理:
-
研磨加工,
-
浸炭焼入れ
-
-
機能・目的:
-
硬度向上
-
-
-
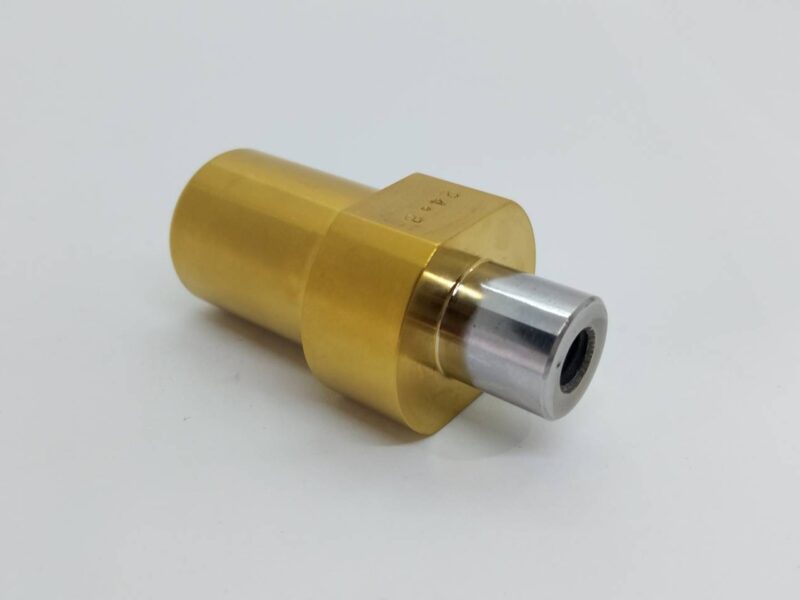
SKH51製 ロケーションピン
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
その他
-
-
表面処理:
-
研磨加工,
-
真空焼入れ
-
-
機能・目的:
-
硬度向上
-
-
-
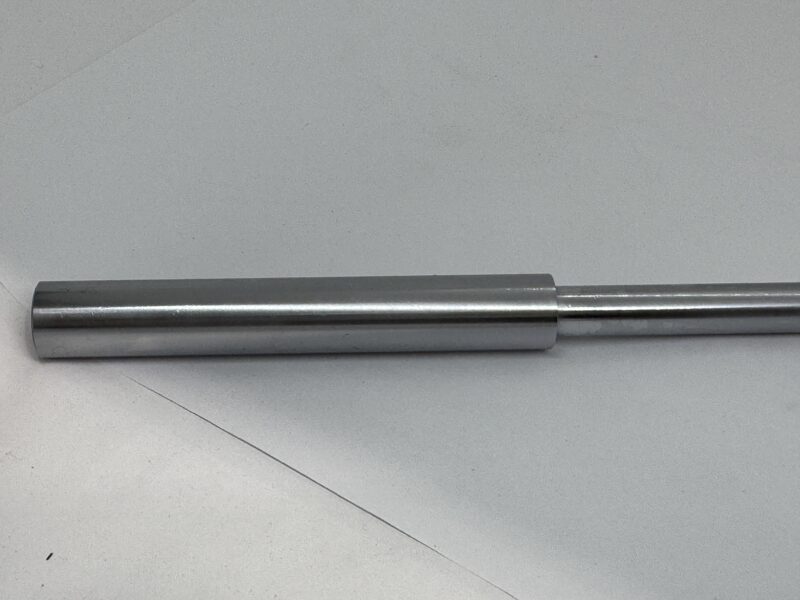
カステンゲージ棒
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
その他
-
-
表面処理:
-
研磨加工,
-
浸炭焼入れ
-
-
機能・目的:
-
耐摩耗
-
-
-
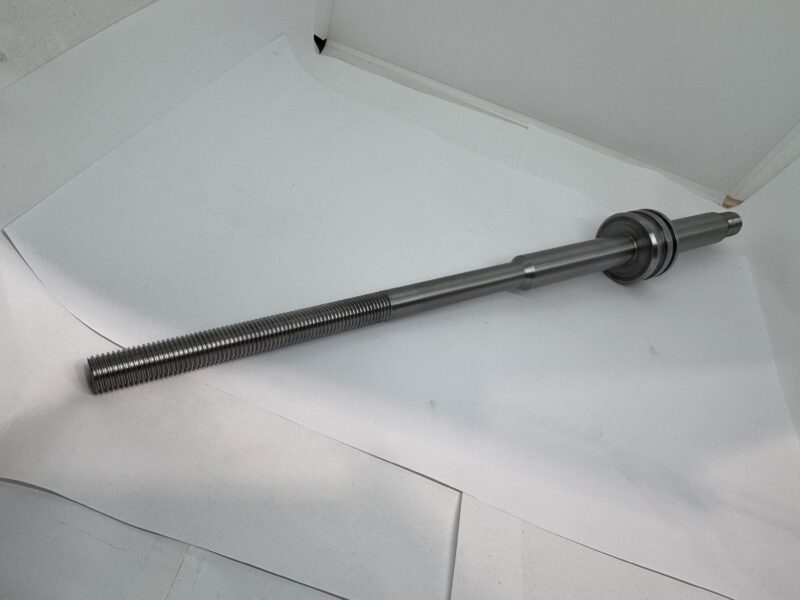
ピストンロッド
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
SCM材
-
-
表面処理:
-
調質処理,
-
研磨加工
-
高周波焼入れ
-
-
機能・目的:
-
耐摩耗
-
-
-
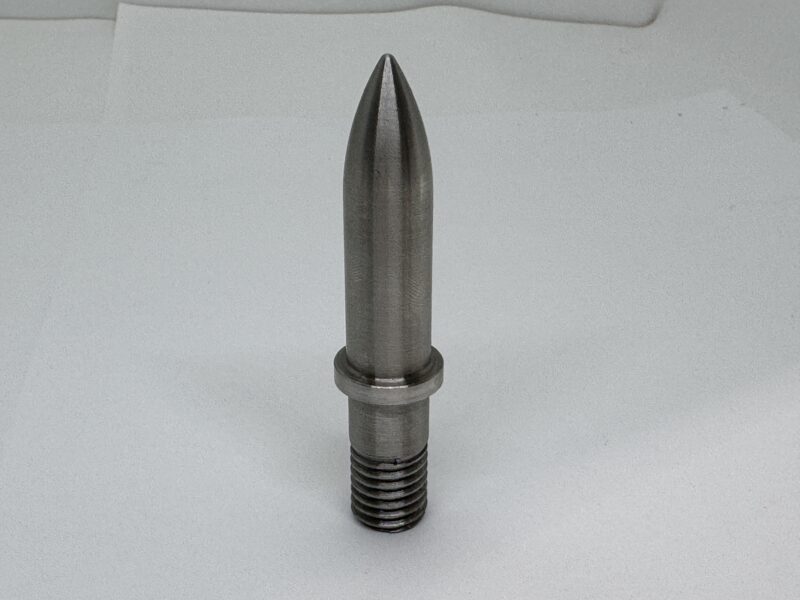
ステンレス製 位置決め特注ピン②
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
その他
-
-
表面処理:
-
-
機能・目的:
-
耐久性,
-
硬度向上
-
-
-
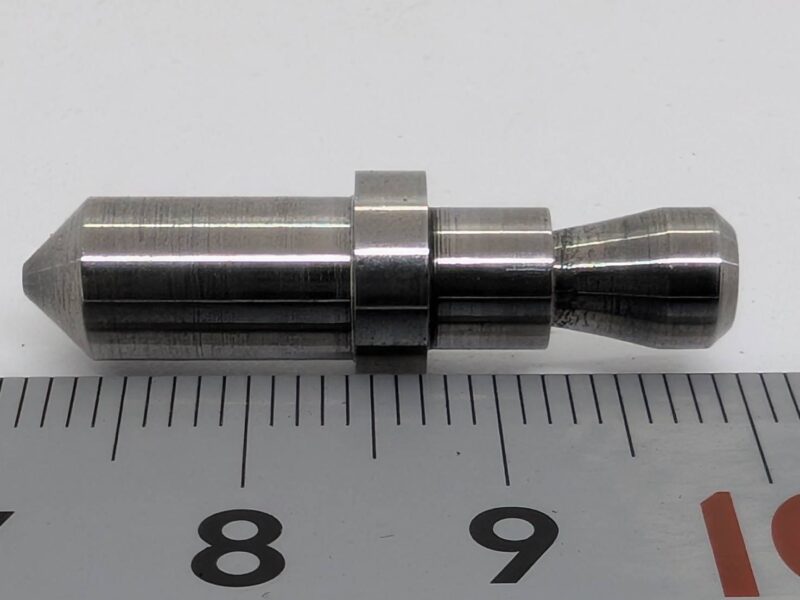
S45C製 基準ピン
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
高周波焼入れ
-
-
機能・目的:
-
耐摩耗
-
-
-
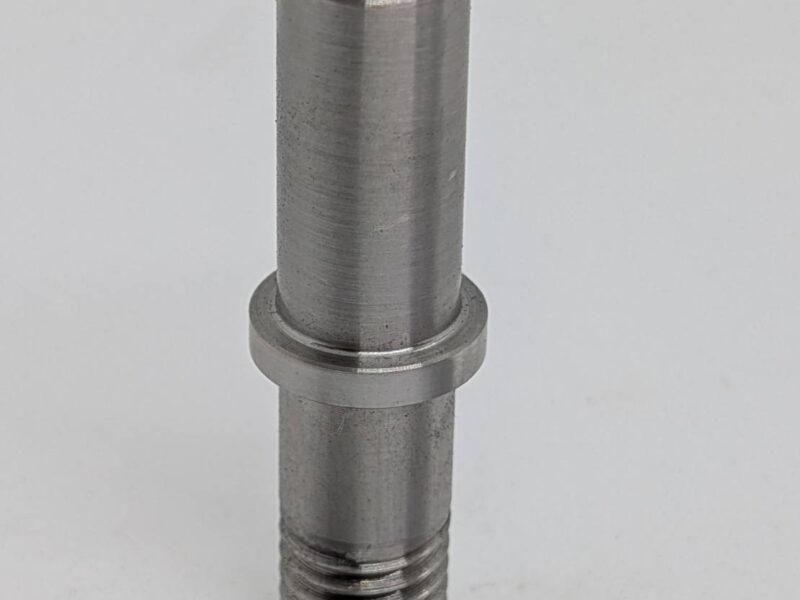
ステンレス製 位置決め特注ピン①
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
その他
-
-
表面処理:
-
-
機能・目的:
-
耐久性
-
-
-
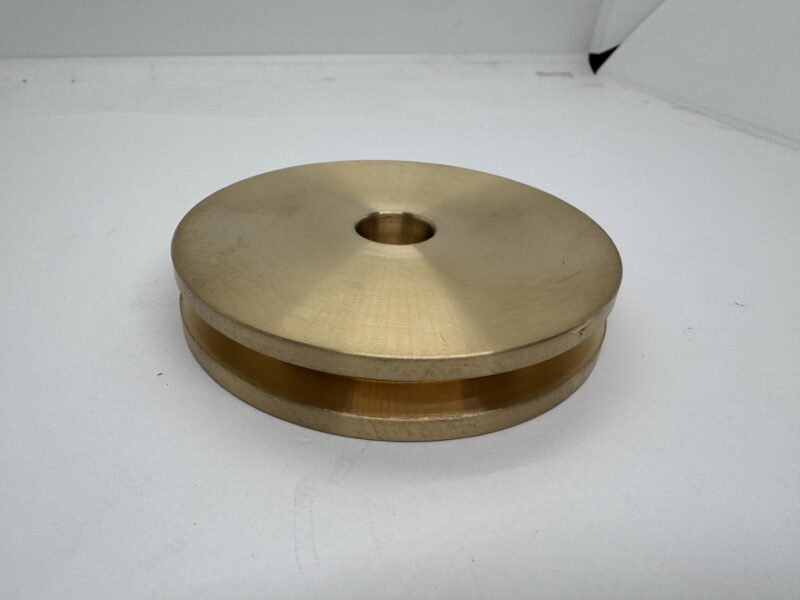
製鉄工場分塊設備用 大径ピストン
-
製品種類:
-
その他
-
-
材質:
-
BC材
-
-
表面処理:
-
-
機能・目的:
-
-
-
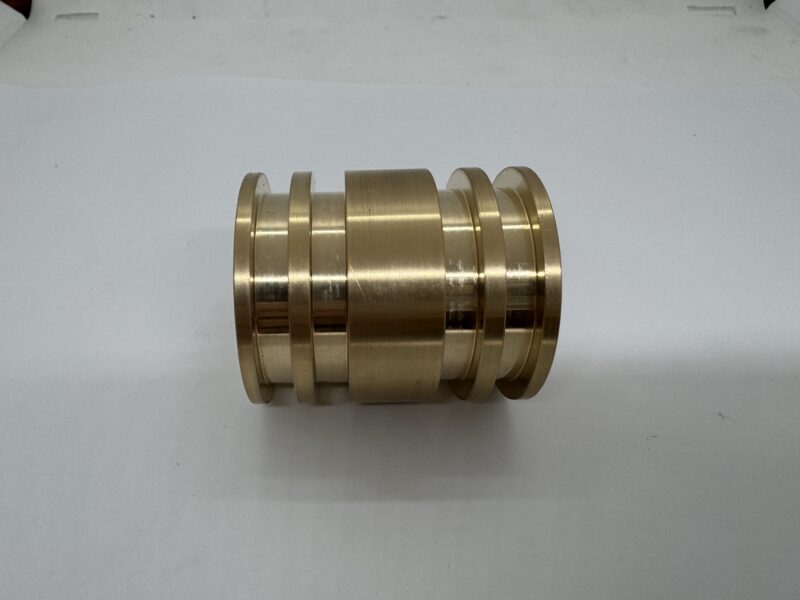
製鉄工場分塊設備用ピストン
-
製品種類:
-
その他
-
-
材質:
-
BC材
-
-
表面処理:
-
-
機能・目的:
-
-
-
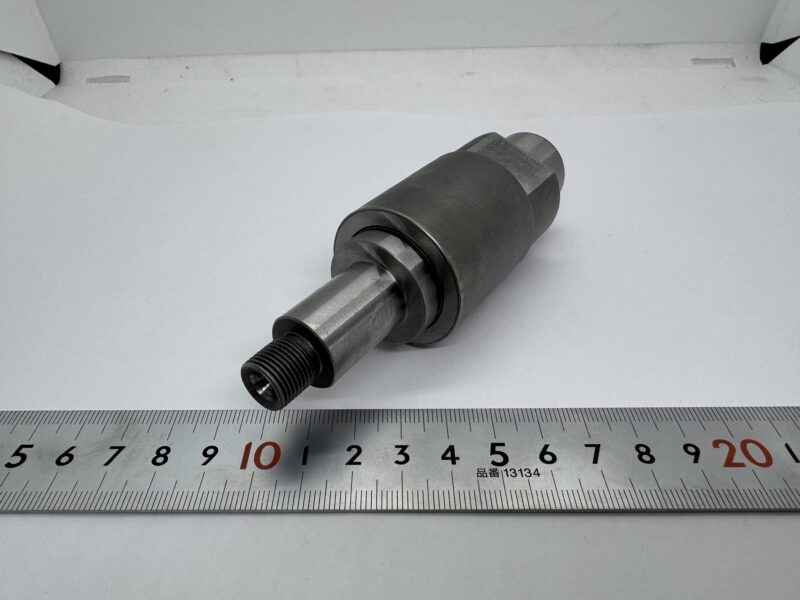
線材圧延設備用シャフト②
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
SNC材
-
-
表面処理:
-
研磨加工,
-
浸炭焼入れ
-
-
機能・目的:
-
耐摩耗
-
-
-
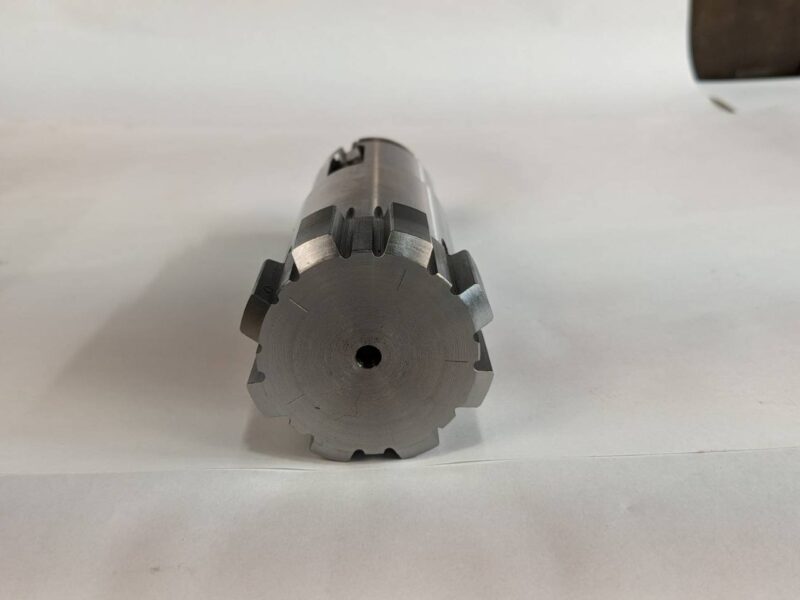
スプラインシャフト
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
調質処理,
-
高周波焼入れ
-
-
機能・目的:
-
硬度向上
-
-
-
S45C製 圧下メタル
-
製品種類:
-
その他
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
硬質クロムめっき
-
-
機能・目的:
-
耐摩耗
-
-
-
スクリュー軸 (S45C・ノコ刃ネジ)
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
調質処理,
-
高周波焼入れ
-
-
機能・目的:
-
耐摩耗
-
-
-
めねじ(PBC)〈ノコ刃ネジ、スプライン加工〉
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
BC材
-
-
表面処理:
-
-
機能・目的:
-
-
-
偏心ローラー軸
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
-
機能・目的:
-
-
-
ブロックピン
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
SS材
-
-
表面処理:
-
-
機能・目的:
-
-
-
アタッチメント
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
SS材
-
-
表面処理:
-
-
機能・目的:
-
-
-
保持ピン
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
-
機能・目的:
-
精度向上
-
-
-
スプリングホルダー軸
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
-
機能・目的:
-
精度向上
-
-
-
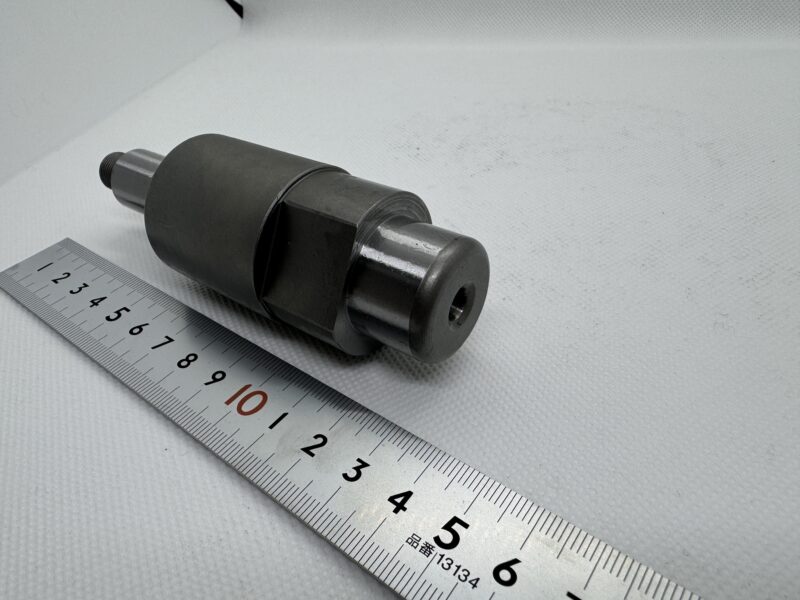
硬度向上とコストダウンを両立した設備用段付きシャフト
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
SNC材
-
-
表面処理:
-
研磨加工,
-
浸炭焼入れ
-
-
機能・目的:
-
硬度向上,
-
コストダウン
-
-
-
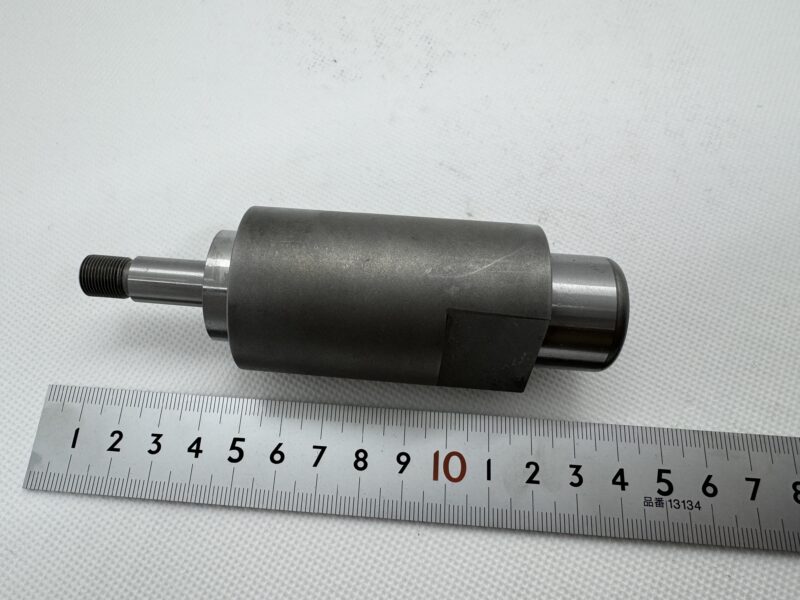
設備用シャフト
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
SNC材
-
-
表面処理:
-
研磨加工,
-
浸炭焼入れ
-
-
機能・目的:
-
硬度向上,
-
コストダウン
-
-
-
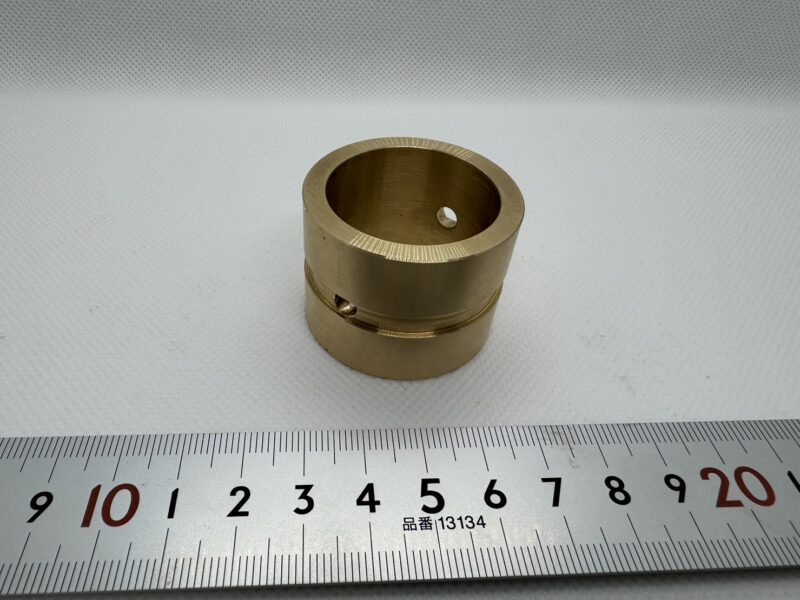
ブッシュ
-
製品種類:
-
その他
-
-
材質:
-
BC材
-
-
表面処理:
-
-
機能・目的:
-
精度向上
-
-
-
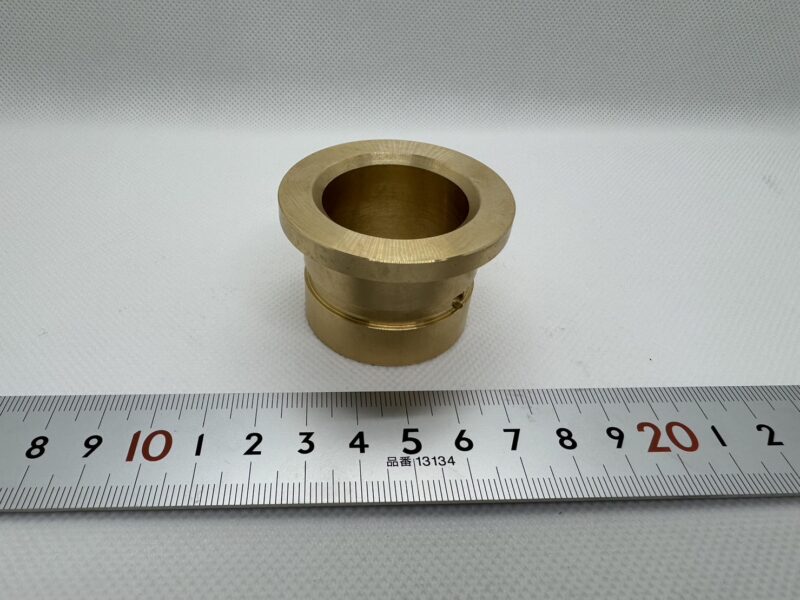
熱変化を見極めて高精度に仕上げたBC材製ツバ付きブッシュ
-
製品種類:
-
その他
-
-
材質:
-
BC材
-
-
表面処理:
-
-
機能・目的:
-
精度向上
-
-
-
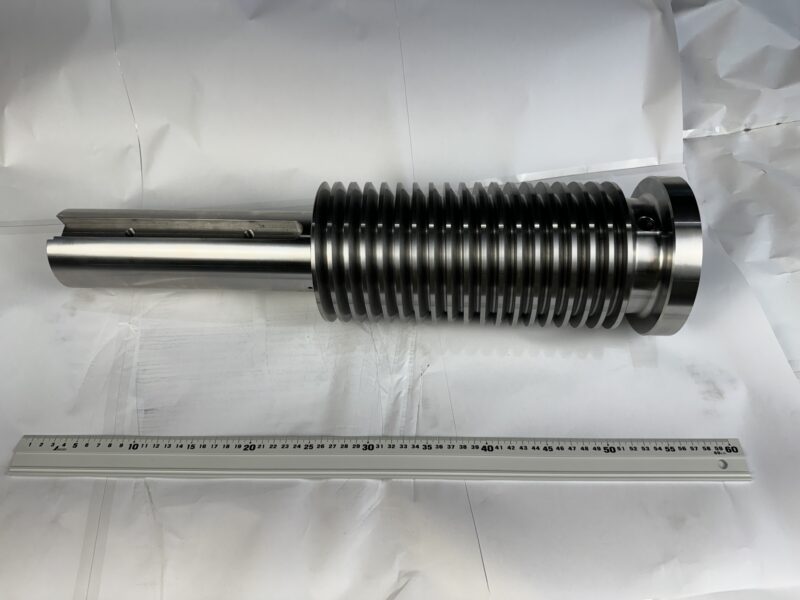
圧下スクリュー軸 (ノコ刃ねじ付)
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
SCM材
-
-
表面処理:
-
-
機能・目的:
-
精度向上
-
-
-
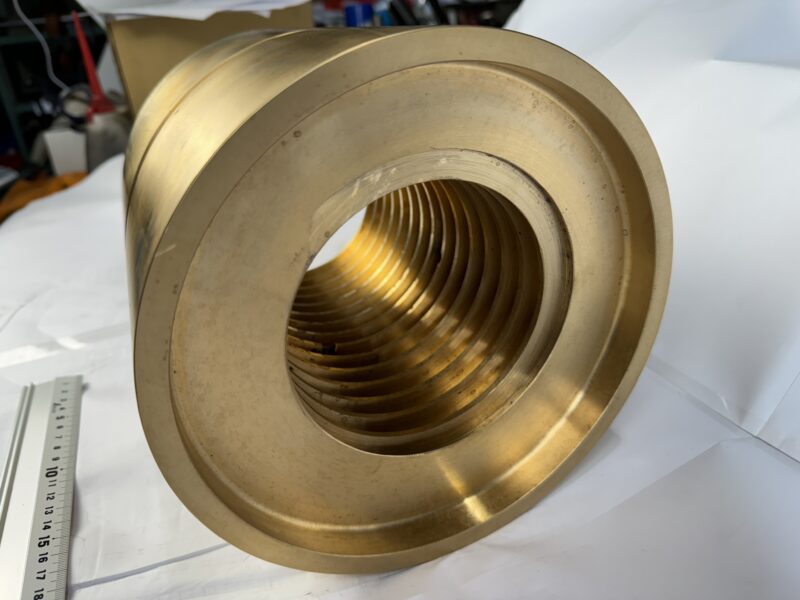
めねじ (ノコ刃ねじ付)
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
BC材
-
-
表面処理:
-
-
機能・目的:
-
精度向上
-
-
-
シャフト
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
窒化処理
-
-
機能・目的:
-
耐摩耗
-
-
-
S45C製 Φ16×166 シャフト
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
高周波焼入れ
-
-
機能・目的:
-
耐摩耗
-
-
-
給電用シャフト
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
その他
-
-
表面処理:
-
-
機能・目的:
-
精度向上
-
-
-
シリンダー用ピストン
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
SCM材,
-
BC材
-
-
表面処理:
-
研磨加工,
-
硬質クロムめっき
-
-
機能・目的:
-
精度向上
-
-