
加工事例
シリンダー用ピストン
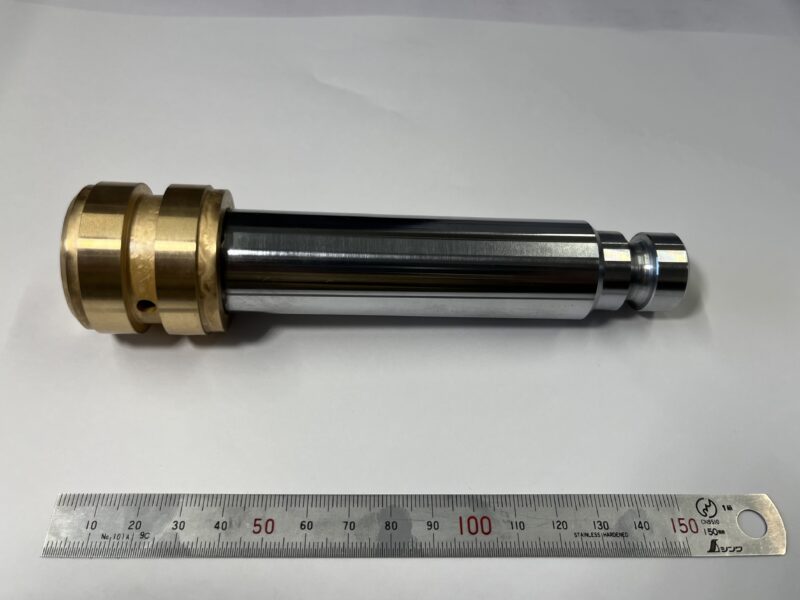


| 製品種類 | ピストン |
| 材質 | SCM材、BC材 |
| 表面処理 | 硬質クローム、メッキ処理、研磨処理 |
| 機能・目的 | コストダウン |
| サイズ | Φ40-Φ28 × 160 |
| 精度 | 0~-0.02 |
| 加工工程 | 旋盤、研磨、メッキ、研磨 |
詳細説明
SCM材とBC材を部位ごとに分けて製作し、接合後に必要な研磨と硬質クロームメッキを施したシリンダー用ピストンです。異なる材質と処理を組み合わせ、材料費・加工費の削減につなげました。
「シリンダー用ピストンの材料費と加工費を抑えられないか?」
対象は、Φ40-Φ28×160のシリンダー用ピストンです。摺動部を含む部品に必要な精度と仕上げを確保しながら、材料費と加工費を削減する方法が求められていました。
部品全体を同じ材質・同じ処理で作るのではなく、部位ごとに考える必要がありました
シリンダー用ピストンには、研磨が必要なSCM材部分、硬質クロームメッキを施すロッド部分、接合後に研磨して合わせるBC材部分があります。部品を一体として捉えるだけでなく、各部位に必要な材質と処理を分け、接合後の仕上がりまで含めて工程を組み立てることが課題でした。
SCM材とBC材を別々に製作し、接合後に仕上げる
平野鉄工は、SCM材部分とBC材部分を別々に製作してから接合する方法を採用しました。それぞれの部位に必要な加工と表面処理を割り当て、接合後の研磨までを一つの工程として設計することで、材料と加工の使い分けをコストダウンにつなげました。
同じ分割構造の提案内容は、SCM材とBC材を使い分けたシリンダー用ピストンのVA/VE事例でもご覧いただけます。
異材を分割製作し、接合後に研磨と硬質クロームメッキを実施
SCM材部分とBC材部分をそれぞれ旋盤加工で製作し、SCM材部分へ研磨処理を施してから両部品を接合しました。接合後のロッド部分には硬質クロームメッキを行い、その後、BC材部分を研磨して合わせるように仕上げ、Φ40-Φ28×160、精度0~-0.02のシリンダー用ピストンを製作しました。表面処理による長寿命化は、油圧シリンダピストンの表面処理・長寿命化提案でもご相談いただけます。
分割製作
研磨・接合
硬質クロームメッキ
研磨して仕上げ
材料費・加工費を削減し、コストダウンを実現
SCM材とBC材を別々に製作し、それぞれへ必要な処理を施すことで、材料費と加工費を削減しました。異材の分割製作、接合、部位ごとの研磨と硬質クロームメッキを組み合わせることで、シリンダー用ピストンのコストダウンを実現しました。
部位ごとに分割製作
コストダウン
硬質クロムメッキや研磨を含む複合工程の関連事例として、ピストンロッドの銅溶射・硬質クロムメッキ加工もご覧ください。
※本事例には削減額・削減率の記載がないため、確認済みの定性結果を掲載しています。
シリンダー用ピストンのコストダウンなら、平野鉄工にお任せください
材質を一律に決めるのではなく、部位ごとに必要な材質・加工・表面処理を整理し、分割製作や接合を含めた工程をご提案します。シリンダー用ピストンの材料費・加工費でお困りの際はご相談ください。
関連事例一覧
-
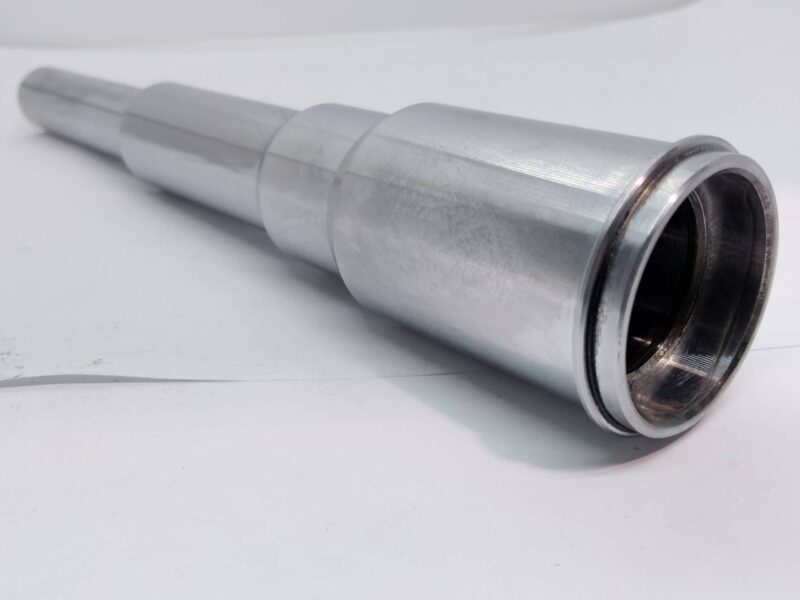
SCM440と硬質クロムめっきで耐摩耗性を高めたFCMXΦ24湯口棒4段
-
製品種類:
-
その他
-
-
材質:
-
SCM材
-
-
表面処理:
-
研磨加工,
-
硬質クロムめっき
-
-
機能・目的:
-
耐摩耗
-
-
-

摩耗する歯だけ交換できる分割型へ変更したSCM440製カップリング本体
-
製品種類:
-
歯車・ギヤ
-
-
材質:
-
SCM材
-
-
表面処理:
-
-
機能・目的:
-
コストダウン
-
-
-
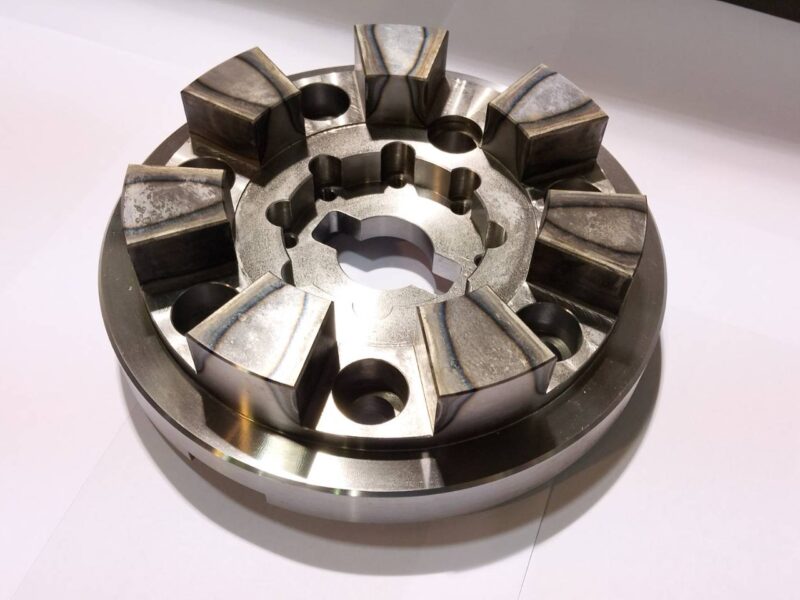
SCM440製 Φ280×81 カップリング用・歯
-
製品種類:
-
歯車・ギヤ
-
-
材質:
-
SCM材
-
-
表面処理:
-
高周波焼入れ
-
-
機能・目的:
-
耐摩耗,
-
コストダウン
-
-
-
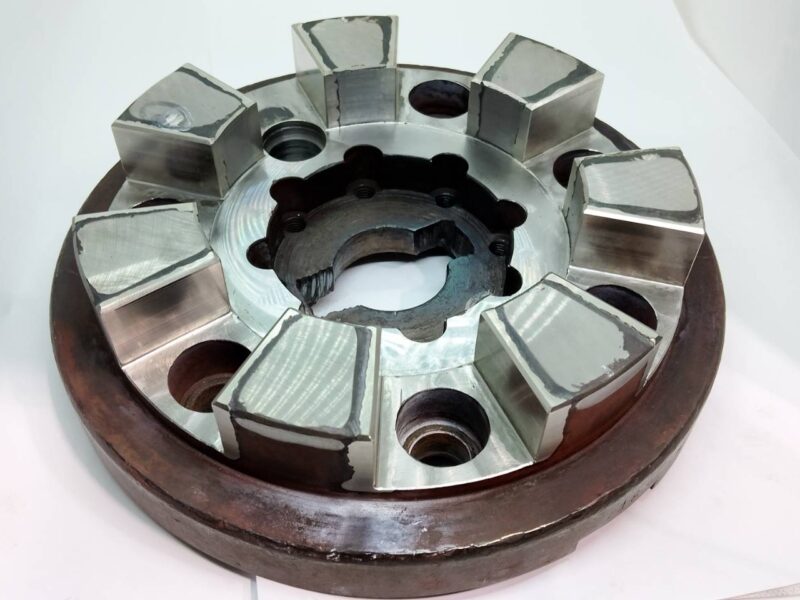
Φ280×81 サイジングミル用・歯(ステライト溶射再生)
-
製品種類:
-
歯車・ギヤ
-
-
材質:
-
SCM材,
-
その他
-
-
表面処理:
-
-
機能・目的:
-
耐摩耗,
-
再利用・リサイクル
-
-
-
140×60×75 スイッチ用ガイド
-
製品種類:
-
その他
-
-
材質:
-
SS材
-
-
表面処理:
-
硬質クロムめっき
-
-
機能・目的:
-
耐久性
-
-
-
160×38×61 スイッチ用ガイド
-
製品種類:
-
その他
-
-
材質:
-
SS材
-
-
表面処理:
-
硬質クロムめっき
-
-
機能・目的:
-
耐久性
-
-
-
ホイールブラケット
-
製品種類:
-
その他
-
-
材質:
-
SCM材
-
-
表面処理:
-
-
機能・目的:
-
-
-
90×90×100 シリンダーチューブ
-
製品種類:
-
その他
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
研磨加工,
-
硬質クロムめっき
-
-
機能・目的:
-
耐摩耗
-
-
-
210×44×63 スイッチ用ガイド
-
製品種類:
-
その他
-
-
材質:
-
SS材
-
-
表面処理:
-
硬質クロムめっき
-
-
機能・目的:
-
耐久性
-
-
-
ガイド
-
製品種類:
-
その他
-
-
材質:
-
SCM材
-
-
表面処理:
-
-
機能・目的:
-
-
-
Φ16×185 ガイド用丸棒
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
SS材
-
-
表面処理:
-
-
機能・目的:
-
-
-
SS400製 位置決めブロック
-
製品種類:
-
その他
-
-
材質:
-
SS材
-
-
表面処理:
-
硬質クロムめっき
-
-
機能・目的:
-
-
-
S45C製 Φ60×273 精密ガイドピン
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
高周波焼入れ
-
-
機能・目的:
-
耐摩耗
-
-
-
SS400・S45C複合仕様 高精度軸ブラケット(全長444.8mm)
-
製品種類:
-
ブラケット
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
研磨加工
-
-
機能・目的:
-
精度向上,
-
リードタイム短縮
-
-
-
複合材仕様 軸ブラケット
-
製品種類:
-
ブラケット
-
-
材質:
-
SS材,
-
S45C-S55C
-
-
表面処理:
-
研磨加工
-
-
機能・目的:
-
リードタイム短縮
-
-
-
ABB1製 取付スタットボルト
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
その他
-
-
表面処理:
-
-
機能・目的:
-
耐摩耗,
-
耐久性
-
-
-
135mm角 ピストンカバー
-
製品種類:
-
その他
-
-
材質:
-
SS材
-
-
表面処理:
-
-
機能・目的:
-
精度向上
-
-
-
焼入れ歪みを矯正してΦ22js6に仕上げたS45C製センターロッド
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
高周波焼入れ
-
-
機能・目的:
-
耐摩耗
-
-
-
SS400製 230×150 ロッドカバー
-
製品種類:
-
その他
-
-
材質:
-
SS材
-
-
表面処理:
-
-
機能・目的:
-
精度向上
-
-
-
SCM440製 Φ280 カップリング
-
製品種類:
-
その他
-
-
材質:
-
SCM材
-
-
表面処理:
-
-
機能・目的:
-
-
-
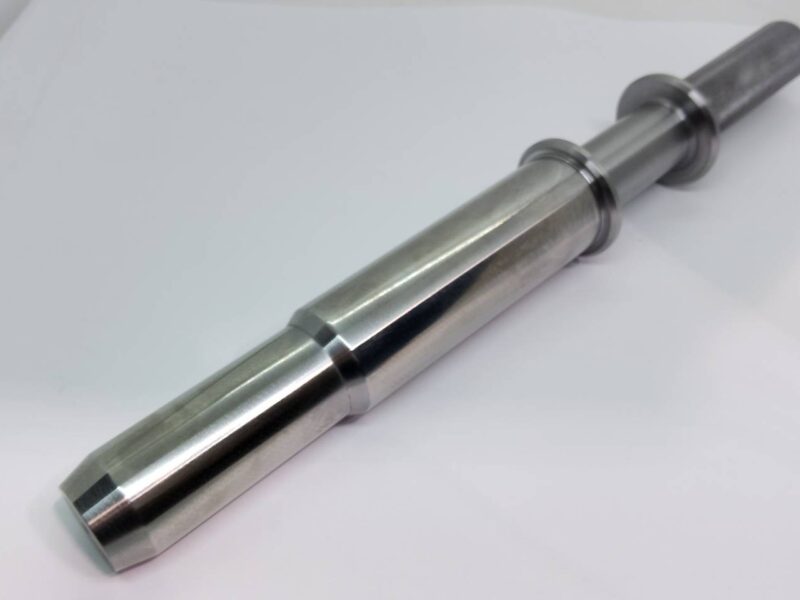
Φ43×315 ストッパーピン
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
-
機能・目的:
-
位置決め・固定
-
-
-
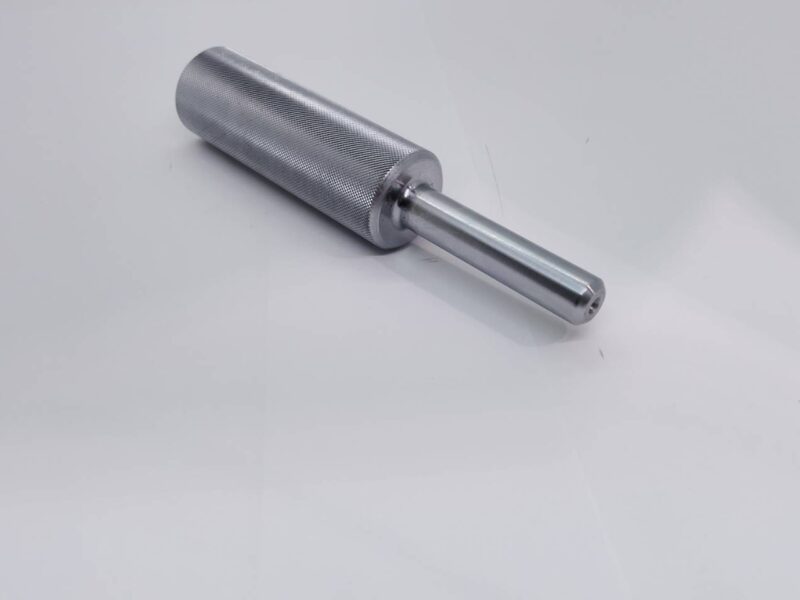
SS400製 Φ30×150 精密丸ピン
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
SS材
-
-
表面処理:
-
-
機能・目的:
-
-
-
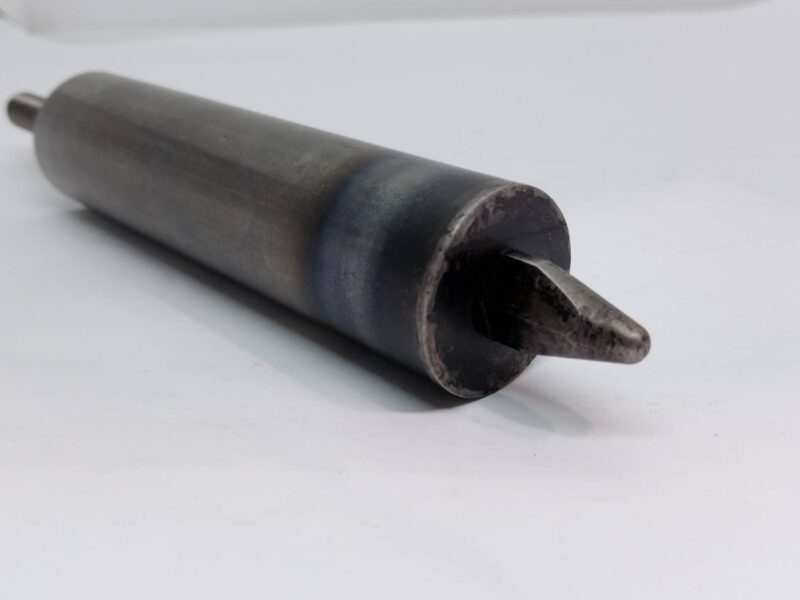
Φ30×186 ピン・先端ダイヤ型
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
高周波焼入れ
-
-
機能・目的:
-
耐摩耗
-
-
-
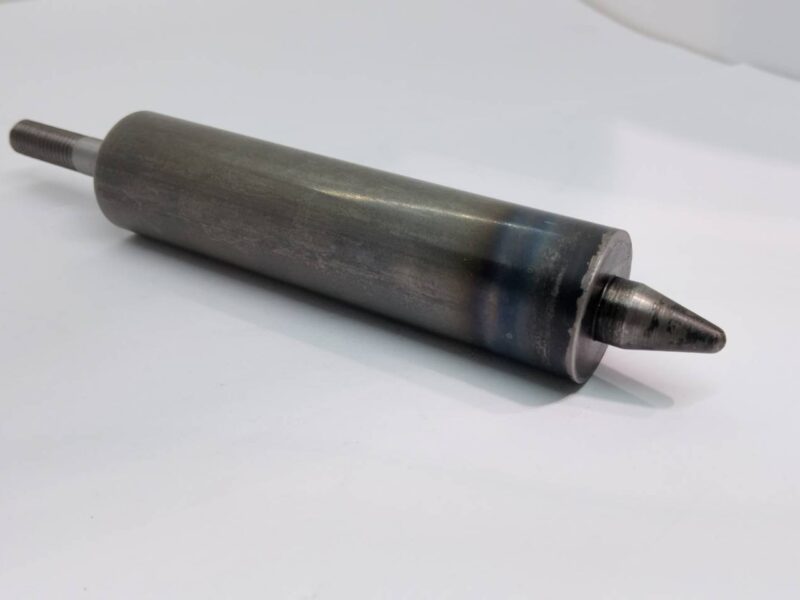
Φ30×186 ピン・先端丸型
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
高周波焼入れ
-
-
機能・目的:
-
耐摩耗
-
-
-
PBC2(リン青銅鋳物)製 ブッシュ
-
製品種類:
-
ブラケット
-
-
材質:
-
その他
-
-
表面処理:
-
-
機能・目的:
-
精度向上
-
-
-
φ350mm 製鉄工場向けローラー
-
製品種類:
-
ローラー・プーリー
-
-
材質:
-
その他
-
-
表面処理:
-
-
機能・目的:
-
耐久性,
-
精度向上
-
-
-
1435mm SS400製アーム
-
製品種類:
-
その他
-
-
材質:
-
SS材
-
-
表面処理:
-
-
機能・目的:
-
精度向上
-
-
-
1500mm SS400製アーム
-
製品種類:
-
その他
-
-
材質:
-
SS材
-
-
表面処理:
-
-
機能・目的:
-
精度向上
-
-
-
自動車工場用設備向け ホルダー
-
製品種類:
-
ブラケット
-
-
材質:
-
SS材
-
-
表面処理:
-
-
機能・目的:
-
精度向上
-
-
-
製鉄工場向け S45C製ツメ
-
製品種類:
-
その他
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
-
機能・目的:
-
精度向上
-
-
-
SCM440調質材 丸ピン
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
SCM材
-
-
表面処理:
-
調質処理,
-
黒染め(黒色酸化皮膜処理)
-
-
機能・目的:
-
-
-
φ140 精錬所向け設備用主軸
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
調質処理,
-
研磨加工
-
浸炭焼入れ
-
-
機能・目的:
-
-
-
ロケーションピン オス②
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
SCM材
-
-
表面処理:
-
研磨加工,
-
浸炭焼入れ
-
-
機能・目的:
-
硬度向上
-
-
-
ロケーションピン オス①
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
SCM材
-
-
表面処理:
-
研磨加工,
-
浸炭焼入れ
-
-
機能・目的:
-
硬度向上
-
-
-
SCM420製 ロケーションピン
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
SCM材
-
-
表面処理:
-
研磨加工,
-
浸炭焼入れ
-
-
機能・目的:
-
硬度向上
-
-
-
SKH51製 ロケーションピン
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
その他
-
-
表面処理:
-
研磨加工,
-
真空焼入れ
-
-
機能・目的:
-
硬度向上
-
-
-

ワイヤー巻き上げローラー
-
製品種類:
-
ローラー・プーリー
-
-
材質:
-
SCM材
-
-
表面処理:
-
調質処理,
-
真空焼入れ
-
-
機能・目的:
-
硬度向上
-
-
-
カステンゲージ棒
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
その他
-
-
表面処理:
-
研磨加工,
-
浸炭焼入れ
-
-
機能・目的:
-
耐摩耗
-
-
-
オスゲージ
-
製品種類:
-
ゲージ
-
-
材質:
-
その他
-
-
表面処理:
-
研磨加工
-
-
機能・目的:
-
耐摩耗
-
-
-
シリンダーカバー
-
製品種類:
-
その他
-
-
材質:
-
SS材
-
-
表面処理:
-
-
機能・目的:
-
精度向上
-
-
-
ピストンロッド
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
SCM材
-
-
表面処理:
-
調質処理,
-
研磨加工
-
高周波焼入れ
-
-
機能・目的:
-
耐摩耗
-
-
-
自動車業界向け特注シリンダー
-
製品種類:
-
その他
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
調質処理
-
-
機能・目的:
-
精度向上,
-
コストダウン
-
-
-
ステンレス製 位置決め特注ピン②
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
その他
-
-
表面処理:
-
-
機能・目的:
-
耐久性,
-
硬度向上
-
-
-
S45C製 基準ピン
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
高周波焼入れ
-
-
機能・目的:
-
耐摩耗
-
-
-
ステンレス製 位置決め特注ピン①
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
その他
-
-
表面処理:
-
-
機能・目的:
-
耐久性
-
-
-
製鉄工場分塊設備用 大径ピストン
-
製品種類:
-
その他
-
-
材質:
-
BC材
-
-
表面処理:
-
-
機能・目的:
-
-
-
製鉄工場分塊設備用ピストン
-
製品種類:
-
その他
-
-
材質:
-
BC材
-
-
表面処理:
-
-
機能・目的:
-
-
-
線材圧延設備用シャフト②
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
SNC材
-
-
表面処理:
-
研磨加工,
-
浸炭焼入れ
-
-
機能・目的:
-
耐摩耗
-
-
-
線材圧延設備用シャフト①
-
製品種類:
-
その他
-
-
材質:
-
-
表面処理:
-
研磨加工,
-
浸炭焼入れ
-
-
機能・目的:
-
-
-
ピストンロッドの銅溶射・硬質クロムメッキ加工
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
BC材
-
-
表面処理:
-
硬質クロムめっき
-
-
機能・目的:
-
-
-
キャップ(SCM435・油焼入)
-
製品種類:
-
その他
-
-
材質:
-
SCM材
-
-
表面処理:
-
-
機能・目的:
-
耐摩耗
-
-
-
精密ホルダー
-
製品種類:
-
その他
-
-
材質:
-
SCM材
-
-
表面処理:
-
-
機能・目的:
-
精度向上
-
-
-
スプラインシャフト
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
調質処理,
-
高周波焼入れ
-
-
機能・目的:
-
硬度向上
-
-
-
S45C製 圧下メタル
-
製品種類:
-
その他
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
硬質クロムめっき
-
-
機能・目的:
-
耐摩耗
-
-
-
スクリュー軸 (S45C・ノコ刃ネジ)
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
調質処理,
-
高周波焼入れ
-
-
機能・目的:
-
耐摩耗
-
-
-
めねじ(PBC)〈ノコ刃ネジ、スプライン加工〉
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
BC材
-
-
表面処理:
-
-
機能・目的:
-
-
-
偏心ローラー軸
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
-
機能・目的:
-
-
-
ブロックピン
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
SS材
-
-
表面処理:
-
-
機能・目的:
-
-
-
アタッチメント
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
SS材
-
-
表面処理:
-
-
機能・目的:
-
-
-
軸受
-
製品種類:
-
その他
-
-
材質:
-
SS材
-
-
表面処理:
-
高周波焼入れ
-
-
機能・目的:
-
精度向上
-
-
-
カサ歯車(小)
-
製品種類:
-
歯車・ギヤ
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
調質処理,
-
高周波焼入れ
-
-
機能・目的:
-
精度向上
-
-
-
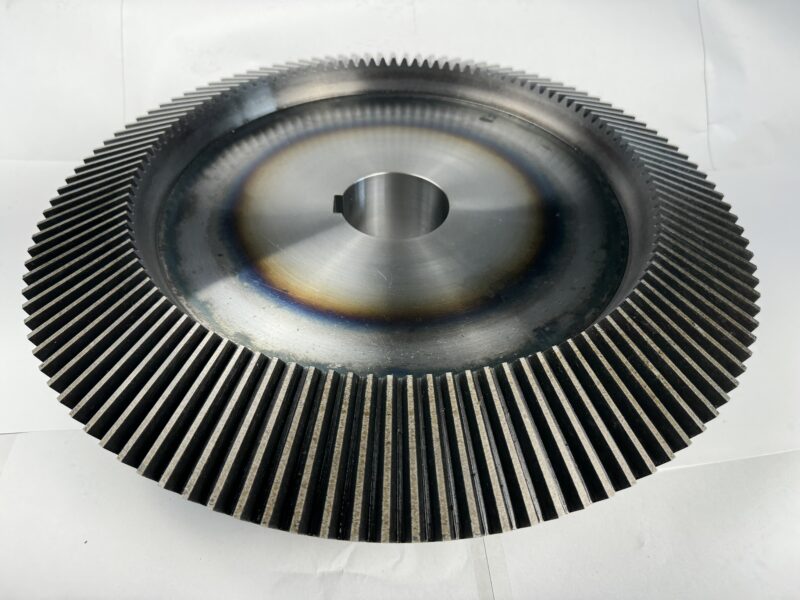
カサ歯車(大)
-
製品種類:
-
歯車・ギヤ
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
調質処理,
-
高周波焼入れ
-
-
機能・目的:
-
精度向上
-
-
-
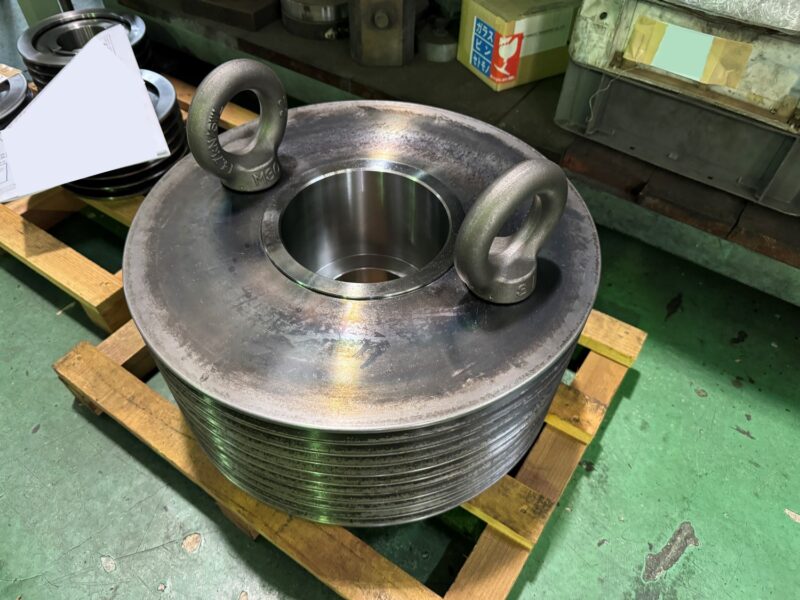
Φ428大型vプーリー
-
製品種類:
-
ローラー・プーリー
-
-
材質:
-
SCM材
-
-
表面処理:
-
調質処理,
-
高周波焼入れ
-
-
機能・目的:
-
耐摩耗
-
-
-
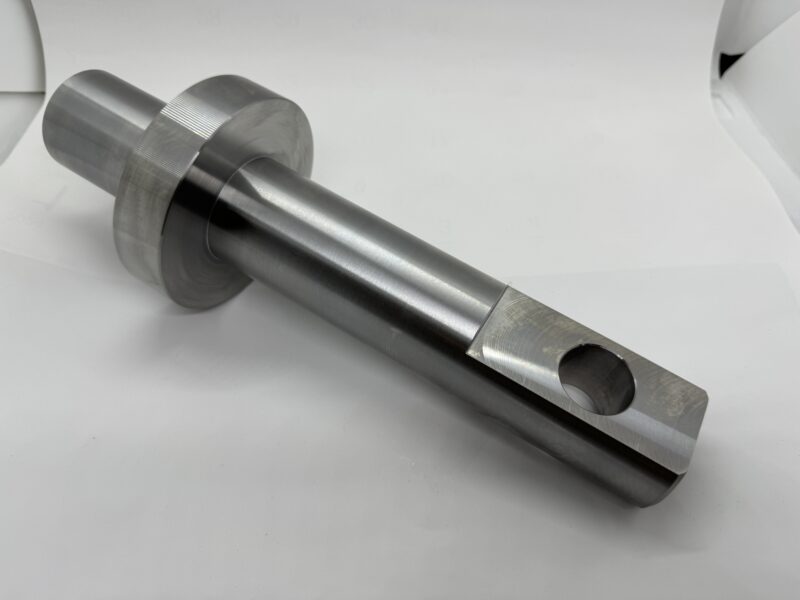
保持ピン
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
-
機能・目的:
-
精度向上
-
-
-
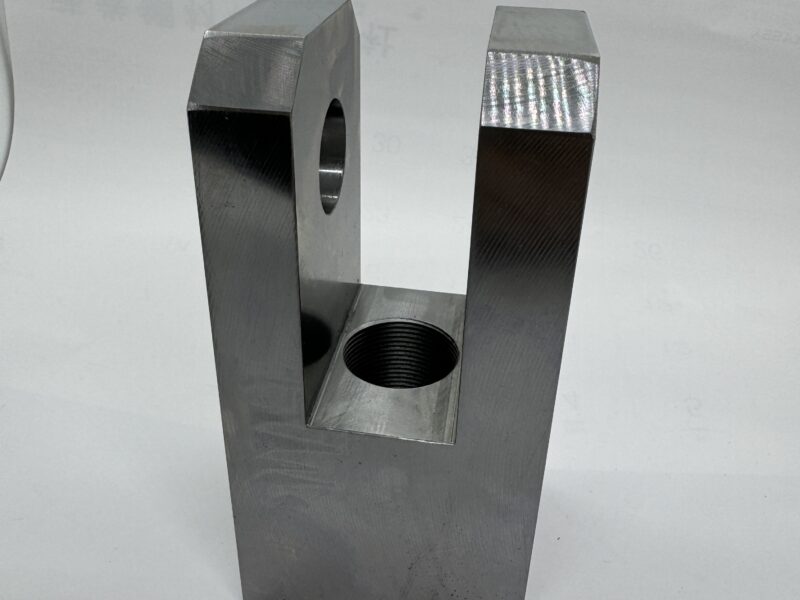
フォークエンド
-
製品種類:
-
その他
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
-
機能・目的:
-
精度向上
-
-
-
設備用保持フタ
-
製品種類:
-
その他
-
-
材質:
-
SS材
-
-
表面処理:
-
-
機能・目的:
-
精度向上
-
-
-
スプリングホルダー軸
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
-
機能・目的:
-
精度向上
-
-
-

設備用ハンドル
-
製品種類:
-
その他
-
-
材質:
-
SS材,
-
S45C-S55C
-
-
表面処理:
-
-
機能・目的:
-
精度向上
-
-
-
設備用駆動車輪
-
製品種類:
-
歯車・ギヤ
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
高周波焼入れ
-
-
機能・目的:
-
精度向上
-
-
-
硬度向上とコストダウンを両立した設備用段付きシャフト
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
SNC材
-
-
表面処理:
-
研磨加工,
-
浸炭焼入れ
-
-
機能・目的:
-
硬度向上,
-
コストダウン
-
-
-
設備用シャフト
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
SNC材
-
-
表面処理:
-
研磨加工,
-
浸炭焼入れ
-
-
機能・目的:
-
硬度向上,
-
コストダウン
-
-
-
圧延用ローラー
-
製品種類:
-
ローラー・プーリー
-
-
材質:
-
その他
-
-
表面処理:
-
研磨加工,
-
真空焼入れ
-
-
機能・目的:
-
耐摩耗,
-
精度向上
-
-
-
テーパー付きローラー
-
製品種類:
-
ローラー・プーリー
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
高周波焼入れ
-
-
機能・目的:
-
耐摩耗,
-
精度向上
-
-
-
ブッシュ
-
製品種類:
-
その他
-
-
材質:
-
BC材
-
-
表面処理:
-
-
機能・目的:
-
精度向上
-
-
-
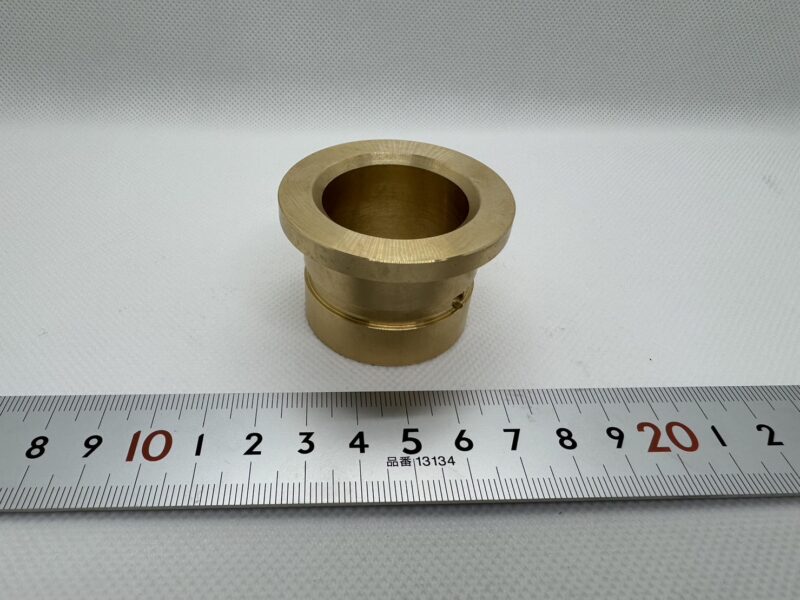
熱変化を見極めて高精度に仕上げたBC材製ツバ付きブッシュ
-
製品種類:
-
その他
-
-
材質:
-
BC材
-
-
表面処理:
-
-
機能・目的:
-
精度向上
-
-
-
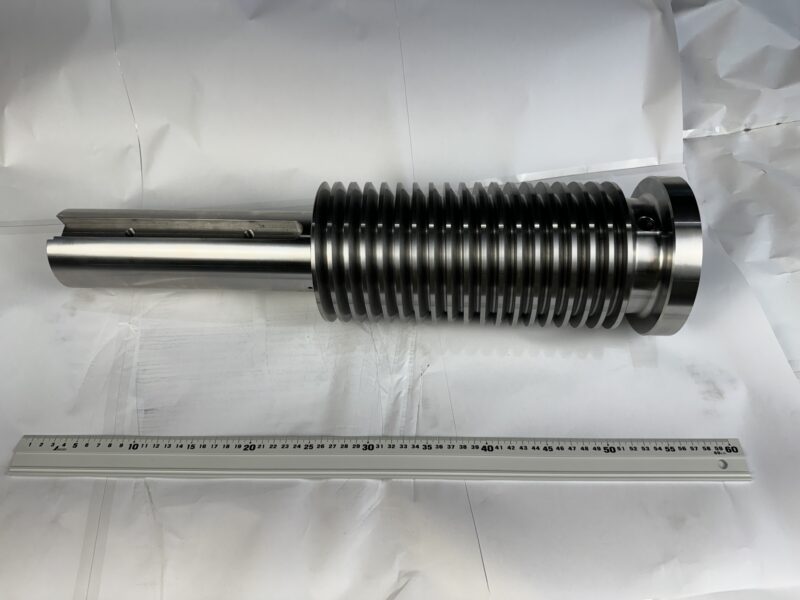
圧下スクリュー軸 (ノコ刃ねじ付)
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
SCM材
-
-
表面処理:
-
-
機能・目的:
-
精度向上
-
-
-
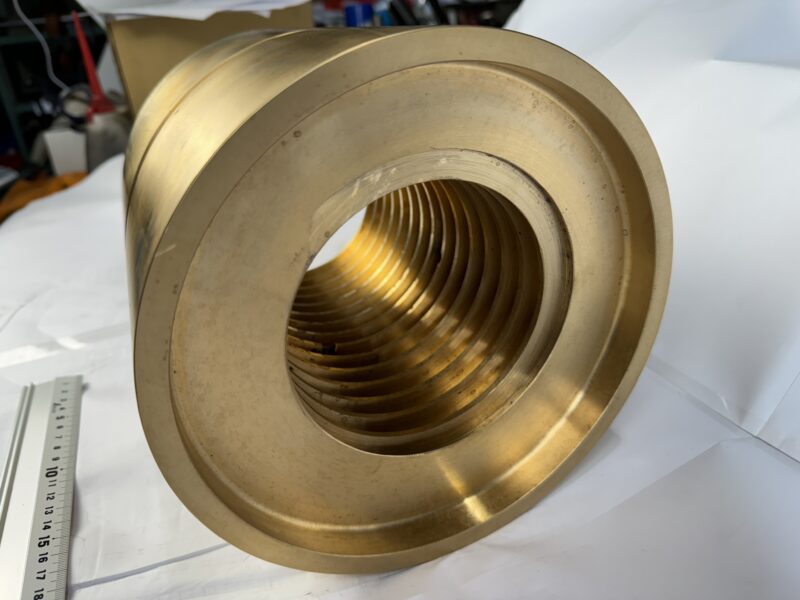
めねじ (ノコ刃ねじ付)
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
BC材
-
-
表面処理:
-
-
機能・目的:
-
精度向上
-
-
-
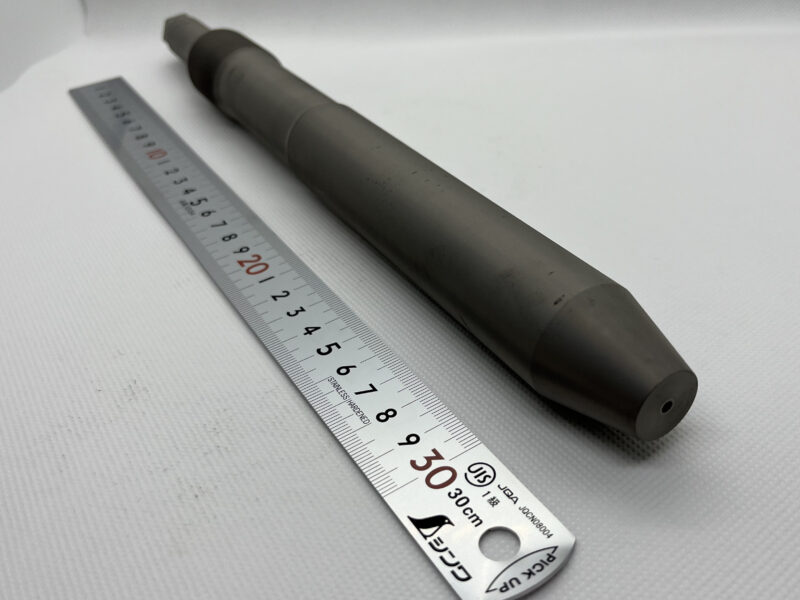
シャフト
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
窒化処理
-
-
機能・目的:
-
耐摩耗
-
-
-
S45C製 Φ16×166 シャフト
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
高周波焼入れ
-
-
機能・目的:
-
耐摩耗
-
-
-
ハスバ歯車
-
製品種類:
-
歯車・ギヤ
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
研磨加工,
-
高周波焼入れ
-
-
機能・目的:
-
耐摩耗,
-
精度向上
-
-
-
ハスバ歯車付シャフト
-
製品種類:
-
歯車・ギヤ
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
高周波焼入れ
-
-
機能・目的:
-
精度向上
-
-
-
給電用シャフト
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
その他
-
-
表面処理:
-
-
機能・目的:
-
精度向上
-
-