
加工事例
SKD11と真空焼入れで交換周期を3か月から1年へ延長したガイドブッシュ
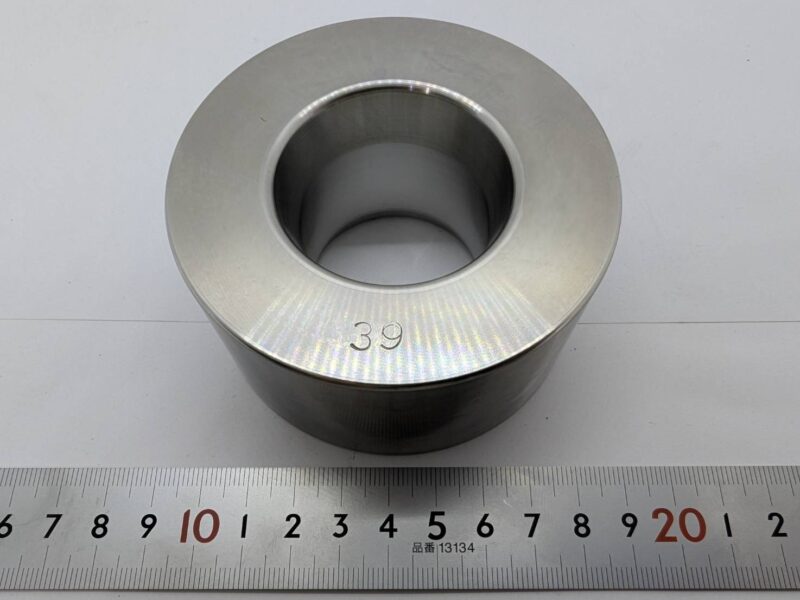

| 材質 | SKD11 |
| 表面処理 | 真空焼入れ |
| サイズ | Φ84×40 |
| 精度 | Φ39(+0.02~0)・Φ84(-0.03~-0.05)・40(+0.05~0) |
詳細説明
従来はおよそ3か月に1度交換していたガイドブッシュに対し、材質と熱処理を見直しました。S45C+高周波焼入れからSKD11+真空焼入れへ変更し、交換周期を1年へ延長した長寿命化事例です。
「ガイドブッシュを、もっと長く使えないか?」
対象となったのは、最終工程で製品サイズを決めるために使用されるガイドブッシュです。従来はS45C材に高周波焼入れを施していましたが、耐久性に課題があり、およそ3か月に1度の交換が必要でした。
部品単体の価格ではなく、交換を繰り返す負担が課題でした
ガイドブッシュの中心穴は、用途に応じて約20種類あります。製品サイズを決める重要な部品であるため、摩耗による交換頻度を抑えながら、中心穴、外径、高さに求められる精度へ仕上げる必要がありました。従来品を同じ仕様で作り直すだけでは、3か月ごとの交換という根本的な課題が残ります。
材質と熱処理を一体で見直す
平野鉄工は、従来のS45C+高周波焼入れという組み合わせを見直し、材質にSKD11、熱処理に真空焼入れを採用しました。部品価格だけを基準にせず、交換頻度を含めた使い続ける期間全体を考え、耐摩耗性を高める仕様へ変更したことが突破口です。
同じく、部品単価だけでなく交換頻度まで含めて検討した材質と焼入れ方法の見直しによる長寿命化・コストダウン事例もご覧いただけます。
SKD11を旋盤加工し、真空焼入れと研磨加工で仕上げる
材質にはSKD11を使用し、Φ84×40の形状を旋盤加工した後、真空焼入れと研磨加工を実施しました。中心穴Φ39(+0.02~0)、外径Φ84(-0.03~-0.05)、高さ40(+0.05~0)の精度へ仕上げ、耐摩耗性と寸法精度の両立を図りました。材料選定については、SKD11・SKH51・SUJ2の使い分けと熱処理の考え方でも詳しく解説しています。
交換周期が3か月から1年へ
SKD11+真空焼入れへの変更により、従来はおよそ3か月に1度だった交換周期が1年へ延びました。部品単体のコストは上がりましたが、交換頻度の低減により、トータルコストの低減と安定稼働につながりました。
真空焼入れと研磨を組み合わせた別事例として、真空焼入れと研磨で耐摩耗性を高めた圧延用ローラーもご覧ください。
ガイドブッシュの長寿命化なら、平野鉄工にお任せください
現在の材質や熱処理をそのまま踏襲するだけでなく、使用条件と必要精度を踏まえて仕様全体を見直します。旋盤加工から熱処理、研磨加工までを組み合わせ、交換頻度を含めた長寿命化をご提案します。
関連事例一覧
-
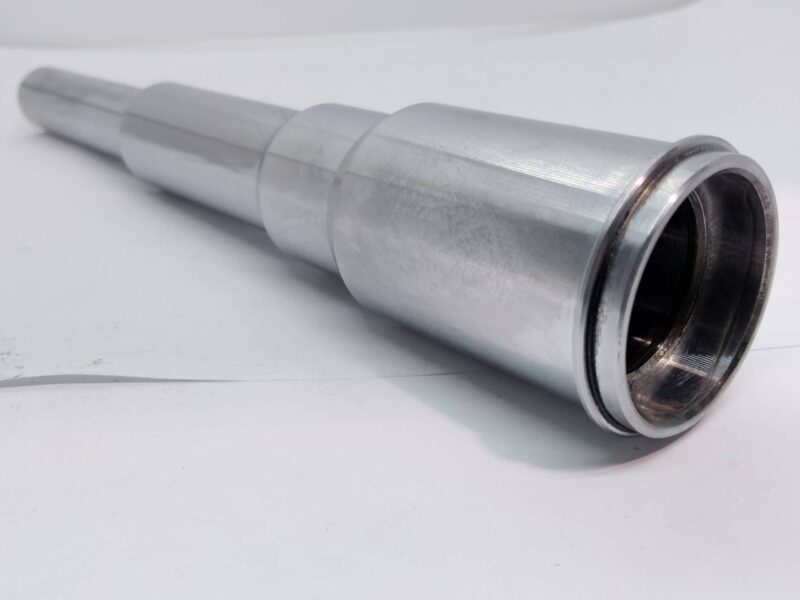
SCM440と硬質クロムめっきで耐摩耗性を高めたFCMXΦ24湯口棒4段
-
製品種類:
-
その他
-
-
材質:
-
SCM材
-
-
表面処理:
-
研磨加工,
-
硬質クロムめっき
-
-
機能・目的:
-
耐摩耗
-
-
-
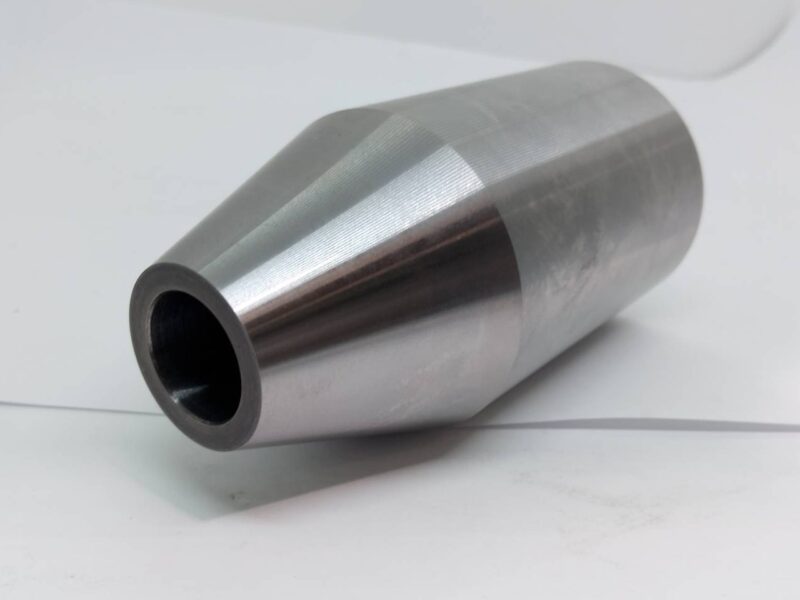
SKS3製 Φ65×130 スリーブ(センターロッド用)
-
製品種類:
-
その他
-
-
材質:
-
その他
-
-
表面処理:
-
高周波焼入れ
-
-
機能・目的:
-
耐摩耗
-
-
-
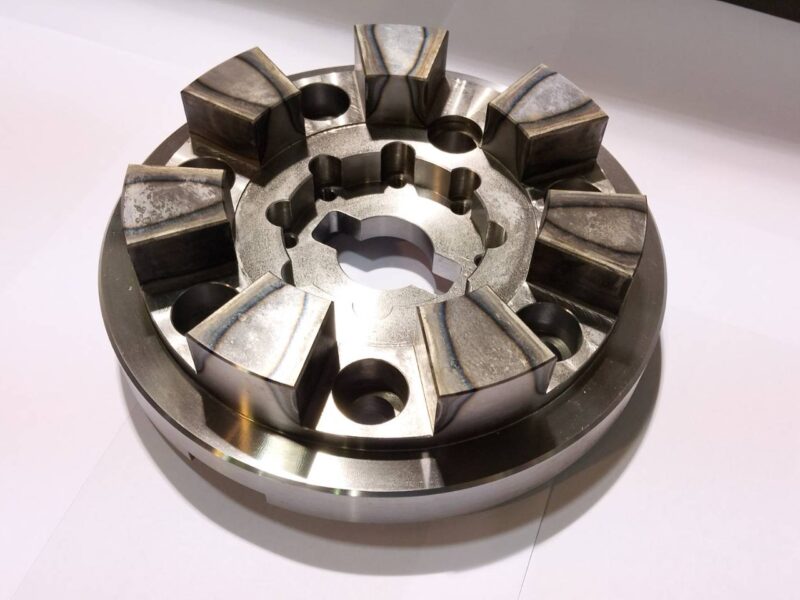
SCM440製 Φ280×81 カップリング用・歯
-
製品種類:
-
歯車・ギヤ
-
-
材質:
-
SCM材
-
-
表面処理:
-
高周波焼入れ
-
-
機能・目的:
-
耐摩耗,
-
コストダウン
-
-
-
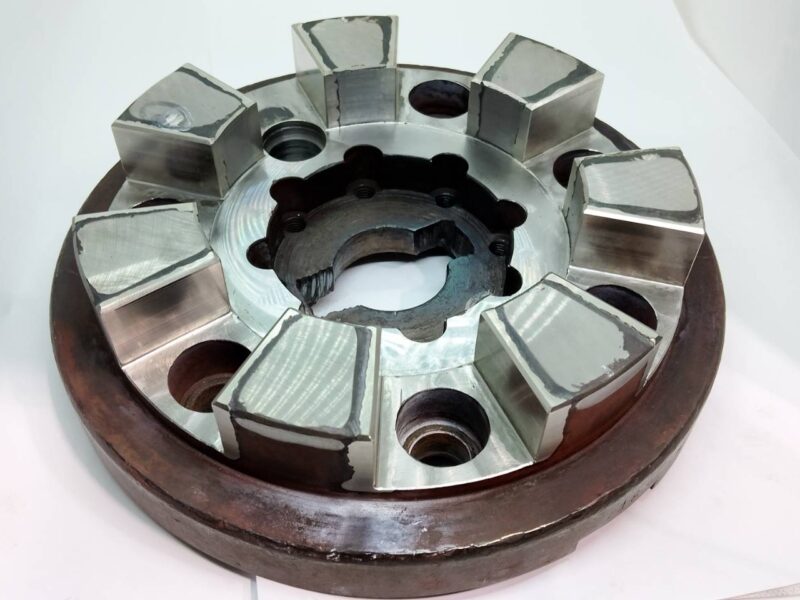
Φ280×81 サイジングミル用・歯(ステライト溶射再生)
-
製品種類:
-
歯車・ギヤ
-
-
材質:
-
SCM材,
-
その他
-
-
表面処理:
-
-
機能・目的:
-
耐摩耗,
-
再利用・リサイクル
-
-
-
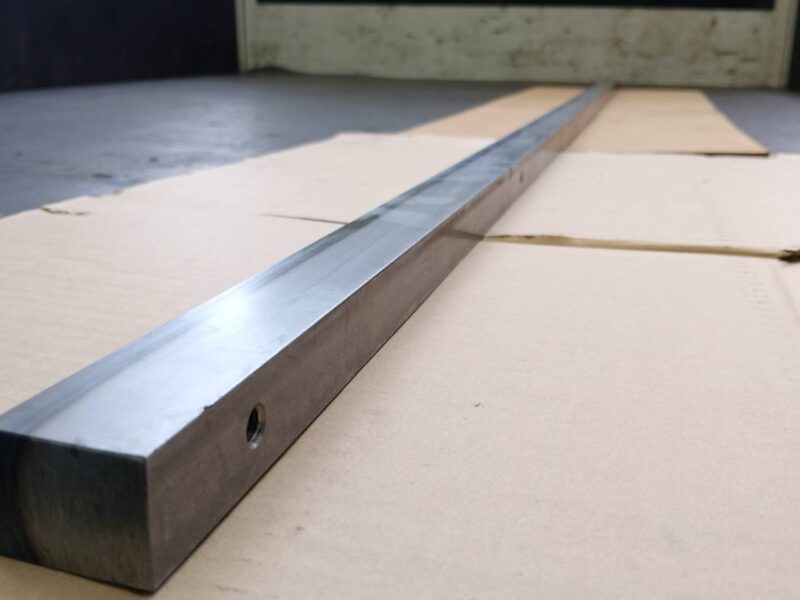
25×32×2000 長尺レール
-
製品種類:
-
その他
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
高周波焼入れ
-
-
機能・目的:
-
耐摩耗
-
-
-
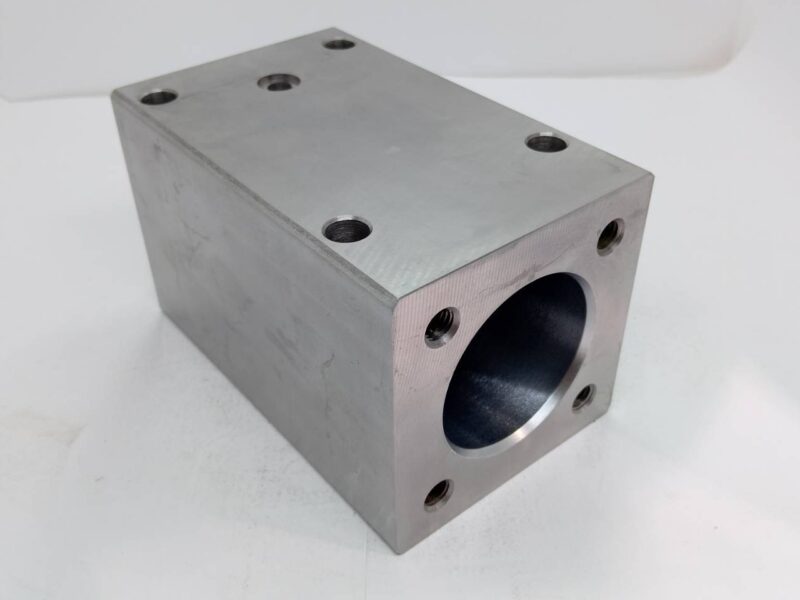
90×90×100 シリンダーチューブ
-
製品種類:
-
その他
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
研磨加工,
-
硬質クロムめっき
-
-
機能・目的:
-
耐摩耗
-
-
-
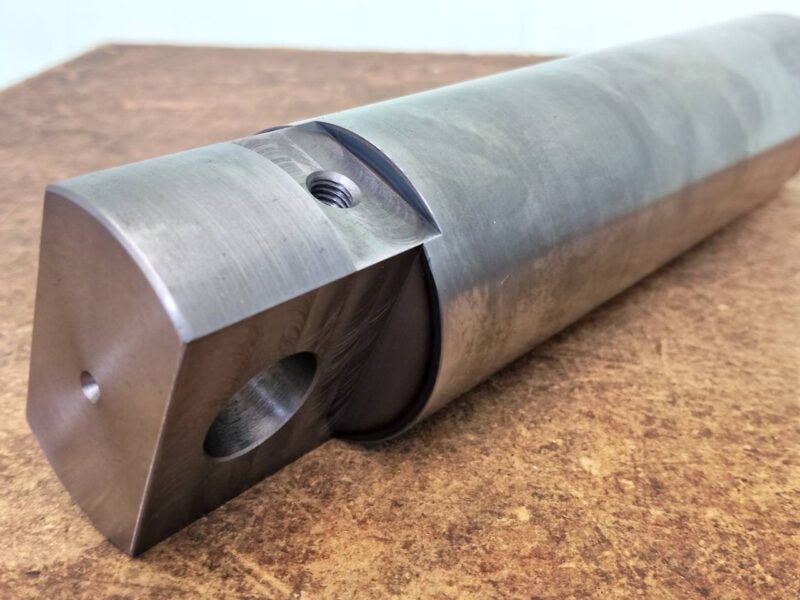
S45C製 Φ60×273 精密ガイドピン
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
高周波焼入れ
-
-
機能・目的:
-
耐摩耗
-
-
-
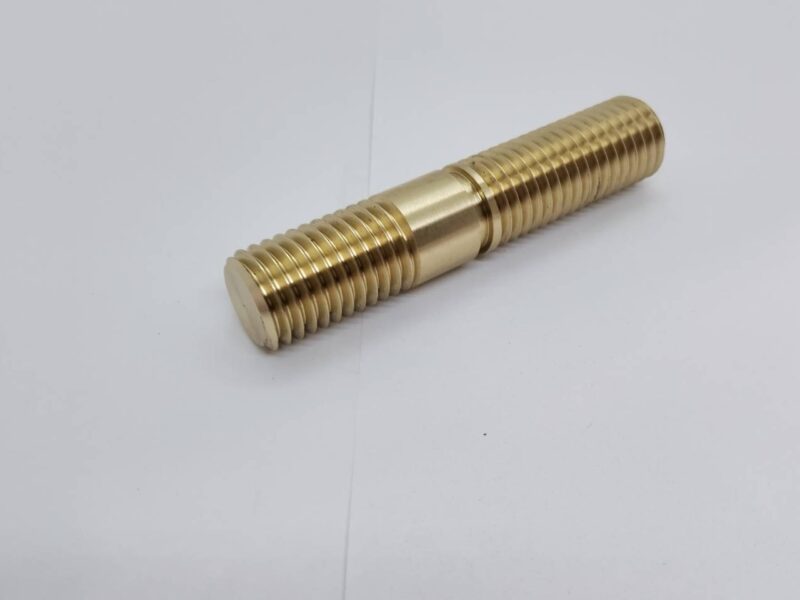
ABB1製 取付スタットボルト
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
その他
-
-
表面処理:
-
-
機能・目的:
-
耐摩耗,
-
耐久性
-
-
-
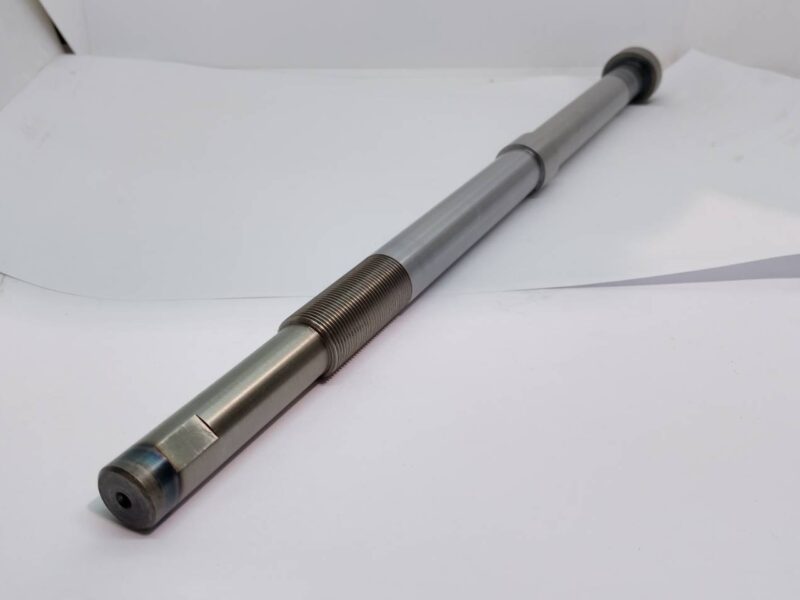
焼入れ歪みを矯正してΦ22js6に仕上げたS45C製センターロッド
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
高周波焼入れ
-
-
機能・目的:
-
耐摩耗
-
-
-
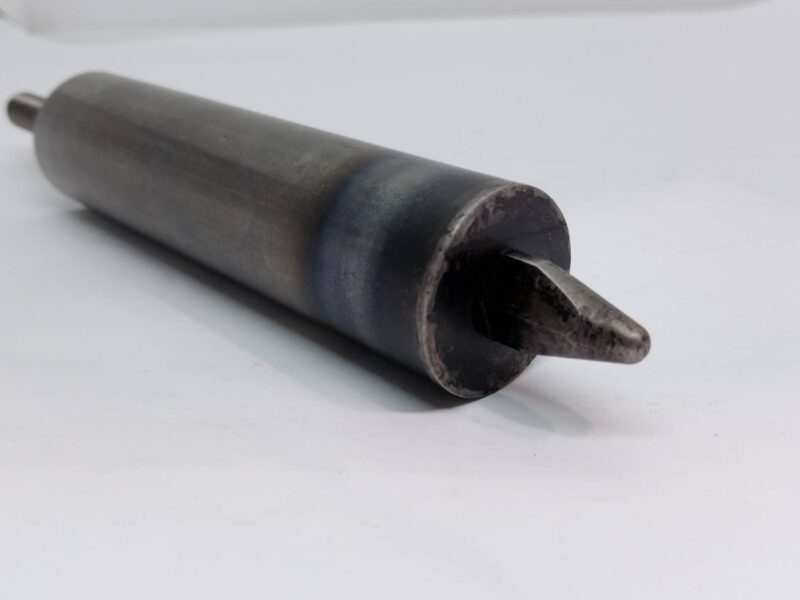
Φ30×186 ピン・先端ダイヤ型
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
高周波焼入れ
-
-
機能・目的:
-
耐摩耗
-
-
-
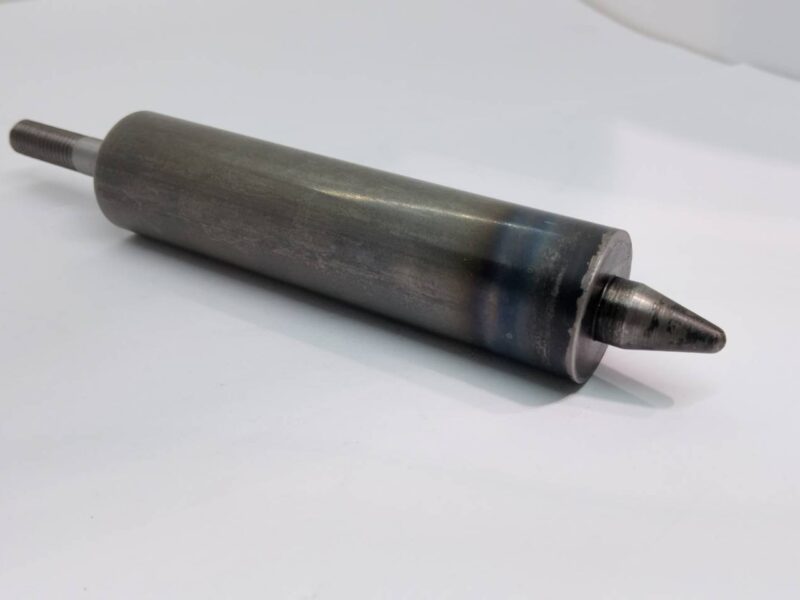
Φ30×186 ピン・先端丸型
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
高周波焼入れ
-
-
機能・目的:
-
耐摩耗
-
-
-
SKH51製 ロケーションピン
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
その他
-
-
表面処理:
-
研磨加工,
-
真空焼入れ
-
-
機能・目的:
-
硬度向上
-
-
-

ワイヤー巻き上げローラー
-
製品種類:
-
ローラー・プーリー
-
-
材質:
-
SCM材
-
-
表面処理:
-
調質処理,
-
真空焼入れ
-
-
機能・目的:
-
硬度向上
-
-
-
カステンゲージ棒
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
その他
-
-
表面処理:
-
研磨加工,
-
浸炭焼入れ
-
-
機能・目的:
-
耐摩耗
-
-
-
メスゲージ
-
製品種類:
-
ゲージ
-
-
材質:
-
その他
-
-
表面処理:
-
-
機能・目的:
-
耐摩耗
-
-
-
オスゲージ
-
製品種類:
-
ゲージ
-
-
材質:
-
その他
-
-
表面処理:
-
研磨加工
-
-
機能・目的:
-
耐摩耗
-
-
-
旋盤に頼らず短納期とΦ35f7を両立したS45C製偏芯ブロック
-
製品種類:
-
その他
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
調質処理
-
-
機能・目的:
-
耐摩耗,
-
リードタイム短縮
-
-
-
ピストンロッド
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
SCM材
-
-
表面処理:
-
調質処理,
-
研磨加工
-
高周波焼入れ
-
-
機能・目的:
-
耐摩耗
-
-
-
S45C製 基準ピン
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
高周波焼入れ
-
-
機能・目的:
-
耐摩耗
-
-
-
線材圧延設備用シャフト②
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
SNC材
-
-
表面処理:
-
研磨加工,
-
浸炭焼入れ
-
-
機能・目的:
-
耐摩耗
-
-
-
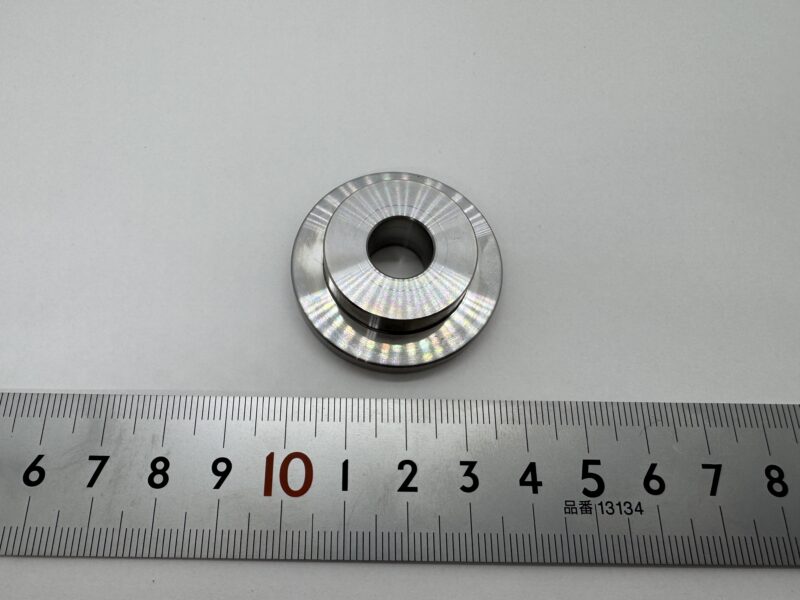
線材圧延用カラー
-
製品種類:
-
-
材質:
-
SNC材
-
-
表面処理:
-
浸炭焼入れ
-
-
機能・目的:
-
耐摩耗
-
-
-
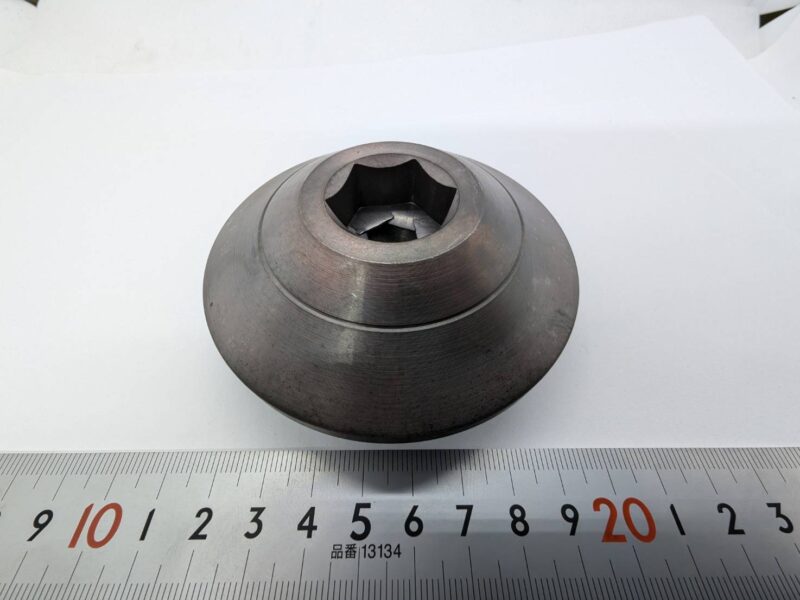
キャップ(SCM435・油焼入)
-
製品種類:
-
その他
-
-
材質:
-
SCM材
-
-
表面処理:
-
-
機能・目的:
-
耐摩耗
-
-
-
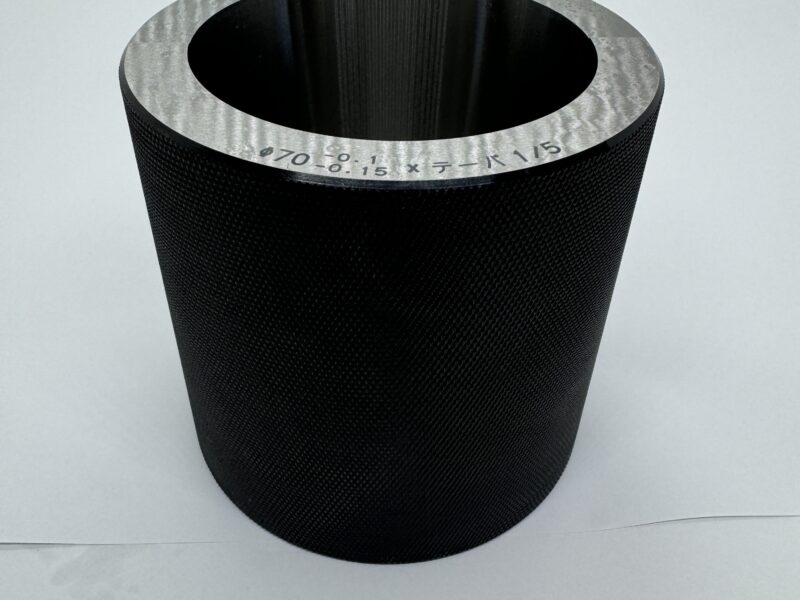
テーパーリングゲージ
-
製品種類:
-
その他
-
-
材質:
-
その他
-
-
表面処理:
-
-
機能・目的:
-
耐摩耗
-
-
-
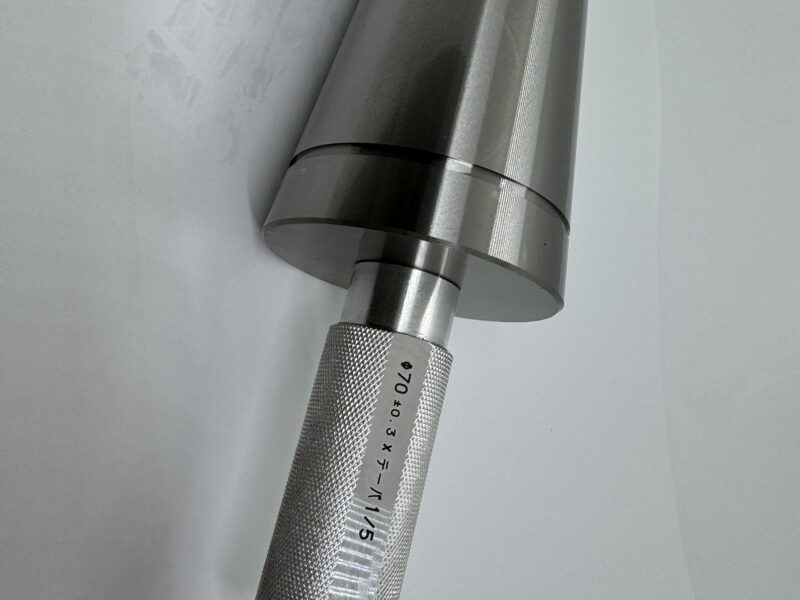
テーパープラグゲージ
-
製品種類:
-
その他
-
-
材質:
-
その他
-
-
表面処理:
-
-
機能・目的:
-
耐摩耗
-
-
-
S45C製 圧下メタル
-
製品種類:
-
その他
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
硬質クロムめっき
-
-
機能・目的:
-
耐摩耗
-
-
-
スクリュー軸 (S45C・ノコ刃ネジ)
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
調質処理,
-
高周波焼入れ
-
-
機能・目的:
-
耐摩耗
-
-
-
設備取付用 保持金具
-
製品種類:
-
その他
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
-
機能・目的:
-
耐摩耗,
-
コストダウン
-
-
-
Φ428大型vプーリー
-
製品種類:
-
ローラー・プーリー
-
-
材質:
-
SCM材
-
-
表面処理:
-
調質処理,
-
高周波焼入れ
-
-
機能・目的:
-
耐摩耗
-
-
-
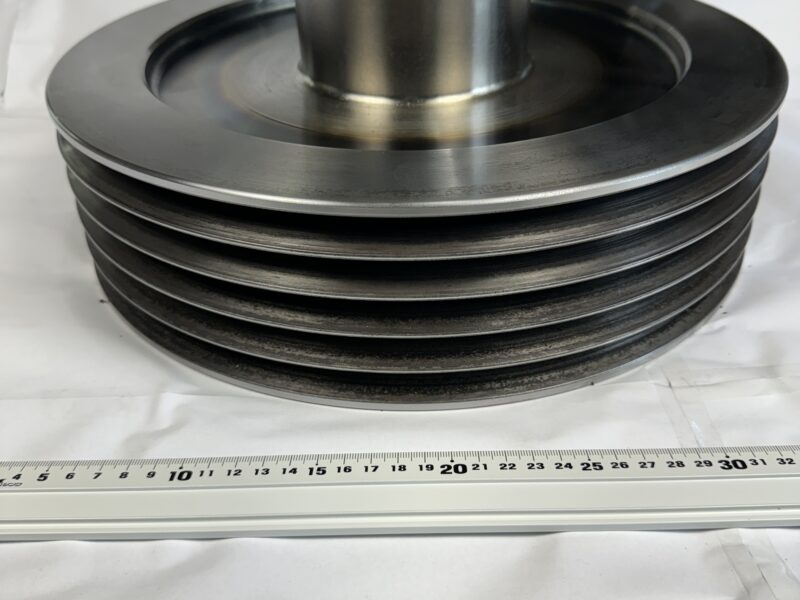
Vプーリー(砥石側用)
-
製品種類:
-
ローラー・プーリー
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
調質処理,
-
高周波焼入れ
-
-
機能・目的:
-
耐摩耗,
-
耐久性
-
靱性向上
-
-
-
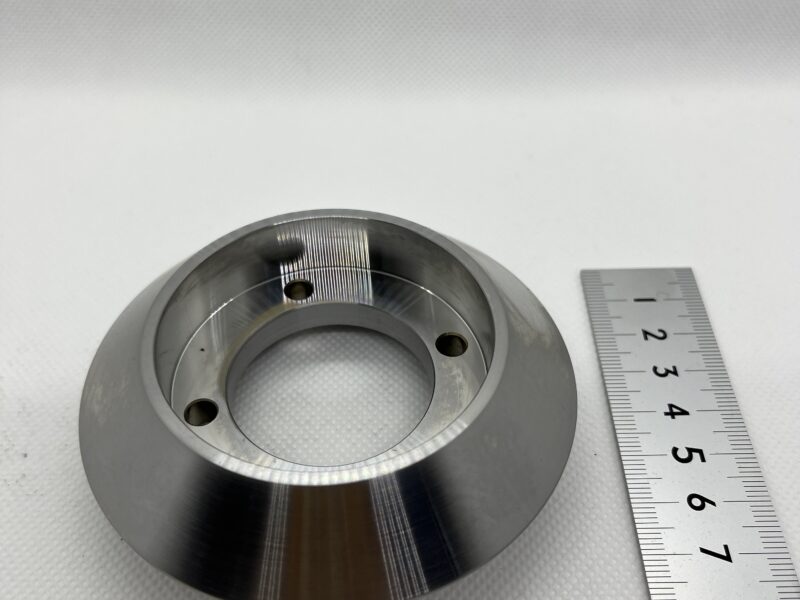
圧延用ローラー
-
製品種類:
-
ローラー・プーリー
-
-
材質:
-
その他
-
-
表面処理:
-
研磨加工,
-
真空焼入れ
-
-
機能・目的:
-
耐摩耗,
-
精度向上
-
-
-
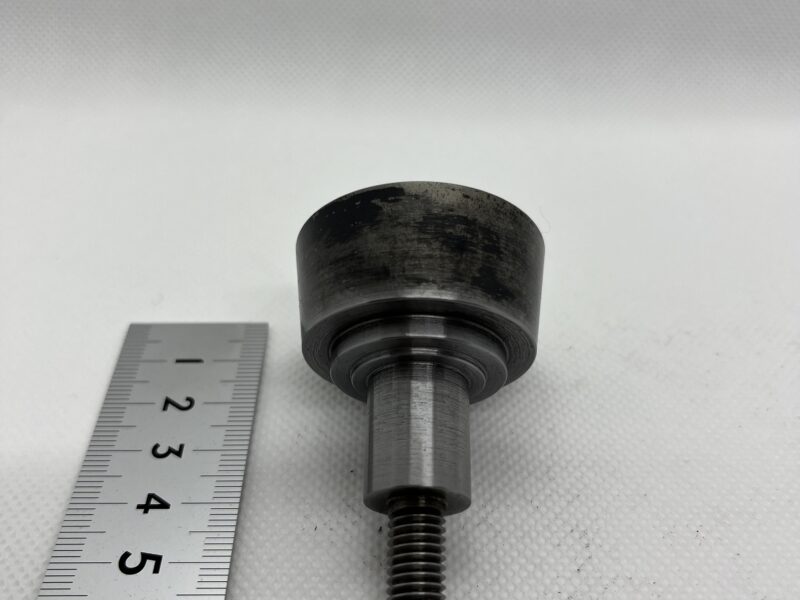
テーパー付きローラー
-
製品種類:
-
ローラー・プーリー
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
高周波焼入れ
-
-
機能・目的:
-
耐摩耗,
-
精度向上
-
-
-
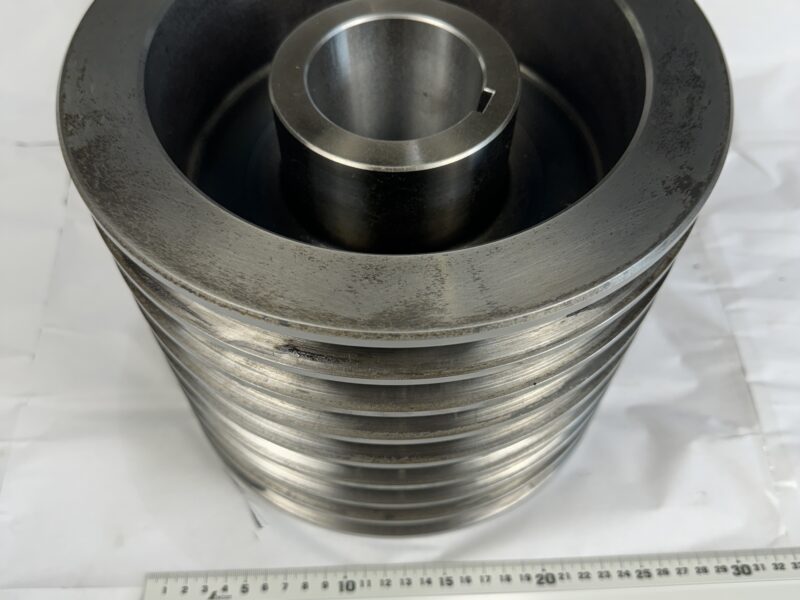
Vプーリー(モーター側用)
-
製品種類:
-
ローラー・プーリー
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
調質処理,
-
高周波焼入れ
-
-
機能・目的:
-
耐摩耗,
-
耐久性
-
靱性向上
-
-
-
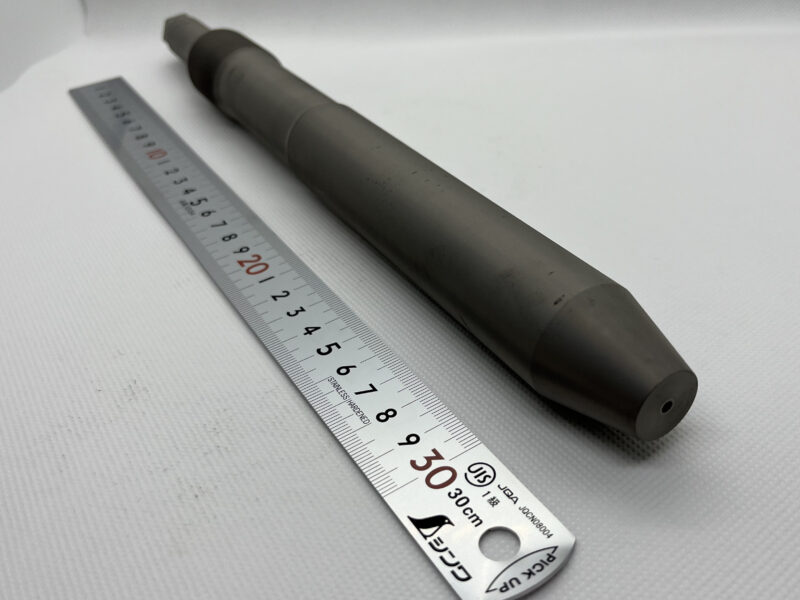
シャフト
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
窒化処理
-
-
機能・目的:
-
耐摩耗
-
-
-
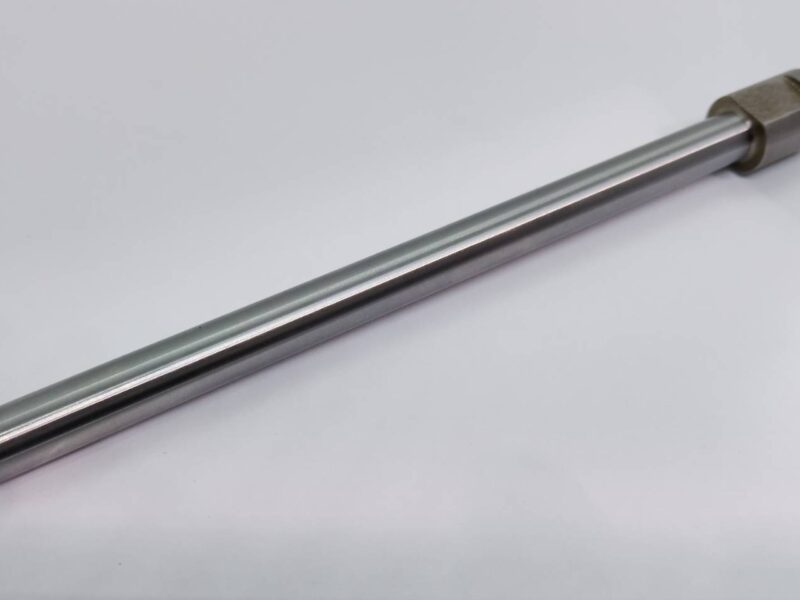
S45C製 Φ16×166 シャフト
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
高周波焼入れ
-
-
機能・目的:
-
耐摩耗
-
-
-
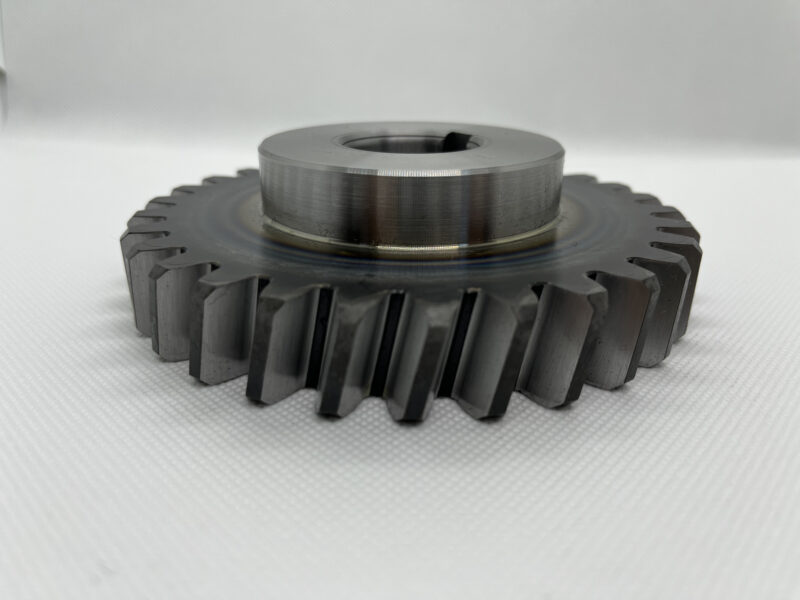
ハスバ歯車
-
製品種類:
-
歯車・ギヤ
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
研磨加工,
-
高周波焼入れ
-
-
機能・目的:
-
耐摩耗,
-
精度向上
-
-