
加工事例
Φ280×81 サイジングミル用・歯(ステライト溶射再生)
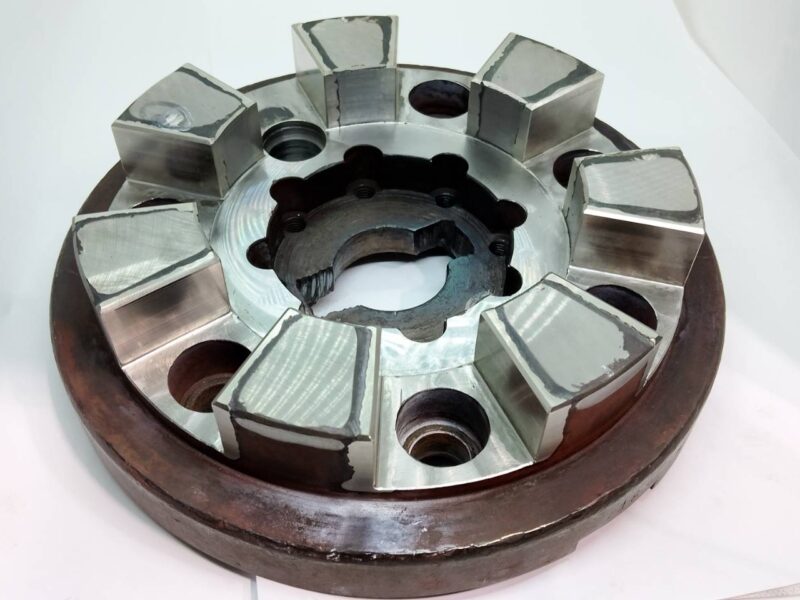


| 材質 | SCM440、ステライト |
| サイズ | Φ280×81 |
| 加工工程 | マシニング加工, →溶射, →マシニング加工 |
| 機能・目的 | 耐摩耗性, 再利用、リサイクル |
詳細説明
摩耗したサイジングミル用の歯を廃棄せず、損傷部の除去、ステライト溶射、仕上げ加工によって再生した事例です。溶射前の下地を均一に整え、耐摩耗性を高めながら再利用可能な状態へ仕上げました。
「摩耗したサイジングミル用の歯を、再利用できないか?」
対象は、製鉄工場のサイジングミルで使用されるΦ280×81の歯部品です。使用によって傷んだ歯を廃棄して新しく作るのではなく、既存部品を再利用しながら耐摩耗性も高める方法が求められていました。
摩耗した表面へ、そのまま溶射することはできません
傷や摩耗によって表面が不均一な状態のままステライトを溶射すると、皮膜を均一に形成しにくく、Φ102h8・Φ50h8の最終精度へ仕上げられません。再利用を成立させるには、溶射そのものだけでなく、溶射前の下地づくりと溶射後の仕上げ加工までを一つの工程として設計する必要がありました。
「削る・溶射する・もう一度削る」を一つの再生工程にする
平野鉄工は溶射加工会社と工程を組み立て、傷んだ歯の表面をマシニングで均一に削ってからステライトを溶射し、最後に再度マシニングで仕上げる方法を採用しました。前後の機械加工を含めて溶射工程を設計したことが、再利用へつなげる突破口です。
再生加工とステライトの考え方は、削り・肉盛り・溶射・仕上げを組み合わせた部品再生の技術解説でもご紹介しています。
SCM440の損傷部を除去し、ステライト溶射後にマシニングで仕上げる
材質SCM440、サイズΦ280×81の使用済み部品に対し、まずマシニング加工で損傷部を均一に除去して溶射用の下地を整え、ステライト溶射を行った後、再びマシニング加工でΦ102h8・Φ50h8へ仕上げました。同じ仕様の新品製作については、SCM440製サイジングミル用の歯の加工事例もご覧いただけます。
下地処理
仕上げ
耐摩耗性を高め、再利用可能な状態へ
損傷部の除去、ステライト溶射、仕上げ加工を組み合わせることで、使用済みのサイジングミル用の歯を再利用可能な状態へ仕上げました。確認できる結果は、既存部品を再生し、耐摩耗性を高めたことです。
使用済みの歯
再利用可能な状態へ
歯部品の多工程加工や耐摩耗対策は、ギヤ・歯部品の耐摩耗・長寿命化提案でもご相談いただけます。
※比較試験、寿命、硬度、費用削減などの数値は確認できないため、「新品以上」などの比較表現は使用していません。
サイジングミル用の歯のステライト溶射再生なら、平野鉄工にお任せください
摩耗部品の再生では、表面処理だけでなく、損傷部の除去、下地づくり、溶射後の仕上げまでをつなぐ工程設計が必要です。使用済み部品の再利用や耐摩耗対策をご相談ください。
関連事例一覧
-
SCM440と硬質クロムめっきで耐摩耗性を高めたFCMXΦ24湯口棒4段
-
製品種類:
-
その他
-
-
材質:
-
SCM材
-
-
表面処理:
-
研磨加工,
-
硬質クロムめっき
-
-
機能・目的:
-
耐摩耗
-
-
-
SKS3製 Φ65×130 スリーブ(センターロッド用)
-
製品種類:
-
その他
-
-
材質:
-
その他
-
-
表面処理:
-
高周波焼入れ
-
-
機能・目的:
-
耐摩耗
-
-
-

摩耗する歯だけ交換できる分割型へ変更したSCM440製カップリング本体
-
製品種類:
-
歯車・ギヤ
-
-
材質:
-
SCM材
-
-
表面処理:
-
-
機能・目的:
-
コストダウン
-
-
-
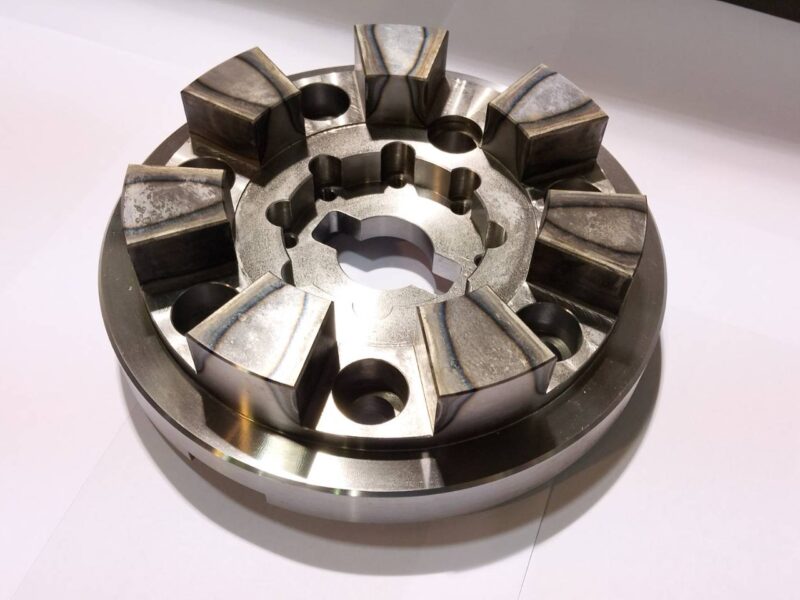
SCM440製 Φ280×81 カップリング用・歯
-
製品種類:
-
歯車・ギヤ
-
-
材質:
-
SCM材
-
-
表面処理:
-
高周波焼入れ
-
-
機能・目的:
-
耐摩耗,
-
コストダウン
-
-
-
HMD5製 23.1×35×16 クランプ
-
製品種類:
-
その他
-
-
材質:
-
その他
-
-
表面処理:
-
-
機能・目的:
-
位置決め・固定
-
-
-
17六角×16.5 冷却水ノズル
-
製品種類:
-
その他
-
-
材質:
-
その他
-
-
表面処理:
-
-
機能・目的:
-
-
-
25×32×2000 長尺レール
-
製品種類:
-
その他
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
高周波焼入れ
-
-
機能・目的:
-
耐摩耗
-
-
-
ホイールブラケット
-
製品種類:
-
その他
-
-
材質:
-
SCM材
-
-
表面処理:
-
-
機能・目的:
-
-
-
90×90×100 シリンダーチューブ
-
製品種類:
-
その他
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
研磨加工,
-
硬質クロムめっき
-
-
機能・目的:
-
耐摩耗
-
-
-
ガイド
-
製品種類:
-
その他
-
-
材質:
-
SCM材
-
-
表面処理:
-
-
機能・目的:
-
-
-
S45C製 Φ60×273 精密ガイドピン
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
高周波焼入れ
-
-
機能・目的:
-
耐摩耗
-
-
-
STKM13A製 Φ190 アダプター
-
製品種類:
-
ブラケット,
-
その他
-
-
材質:
-
SS材,
-
その他
-
-
表面処理:
-
-
機能・目的:
-
-
-
STKM13A製 Φ360 アダプター
-
製品種類:
-
ブラケット
-
-
材質:
-
SS材,
-
その他
-
-
表面処理:
-
-
機能・目的:
-
-
-
STKM13A製 Φ180 薄肉カラー
-
製品種類:
-
その他
-
-
材質:
-
その他
-
-
表面処理:
-
-
機能・目的:
-
-
-
140×70×30 軸受・無給油ブッシュ付
-
製品種類:
-
その他
-
-
材質:
-
SS材,
-
その他
-
-
表面処理:
-
-
機能・目的:
-
-
-
ABB1製 取付スタットボルト
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
その他
-
-
表面処理:
-
-
機能・目的:
-
耐摩耗,
-
耐久性
-
-
-
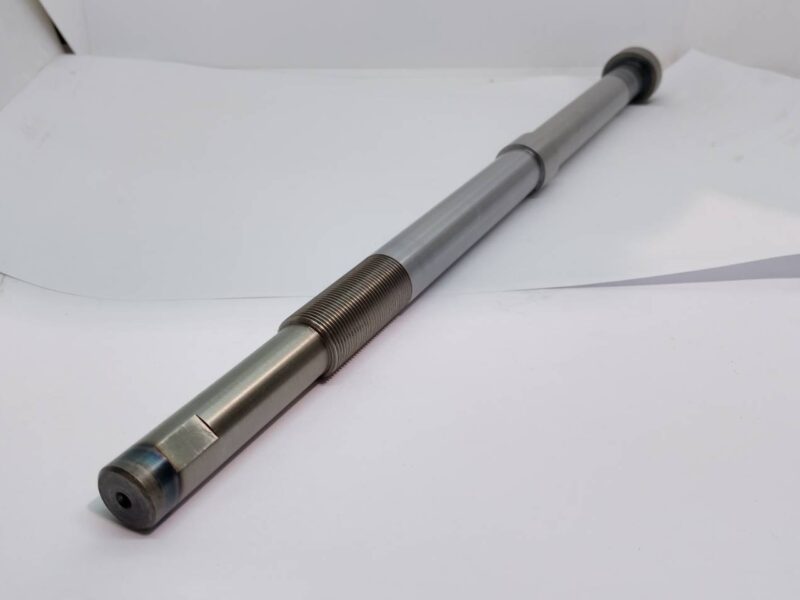
焼入れ歪みを矯正してΦ22js6に仕上げたS45C製センターロッド
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
高周波焼入れ
-
-
機能・目的:
-
耐摩耗
-
-
-
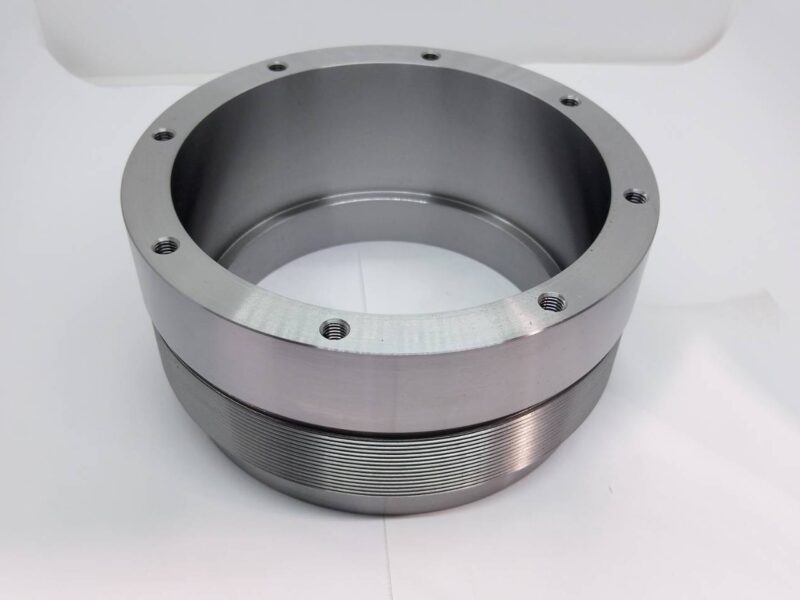
スラストベアリングケース
-
製品種類:
-
その他
-
-
材質:
-
その他
-
-
表面処理:
-
-
機能・目的:
-
-
-
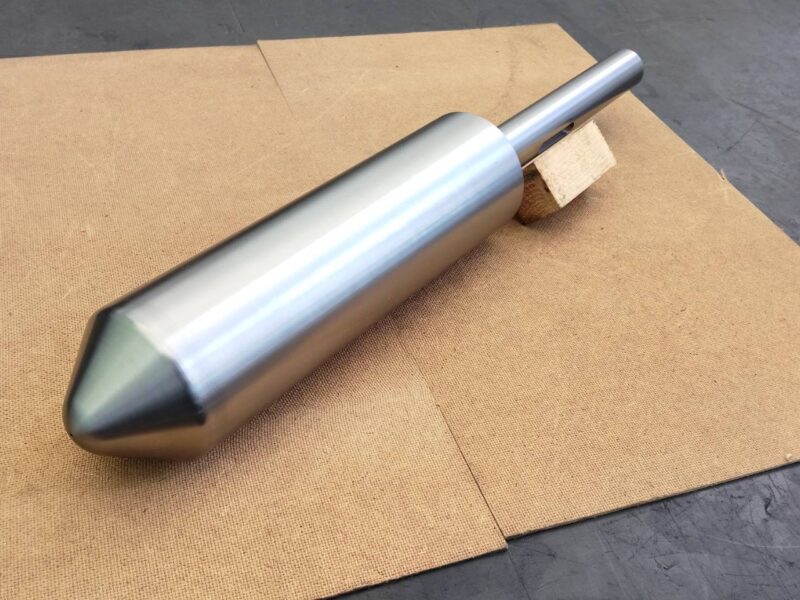
S35C製 Φ100×861 圧延用ローラー
-
製品種類:
-
ローラー・プーリー
-
-
材質:
-
その他
-
-
表面処理:
-
-
機能・目的:
-
-
-
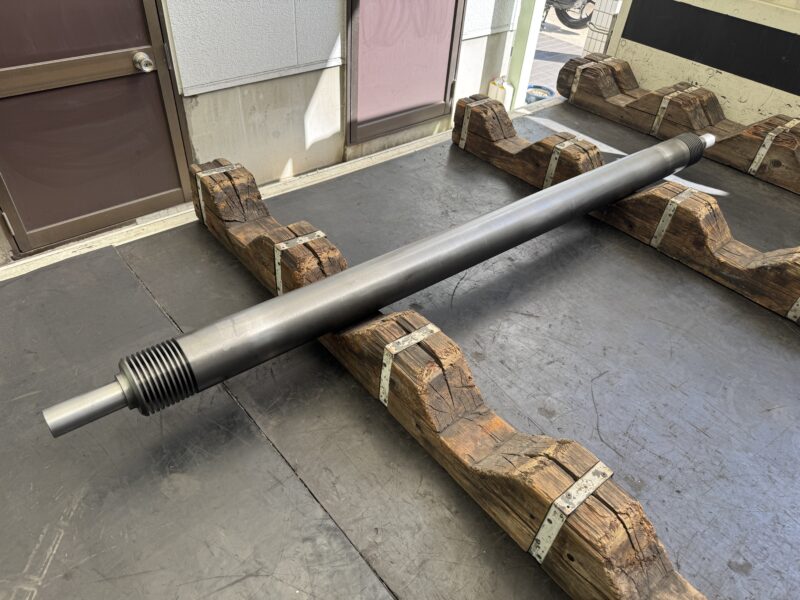
長尺1926mm デンスバー製 クロッシングテーブルローラー
-
製品種類:
-
ローラー・プーリー
-
-
材質:
-
その他
-
-
表面処理:
-
-
機能・目的:
-
-
-
SCM440製 Φ280 カップリング
-
製品種類:
-
その他
-
-
材質:
-
SCM材
-
-
表面処理:
-
-
機能・目的:
-
-
-
SUS304製 タフトライト処理 三角ガイド固定ボルト
-
製品種類:
-
その他
-
-
材質:
-
SUS材,
-
その他
-
-
表面処理:
-
タフトライト
-
-
機能・目的:
-
-
-
Φ30×186 ピン・先端ダイヤ型
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
高周波焼入れ
-
-
機能・目的:
-
耐摩耗
-
-
-
Φ30×186 ピン・先端丸型
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
高周波焼入れ
-
-
機能・目的:
-
耐摩耗
-
-
-
PBC2(リン青銅鋳物)製 ブッシュ
-
製品種類:
-
ブラケット
-
-
材質:
-
その他
-
-
表面処理:
-
-
機能・目的:
-
精度向上
-
-
-
φ350mm 製鉄工場向けローラー
-
製品種類:
-
ローラー・プーリー
-
-
材質:
-
その他
-
-
表面処理:
-
-
機能・目的:
-
耐久性,
-
精度向上
-
-
-
SCM440調質材 丸ピン
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
SCM材
-
-
表面処理:
-
調質処理,
-
黒染め(黒色酸化皮膜処理)
-
-
機能・目的:
-
-
-
ロケーションピン オス②
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
SCM材
-
-
表面処理:
-
研磨加工,
-
浸炭焼入れ
-
-
機能・目的:
-
硬度向上
-
-
-
ロケーションピン オス①
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
SCM材
-
-
表面処理:
-
研磨加工,
-
浸炭焼入れ
-
-
機能・目的:
-
硬度向上
-
-
-
SCM420製 ロケーションピン
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
SCM材
-
-
表面処理:
-
研磨加工,
-
浸炭焼入れ
-
-
機能・目的:
-
硬度向上
-
-
-
SKH51製 ロケーションピン
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
その他
-
-
表面処理:
-
研磨加工,
-
真空焼入れ
-
-
機能・目的:
-
硬度向上
-
-
-

ワイヤー巻き上げローラー
-
製品種類:
-
ローラー・プーリー
-
-
材質:
-
SCM材
-
-
表面処理:
-
調質処理,
-
真空焼入れ
-
-
機能・目的:
-
硬度向上
-
-
-
C2801製 設備用カバー部品
-
製品種類:
-
その他
-
-
材質:
-
その他
-
-
表面処理:
-
-
機能・目的:
-
特急対応
-
-
-
カステンゲージ棒
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
その他
-
-
表面処理:
-
研磨加工,
-
浸炭焼入れ
-
-
機能・目的:
-
耐摩耗
-
-
-
メスゲージ
-
製品種類:
-
ゲージ
-
-
材質:
-
その他
-
-
表面処理:
-
-
機能・目的:
-
耐摩耗
-
-
-
オスゲージ
-
製品種類:
-
ゲージ
-
-
材質:
-
その他
-
-
表面処理:
-
研磨加工
-
-
機能・目的:
-
耐摩耗
-
-
-
旋盤に頼らず短納期とΦ35f7を両立したS45C製偏芯ブロック
-
製品種類:
-
その他
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
調質処理
-
-
機能・目的:
-
耐摩耗,
-
リードタイム短縮
-
-
-
ピストンロッド
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
SCM材
-
-
表面処理:
-
調質処理,
-
研磨加工
-
高周波焼入れ
-
-
機能・目的:
-
耐摩耗
-
-
-
アルミ製カメラカバー
-
製品種類:
-
その他
-
-
材質:
-
その他
-
-
表面処理:
-
-
機能・目的:
-
特急対応
-
-
-
ステンレス製 位置決め特注ピン②
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
その他
-
-
表面処理:
-
-
機能・目的:
-
耐久性,
-
硬度向上
-
-
-
S45C製 基準ピン
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
高周波焼入れ
-
-
機能・目的:
-
耐摩耗
-
-
-
ステンレス製 位置決め特注ピン①
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
その他
-
-
表面処理:
-
-
機能・目的:
-
耐久性
-
-
-
ステンレス製 吊りボルト
-
製品種類:
-
その他
-
-
材質:
-
その他
-
-
表面処理:
-
-
機能・目的:
-
耐久性,
-
コストダウン
-
-
-
製造設備用 ステンレスブッシュ
-
製品種類:
-
その他
-
-
材質:
-
その他
-
-
表面処理:
-
-
機能・目的:
-
-
-
線材圧延設備用シャフト②
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
SNC材
-
-
表面処理:
-
研磨加工,
-
浸炭焼入れ
-
-
機能・目的:
-
耐摩耗
-
-
-
線材圧延用カラー
-
製品種類:
-
-
材質:
-
SNC材
-
-
表面処理:
-
浸炭焼入れ
-
-
機能・目的:
-
耐摩耗
-
-
-
SKD11と真空焼入れで交換周期を3か月から1年へ延長したガイドブッシュ
-
製品種類:
-
ゲージ
-
-
材質:
-
SKD材
-
-
表面処理:
-
真空焼入れ
-
-
機能・目的:
-
耐摩耗
-
-
-
キャップ(SCM435・油焼入)
-
製品種類:
-
その他
-
-
材質:
-
SCM材
-
-
表面処理:
-
-
機能・目的:
-
耐摩耗
-
-
-
精密ホルダー
-
製品種類:
-
その他
-
-
材質:
-
SCM材
-
-
表面処理:
-
-
機能・目的:
-
精度向上
-
-
-
樹脂製ネジ(MCナイロン)
-
製品種類:
-
その他
-
-
材質:
-
その他
-
-
表面処理:
-
-
機能・目的:
-
-
-
テーパーリングゲージ
-
製品種類:
-
その他
-
-
材質:
-
その他
-
-
表面処理:
-
-
機能・目的:
-
耐摩耗
-
-
-
テーパープラグゲージ
-
製品種類:
-
その他
-
-
材質:
-
その他
-
-
表面処理:
-
-
機能・目的:
-
耐摩耗
-
-
-
S45C製 圧下メタル
-
製品種類:
-
その他
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
硬質クロムめっき
-
-
機能・目的:
-
耐摩耗
-
-
-
スクリュー軸 (S45C・ノコ刃ネジ)
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
調質処理,
-
高周波焼入れ
-
-
機能・目的:
-
耐摩耗
-
-
-
設備取付用 保持金具
-
製品種類:
-
その他
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
-
機能・目的:
-
耐摩耗,
-
コストダウン
-
-
-
カサ歯車(小)
-
製品種類:
-
歯車・ギヤ
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
調質処理,
-
高周波焼入れ
-
-
機能・目的:
-
精度向上
-
-
-
カサ歯車(大)
-
製品種類:
-
歯車・ギヤ
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
調質処理,
-
高周波焼入れ
-
-
機能・目的:
-
精度向上
-
-
-
Φ428大型vプーリー
-
製品種類:
-
ローラー・プーリー
-
-
材質:
-
SCM材
-
-
表面処理:
-
調質処理,
-
高周波焼入れ
-
-
機能・目的:
-
耐摩耗
-
-
-
Vプーリー(砥石側用)
-
製品種類:
-
ローラー・プーリー
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
調質処理,
-
高周波焼入れ
-
-
機能・目的:
-
耐摩耗,
-
耐久性
-
靱性向上
-
-
-
中継設備用 フリーローラー
-
製品種類:
-
ローラー・プーリー
-
-
材質:
-
SS材,
-
その他
-
-
表面処理:
-
-
機能・目的:
-
コストダウン
-
-
-
設備用駆動車輪
-
製品種類:
-
歯車・ギヤ
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
高周波焼入れ
-
-
機能・目的:
-
精度向上
-
-
-
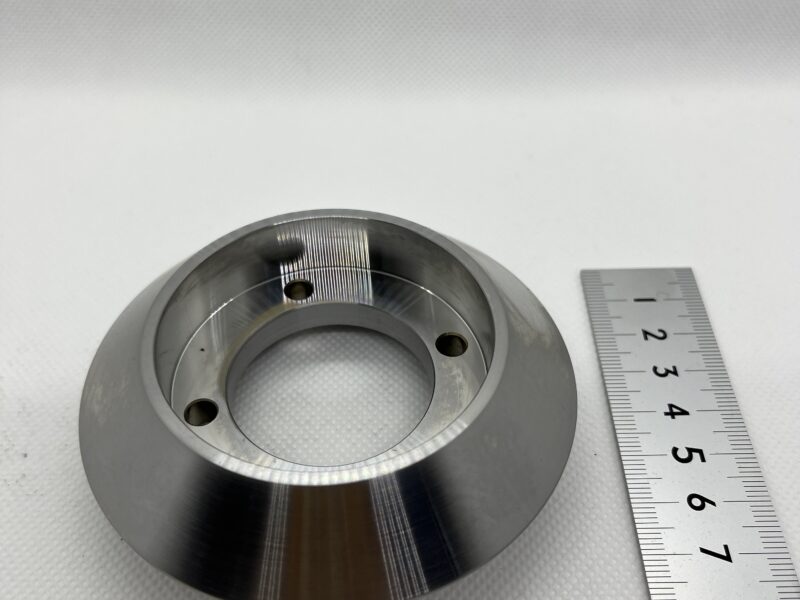
圧延用ローラー
-
製品種類:
-
ローラー・プーリー
-
-
材質:
-
その他
-
-
表面処理:
-
研磨加工,
-
真空焼入れ
-
-
機能・目的:
-
耐摩耗,
-
精度向上
-
-
-
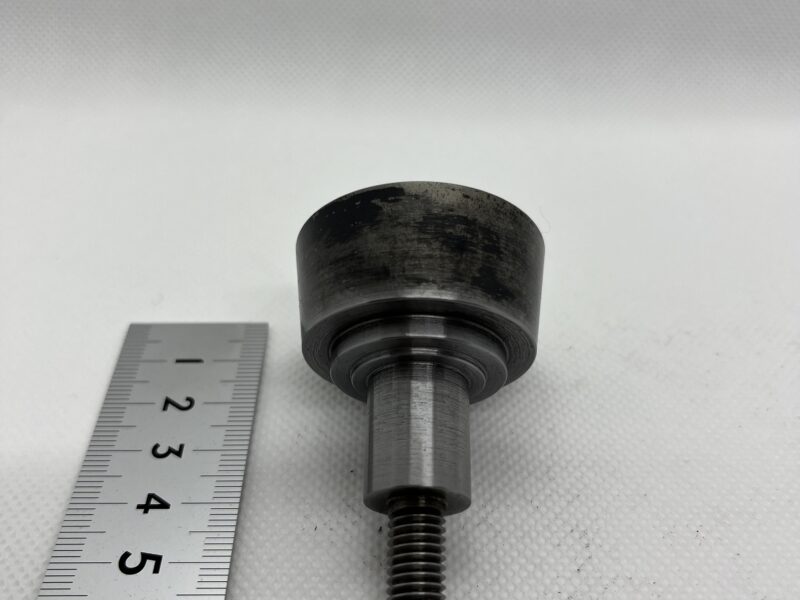
テーパー付きローラー
-
製品種類:
-
ローラー・プーリー
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
高周波焼入れ
-
-
機能・目的:
-
耐摩耗,
-
精度向上
-
-
-
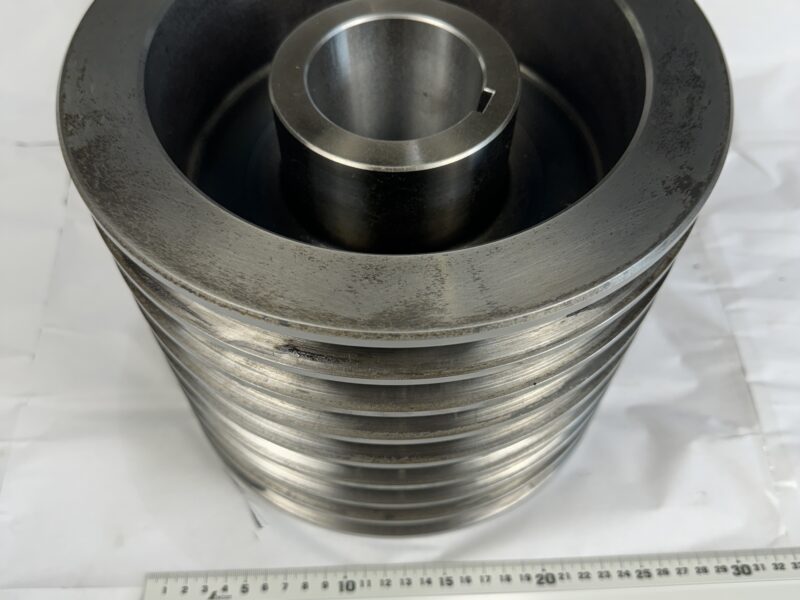
Vプーリー(モーター側用)
-
製品種類:
-
ローラー・プーリー
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
調質処理,
-
高周波焼入れ
-
-
機能・目的:
-
耐摩耗,
-
耐久性
-
靱性向上
-
-
-
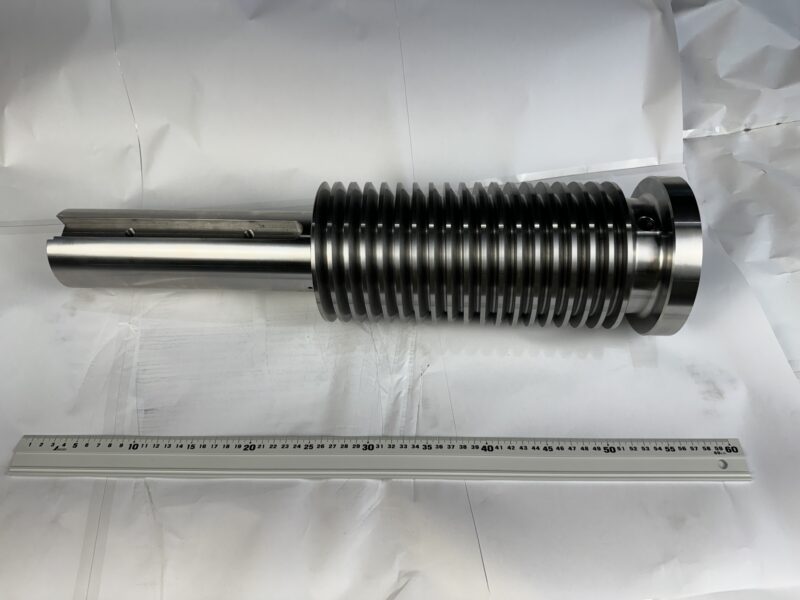
圧下スクリュー軸 (ノコ刃ねじ付)
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
SCM材
-
-
表面処理:
-
-
機能・目的:
-
精度向上
-
-
-
シャフト
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
窒化処理
-
-
機能・目的:
-
耐摩耗
-
-
-
S45C製 Φ16×166 シャフト
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
高周波焼入れ
-
-
機能・目的:
-
耐摩耗
-
-
-
ハスバ歯車
-
製品種類:
-
歯車・ギヤ
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
研磨加工,
-
高周波焼入れ
-
-
機能・目的:
-
耐摩耗,
-
精度向上
-
-
-
ハスバ歯車付シャフト
-
製品種類:
-
歯車・ギヤ
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
高周波焼入れ
-
-
機能・目的:
-
精度向上
-
-
-
給電用シャフト
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
その他
-
-
表面処理:
-
-
機能・目的:
-
精度向上
-
-
-
シリンダー用ピストン
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
SCM材,
-
BC材
-
-
表面処理:
-
研磨加工,
-
硬質クロムめっき
-
-
機能・目的:
-
精度向上
-
-