
加工事例
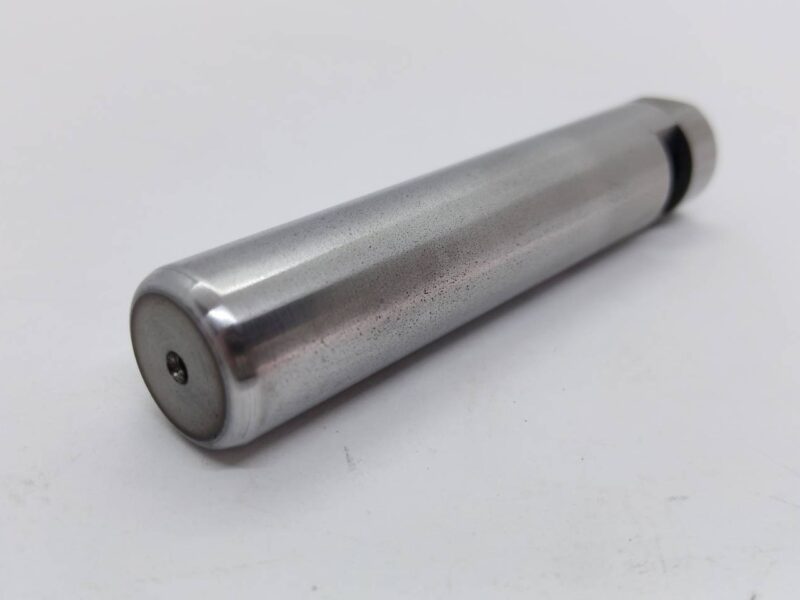
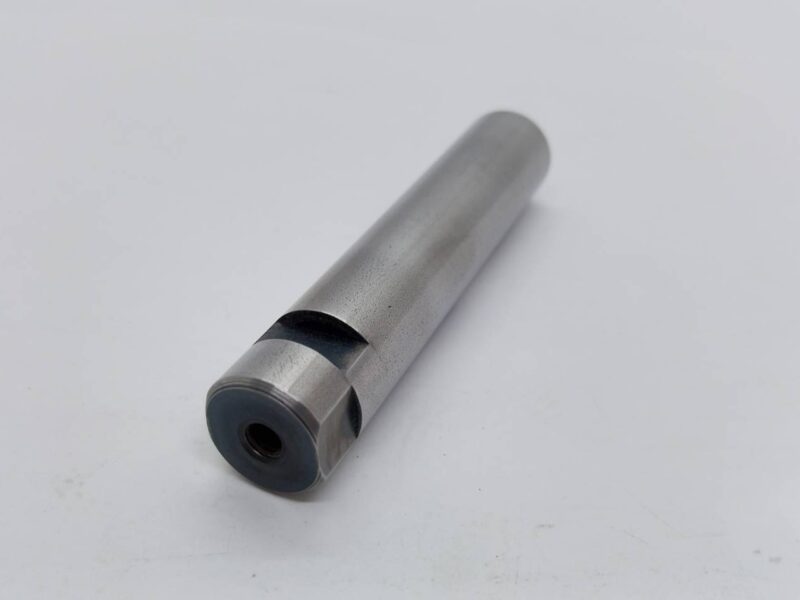
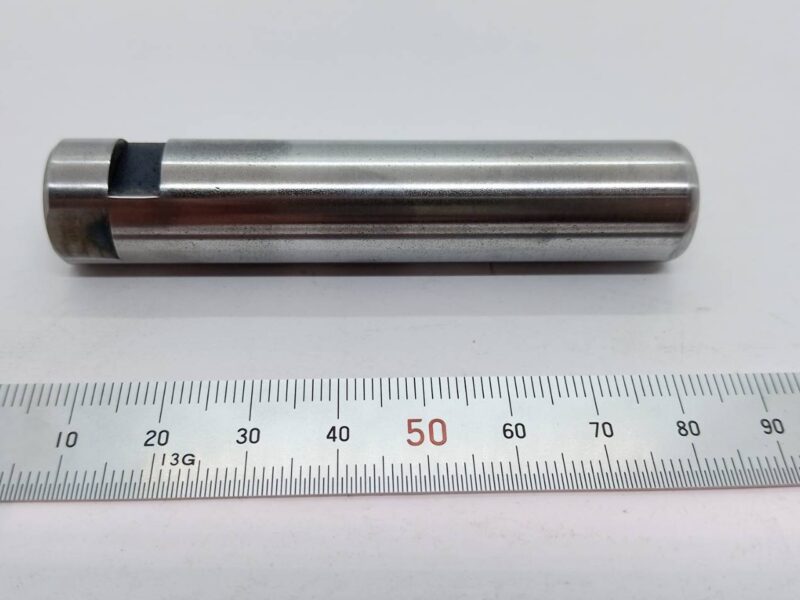
硬度調整と研磨でΦ16g6に対応したキープレート式支点ピン
| 材質 | S50C |
| サイズ | Φ16×85mm |
| 加工工程 | 旋盤加工→フライス加工→高周波焼入れ・硬度調整→研磨 |
| 精度 | 外径Φ16g6 |
| 熱処理・仕上げ | 高周波焼入れ・研磨加工 |
| 用途 | キープレート式支点ピン |
詳細説明
S50Cを使用したキープレート式支点ピンです。高周波焼入れの硬度調整と研磨加工を組み合わせ、使用時の摩耗と折れへの配慮に加え、組付けに必要な外径精度の確保を図りました。
この事例のポイント
お客様の課題
摩耗を抑えながら、使用中に折れにくい精密な支点ピンが求められていました。
平野鉄工の突破口
S50Cの高周波焼入れで硬度を調整し、研磨加工で外径を仕上げました。
得られた結果
使用条件に合わせた硬さと、Φ16g6の外径精度を備える部品を製作しました。
01|お客様の「?」
今回ご紹介するのは、S50Cを使用したキープレート式支点ピンです。お客様からは、耐摩耗性を備えるとともに、外径Φ16g6の公差を満たす部品を製作したいというご要望がありました。
02|「?」の奥にあった本当の課題
硬度が低いと摩耗が進む一方で、硬度を上げすぎると衝撃で折れるおそれがありました。求められる寸法に仕上げるだけでなく、使用時の摩耗と破損の両方を考慮して硬さを設定することが課題でした。
03|平野鉄工が考えた突破口
平野鉄工は、S50Cの高周波焼入れ時に硬度を調整し、使用条件に合う仕様を検討しました。そのうえで研磨加工を行い、必要な硬さを備えた状態で、外径Φ16g6に仕上げる工程を採用しました。
04|実施した材料・加工・表面処理
材質はS50C、外径はΦ16g6、長さは85mmです。旋盤加工とフライス加工で形状を製作し、硬度調整を伴う高周波焼入れ、研磨加工を行いました。硬さと外径公差の双方を製作上のポイントとして管理しています。
05|生まれた「!!」
熱処理条件の調整と研磨仕上げを組み合わせ、耐摩耗性と折れへの配慮、外径精度の確保を図りました。ピンや支点部品の摩耗・破損対策は、平野鉄工へご相談ください。
関連事例一覧
-
専用固定治具で加工したSUS304製薄板プレート
-
製品種類:
-
その他
-
-
材質:
-
SUS材
-
-
表面処理:
-
-
機能・目的:
-
精度向上
-
-
-
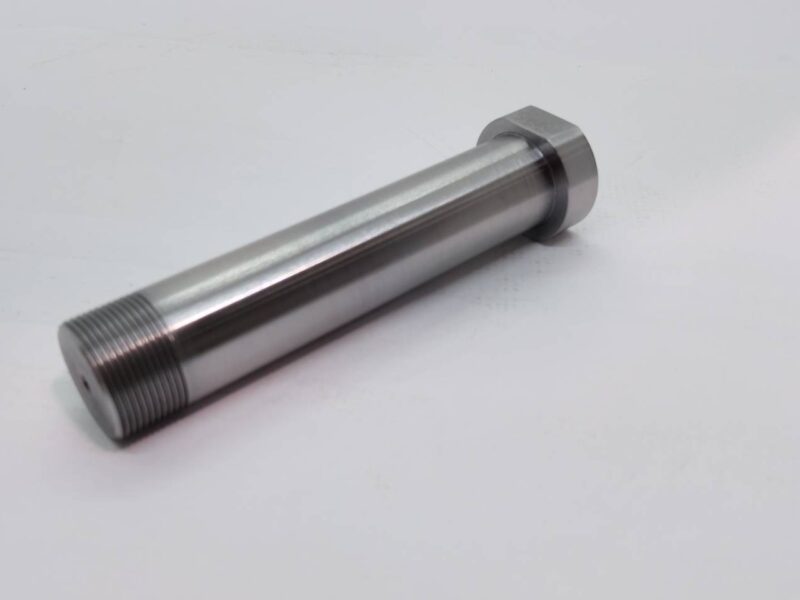
旋盤加工とフライス加工で寸法要求に対応した海外設備向けS50C製シャフト
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
-
機能・目的:
-
精度向上
-
-
-
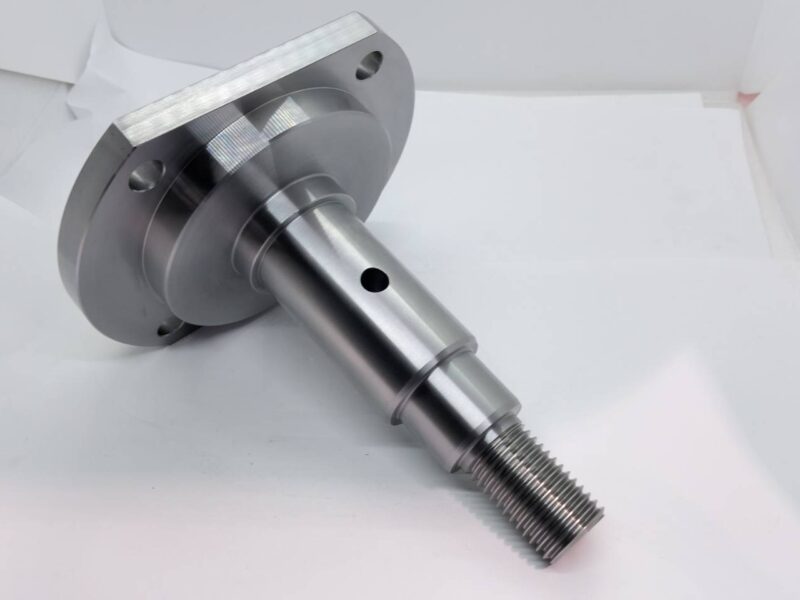
通油穴と外径を加工したS45C製立てローラー軸
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
-
機能・目的:
-
位置決め・固定
-
-
-
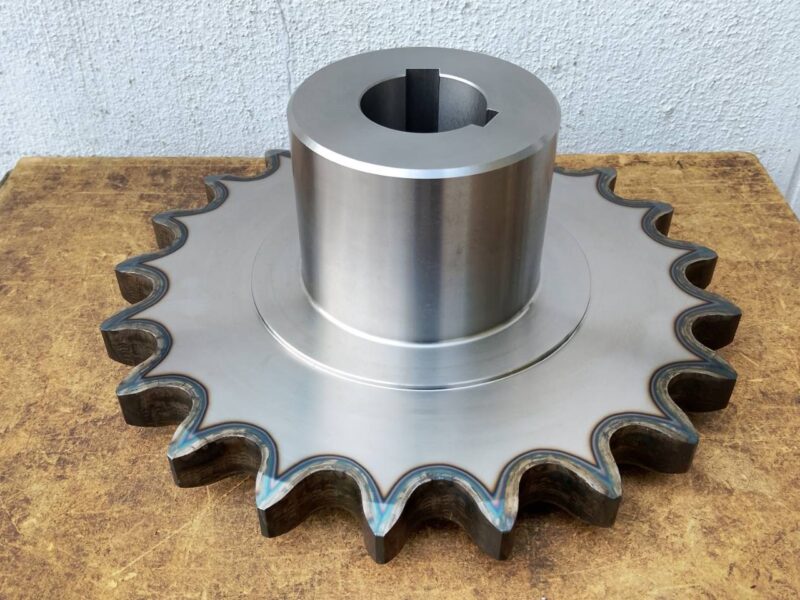
歪みに配慮して製作した大型スプロケット
-
製品種類:
-
歯車・ギヤ
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
高周波焼入れ
-
-
機能・目的:
-
耐摩耗,
-
位置決め・固定
-
-
-
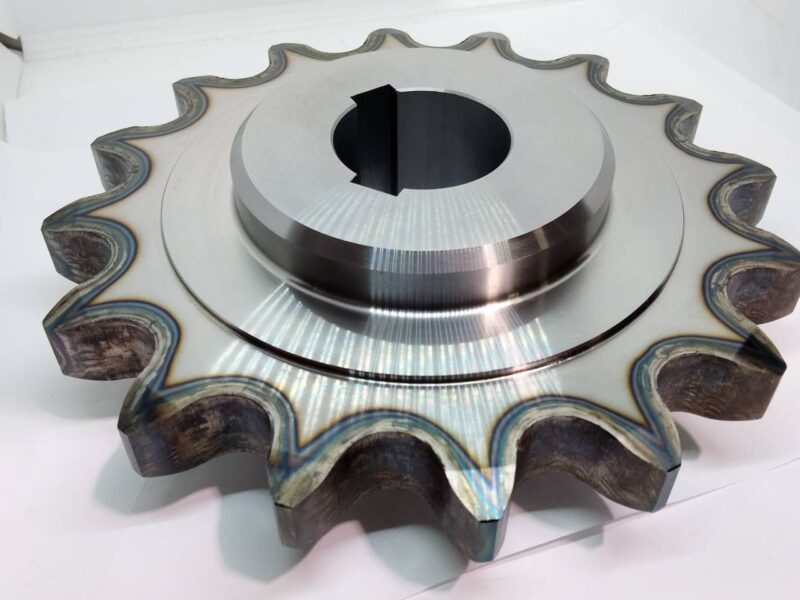
ダブルキーと焼入れを組み合わせたコールドシャースプロケット
-
製品種類:
-
歯車・ギヤ
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
高周波焼入れ
-
-
機能・目的:
-
耐摩耗,
-
位置決め・固定
-
-
-
長尺軸の振れに配慮し、両端の異なる公差を仕上げたコンベアチェーン用軸
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
-
機能・目的:
-
精度向上
-
-
-
材質比較と高周波焼入れで耐久性の向上を図ったSCM440製ギヤーセグメント
-
製品種類:
-
その他
-
-
材質:
-
SCM材
-
-
表面処理:
-
高周波焼入れ
-
-
機能・目的:
-
耐摩耗,
-
耐久性
-
-
-
高周波焼入れ後の歪み取りで一対の噛み合いに配慮したSCM440製チャック
-
製品種類:
-
その他
-
-
材質:
-
SCM材
-
-
表面処理:
-
高周波焼入れ
-
-
機能・目的:
-
硬度向上,
-
精度向上
-
位置決め・固定
-
-
-
内径80H7・65H7と硬質クロムめっきを組み合わせたシリンダーパーツ
-
製品種類:
-
その他
-
-
材質:
-
SCM材
-
-
表面処理:
-
硬質クロムめっき
-
-
機能・目的:
-
耐摩耗,
-
耐食性
-
精度向上
-
-
-
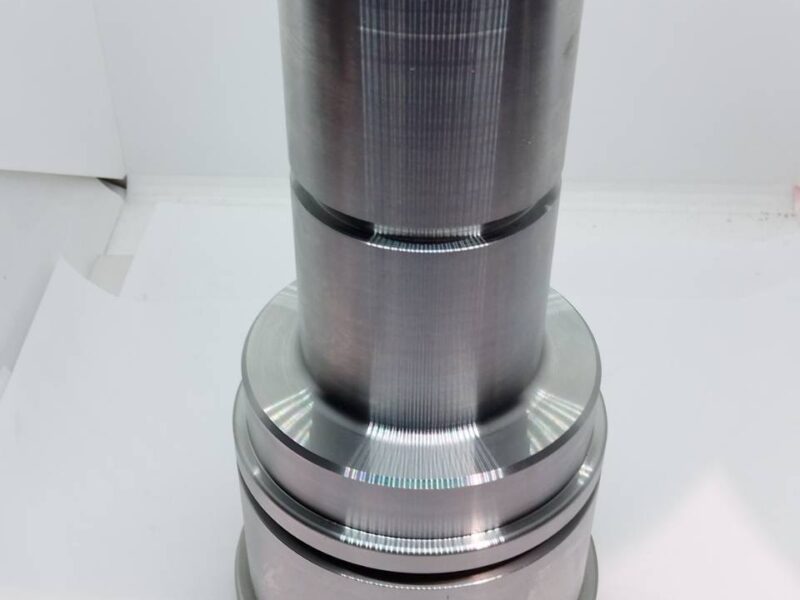
外径公差70f7・80f7と溝・穴の寸法管理に対応したSCM440製ガイド
-
製品種類:
-
その他
-
-
材質:
-
SCM材
-
-
表面処理:
-
硬質クロムめっき
-
-
機能・目的:
-
耐食性,
-
精度向上
-
-
-
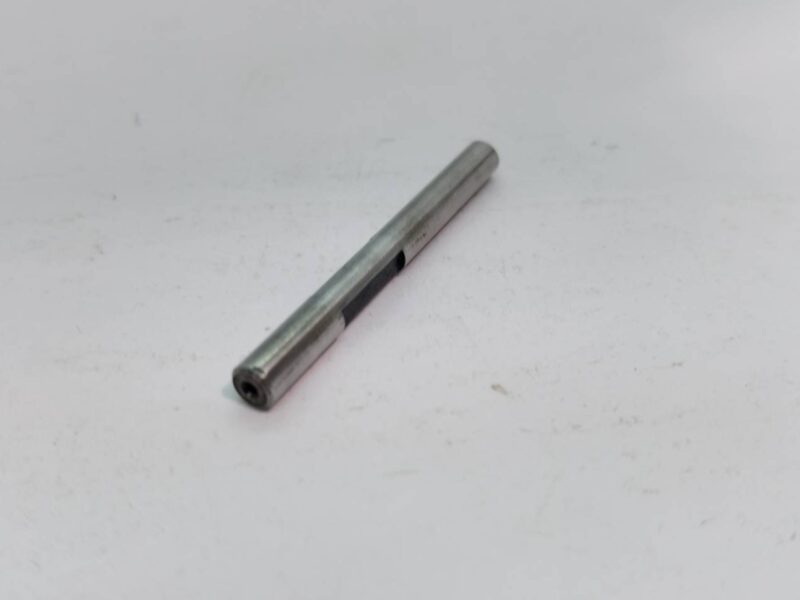
S45C製 Φ4h7ピン|高周波焼入れ後の歪み取りと研磨で精度を確保
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
研磨加工,
-
高周波焼入れ
-
-
機能・目的:
-
耐摩耗
-
-
-
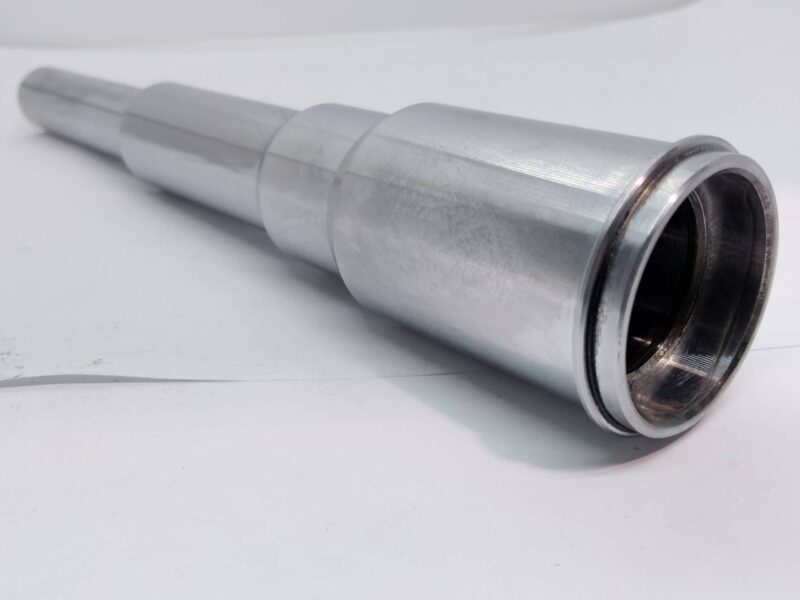
SCM440と硬質クロムめっきで耐摩耗性を高めたFCMXΦ24湯口棒4段
-
製品種類:
-
その他
-
-
材質:
-
SCM材
-
-
表面処理:
-
研磨加工,
-
硬質クロムめっき
-
-
機能・目的:
-
耐摩耗
-
-
-
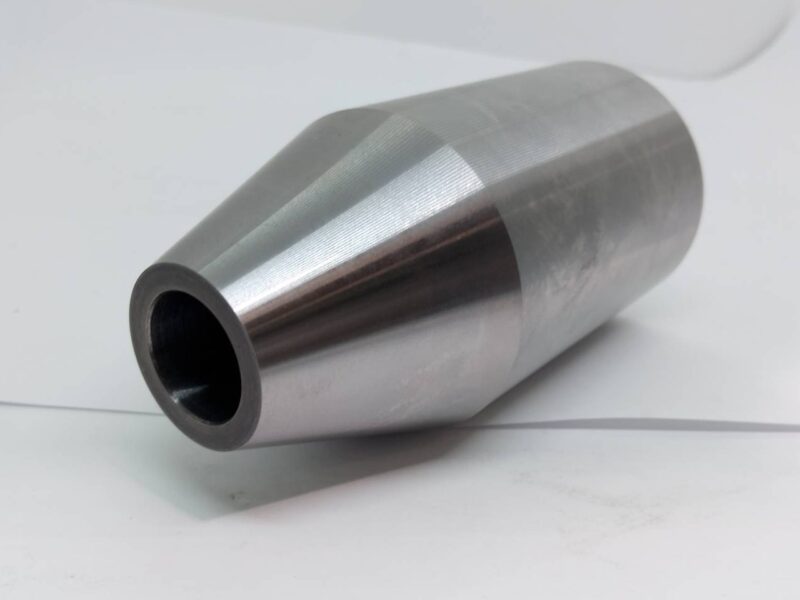
SKS3製 Φ65×130 スリーブ(センターロッド用)
-
製品種類:
-
その他
-
-
材質:
-
その他
-
-
表面処理:
-
高周波焼入れ
-
-
機能・目的:
-
耐摩耗
-
-
-
SCM440製 Φ280×81 カップリング用・歯
-
製品種類:
-
歯車・ギヤ
-
-
材質:
-
SCM材
-
-
表面処理:
-
高周波焼入れ
-
-
機能・目的:
-
耐摩耗,
-
コストダウン
-
-
-
Φ280×81 サイジングミル用・歯(ステライト溶射再生)
-
製品種類:
-
歯車・ギヤ
-
-
材質:
-
SCM材,
-
その他
-
-
表面処理:
-
-
機能・目的:
-
耐摩耗,
-
再利用・リサイクル
-
-
-
25×32×2000 長尺レール
-
製品種類:
-
その他
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
高周波焼入れ
-
-
機能・目的:
-
耐摩耗
-
-
-
90×90×100 シリンダーチューブ
-
製品種類:
-
その他
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
研磨加工,
-
硬質クロムめっき
-
-
機能・目的:
-
耐摩耗
-
-
-
Φ16×185 ガイド用丸棒
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
SS材
-
-
表面処理:
-
-
機能・目的:
-
-
-
S45C製 Φ60×273 精密ガイドピン
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
高周波焼入れ
-
-
機能・目的:
-
耐摩耗
-
-
-
SS400・S45C複合仕様 高精度軸ブラケット(全長444.8mm)
-
製品種類:
-
ブラケット
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
研磨加工
-
-
機能・目的:
-
精度向上,
-
リードタイム短縮
-
-
-
複合材仕様 軸ブラケット
-
製品種類:
-
ブラケット
-
-
材質:
-
SS材,
-
S45C-S55C
-
-
表面処理:
-
研磨加工
-
-
機能・目的:
-
リードタイム短縮
-
-
-
ABB1製 取付スタットボルト
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
その他
-
-
表面処理:
-
-
機能・目的:
-
耐摩耗,
-
耐久性
-
-
-
カステンボックス
-
製品種類:
-
その他
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
-
機能・目的:
-
-
-
Φ145 ばね座(窒化処理仕様)
-
製品種類:
-
ブラケット
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
窒化処理
-
-
機能・目的:
-
-
-
S45C製 Φ40×47 バネ受け
-
製品種類:
-
その他
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
高周波焼入れ
-
-
機能・目的:
-
-
-
135mm角 ピストンカバー
-
製品種類:
-
その他
-
-
材質:
-
SS材
-
-
表面処理:
-
-
機能・目的:
-
精度向上
-
-
-
焼入れ歪みを矯正してΦ22js6に仕上げたS45C製センターロッド
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
高周波焼入れ
-
-
機能・目的:
-
耐摩耗
-
-
-
SS400製 230×150 ロッドカバー
-
製品種類:
-
その他
-
-
材質:
-
SS材
-
-
表面処理:
-
-
機能・目的:
-
精度向上
-
-
-
S45C製 Φ65 調整ナット
-
製品種類:
-
その他
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
-
機能・目的:
-
-
-
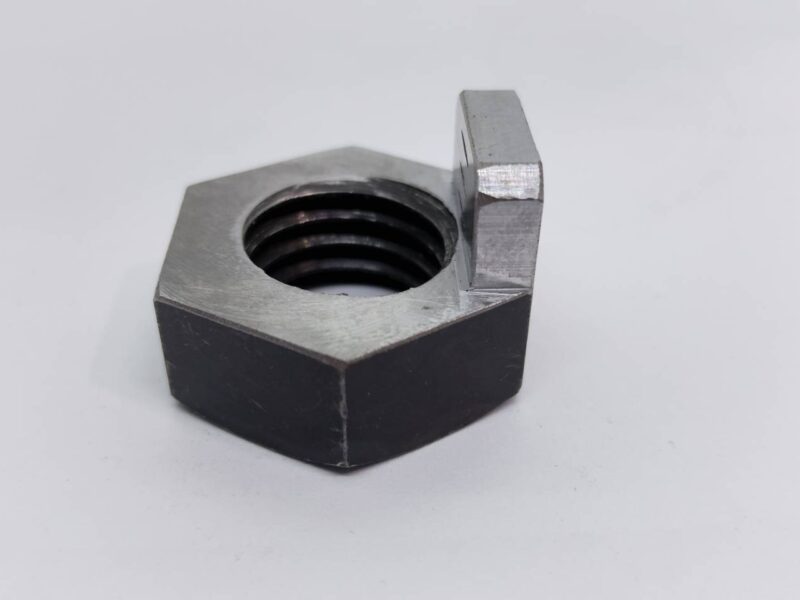
27六角×20 壁付き・特殊ナット
-
製品種類:
-
その他
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
-
機能・目的:
-
-
-
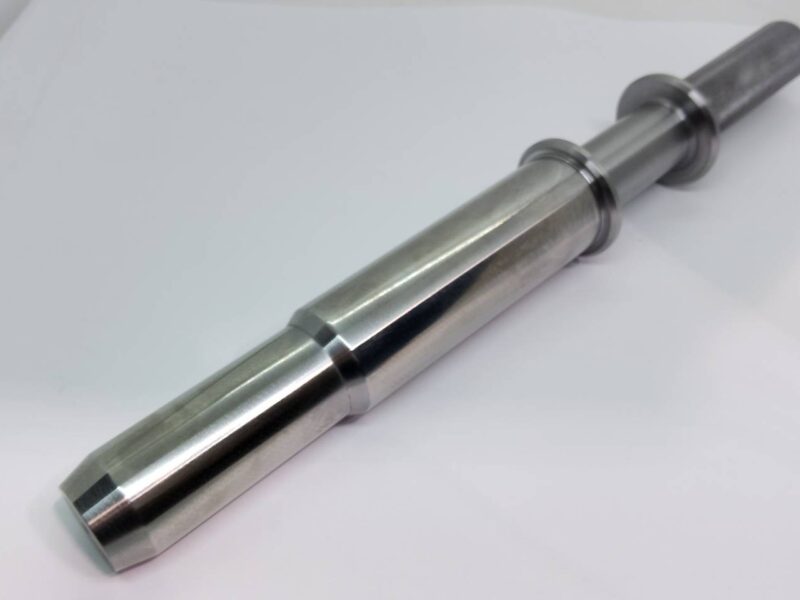
Φ43×315 ストッパーピン
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
-
機能・目的:
-
位置決め・固定
-
-
-
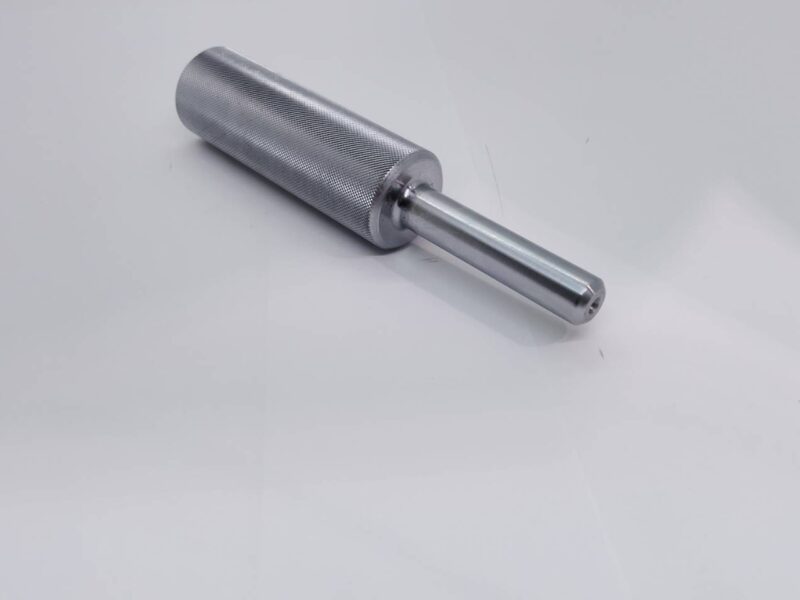
SS400製 Φ30×150 精密丸ピン
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
SS材
-
-
表面処理:
-
-
機能・目的:
-
-
-
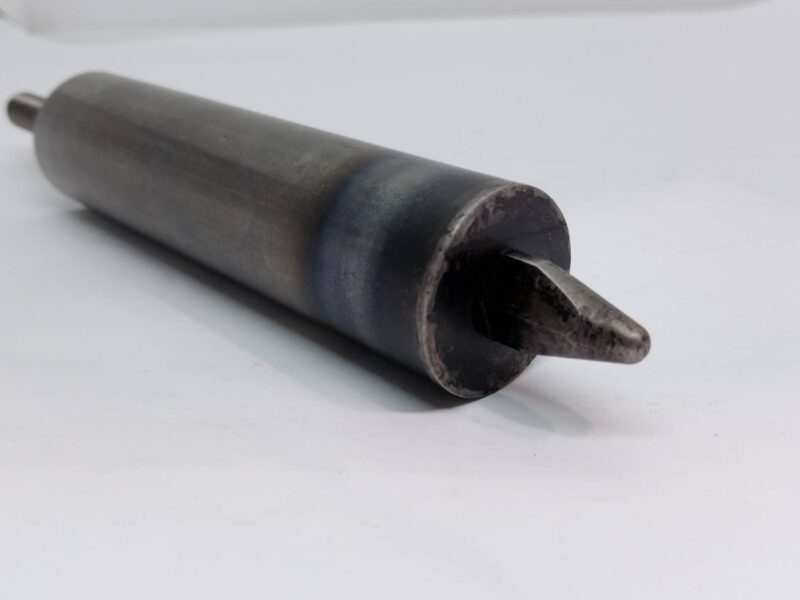
Φ30×186 ピン・先端ダイヤ型
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
高周波焼入れ
-
-
機能・目的:
-
耐摩耗
-
-
-
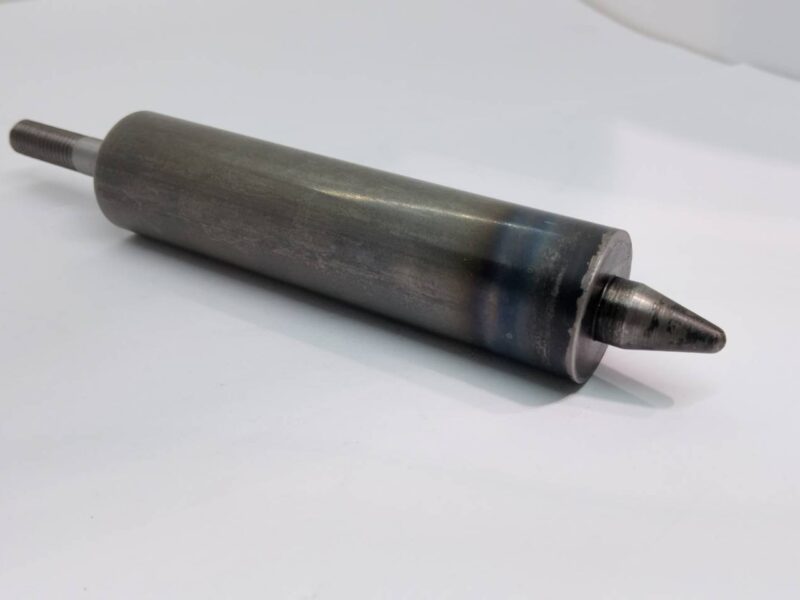
Φ30×186 ピン・先端丸型
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
高周波焼入れ
-
-
機能・目的:
-
耐摩耗
-
-
-
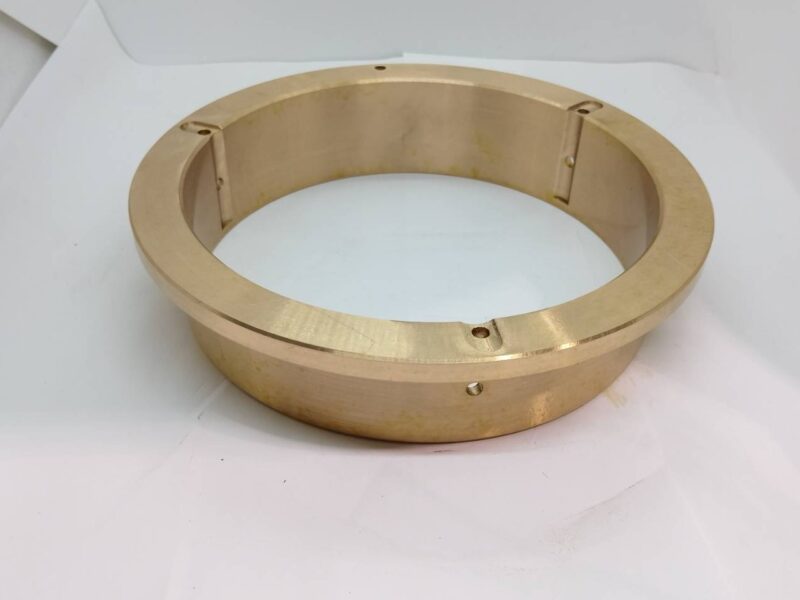
PBC2(リン青銅鋳物)製 ブッシュ
-
製品種類:
-
ブラケット
-
-
材質:
-
その他
-
-
表面処理:
-
-
機能・目的:
-
精度向上
-
-
-
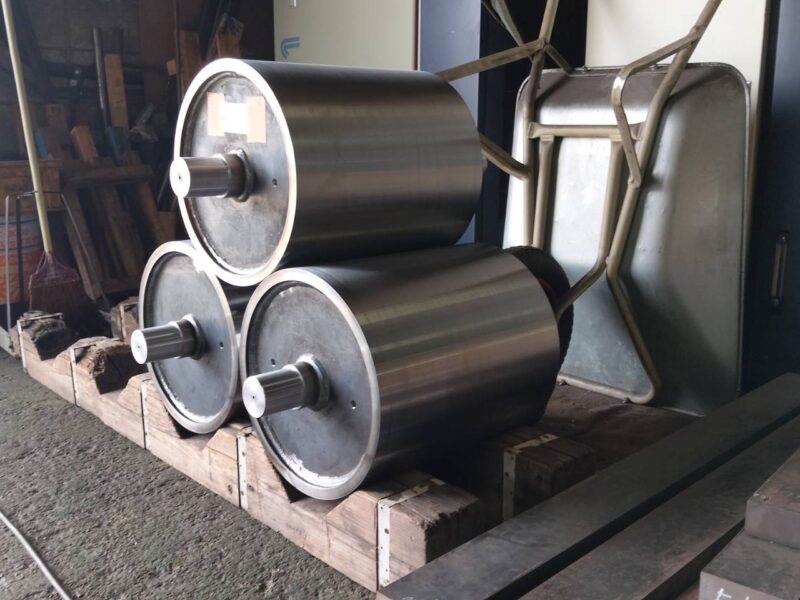
φ350mm 製鉄工場向けローラー
-
製品種類:
-
ローラー・プーリー
-
-
材質:
-
その他
-
-
表面処理:
-
-
機能・目的:
-
耐久性,
-
精度向上
-
-
-
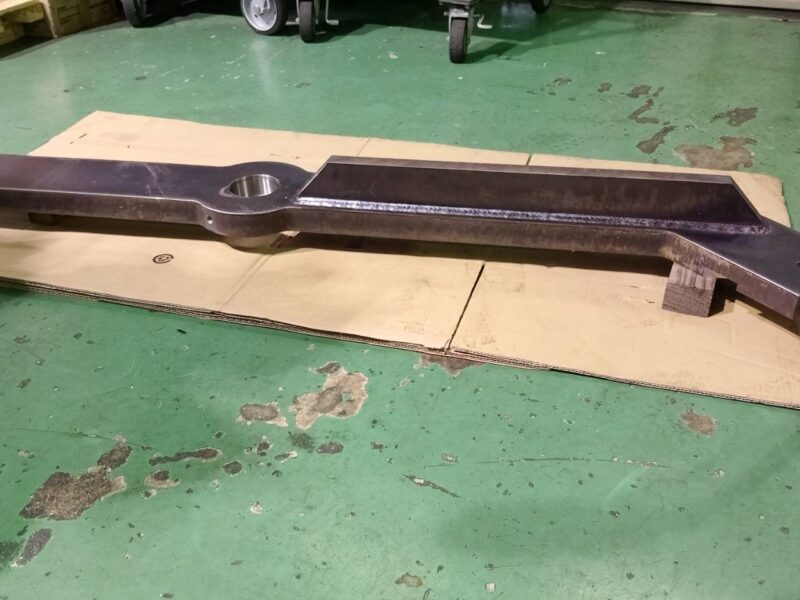
1435mm SS400製アーム
-
製品種類:
-
その他
-
-
材質:
-
SS材
-
-
表面処理:
-
-
機能・目的:
-
精度向上
-
-
-
1500mm SS400製アーム
-
製品種類:
-
その他
-
-
材質:
-
SS材
-
-
表面処理:
-
-
機能・目的:
-
精度向上
-
-
-
自動車工場用設備向け ホルダー
-
製品種類:
-
ブラケット
-
-
材質:
-
SS材
-
-
表面処理:
-
-
機能・目的:
-
精度向上
-
-
-
製鉄工場向け S45C製ツメ
-
製品種類:
-
その他
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
-
機能・目的:
-
精度向上
-
-
-
製鉄工場向け S45C製フランジ
-
製品種類:
-
ブラケット
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
-
機能・目的:
-
位置決め・固定
-
-
-
Φ430ベアリング押さえ
-
製品種類:
-
ブラケット
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
-
機能・目的:
-
位置決め・固定
-
-
-
SCM440調質材 丸ピン
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
SCM材
-
-
表面処理:
-
調質処理,
-
黒染め(黒色酸化皮膜処理)
-
-
機能・目的:
-
-
-
φ140 精錬所向け設備用主軸
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
調質処理,
-
研磨加工
-
浸炭焼入れ
-
-
機能・目的:
-
-
-
ロケーションピン オス②
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
SCM材
-
-
表面処理:
-
研磨加工,
-
浸炭焼入れ
-
-
機能・目的:
-
硬度向上
-
-
-
ロケーションピン オス①
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
SCM材
-
-
表面処理:
-
研磨加工,
-
浸炭焼入れ
-
-
機能・目的:
-
硬度向上
-
-
-
SCM420製 ロケーションピン
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
SCM材
-
-
表面処理:
-
研磨加工,
-
浸炭焼入れ
-
-
機能・目的:
-
硬度向上
-
-
-
SKH51製 ロケーションピン
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
その他
-
-
表面処理:
-
研磨加工,
-
真空焼入れ
-
-
機能・目的:
-
硬度向上
-
-
-
カステンゲージ棒
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
その他
-
-
表面処理:
-
研磨加工,
-
浸炭焼入れ
-
-
機能・目的:
-
耐摩耗
-
-
-
メスゲージ
-
製品種類:
-
ゲージ
-
-
材質:
-
その他
-
-
表面処理:
-
-
機能・目的:
-
耐摩耗
-
-
-
オスゲージ
-
製品種類:
-
ゲージ
-
-
材質:
-
その他
-
-
表面処理:
-
研磨加工
-
-
機能・目的:
-
耐摩耗
-
-
-
シリンダーカバー
-
製品種類:
-
その他
-
-
材質:
-
SS材
-
-
表面処理:
-
-
機能・目的:
-
精度向上
-
-
-
旋盤に頼らず短納期とΦ35f7を両立したS45C製偏芯ブロック
-
製品種類:
-
その他
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
調質処理
-
-
機能・目的:
-
耐摩耗,
-
リードタイム短縮
-
-
-
ピストンロッド
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
SCM材
-
-
表面処理:
-
調質処理,
-
研磨加工
-
高周波焼入れ
-
-
機能・目的:
-
耐摩耗
-
-
-
自動車業界向け特注シリンダー
-
製品種類:
-
その他
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
調質処理
-
-
機能・目的:
-
精度向上,
-
コストダウン
-
-
-
ステンレス製 位置決め特注ピン②
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
その他
-
-
表面処理:
-
-
機能・目的:
-
耐久性,
-
硬度向上
-
-
-
S45C製 基準ピン
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
高周波焼入れ
-
-
機能・目的:
-
耐摩耗
-
-
-
ステンレス製 位置決め特注ピン①
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
その他
-
-
表面処理:
-
-
機能・目的:
-
耐久性
-
-
-
ヘリサート付きブラケット
-
製品種類:
-
ブラケット
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
-
機能・目的:
-
-
-
線材圧延設備用シャフト②
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
SNC材
-
-
表面処理:
-
研磨加工,
-
浸炭焼入れ
-
-
機能・目的:
-
耐摩耗
-
-
-
線材圧延設備用シャフト①
-
製品種類:
-
その他
-
-
材質:
-
-
表面処理:
-
研磨加工,
-
浸炭焼入れ
-
-
機能・目的:
-
-
-
線材圧延用カラー
-
製品種類:
-
-
材質:
-
SNC材
-
-
表面処理:
-
浸炭焼入れ
-
-
機能・目的:
-
耐摩耗
-
-
-
SKD11と真空焼入れで交換周期を3か月から1年へ延長したガイドブッシュ
-
製品種類:
-
ゲージ
-
-
材質:
-
SKD材
-
-
表面処理:
-
真空焼入れ
-
-
機能・目的:
-
耐摩耗
-
-
-
ピストンロッドの銅溶射・硬質クロムメッキ加工
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
BC材
-
-
表面処理:
-
硬質クロムめっき
-
-
機能・目的:
-
-
-
キャップ(SCM435・油焼入)
-
製品種類:
-
その他
-
-
材質:
-
SCM材
-
-
表面処理:
-
-
機能・目的:
-
耐摩耗
-
-
-
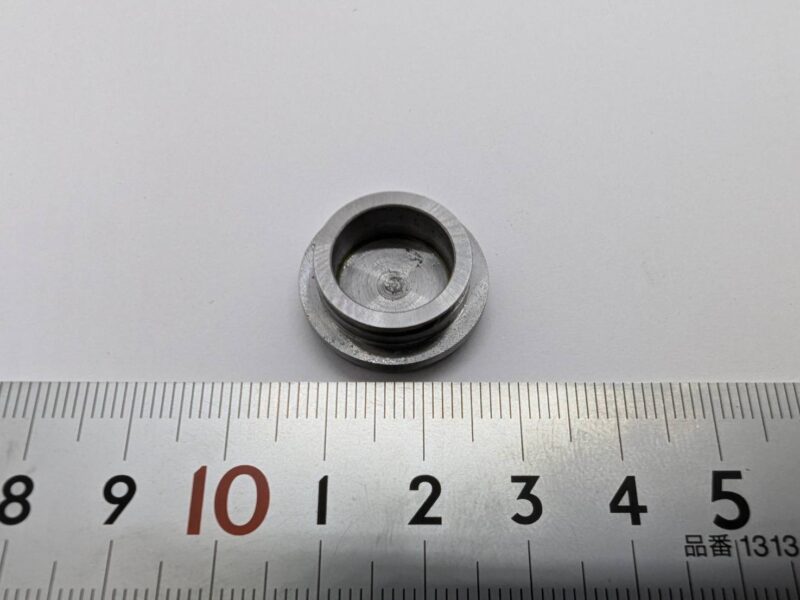
精密ホルダー
-
製品種類:
-
その他
-
-
材質:
-
SCM材
-
-
表面処理:
-
-
機能・目的:
-
精度向上
-
-
-
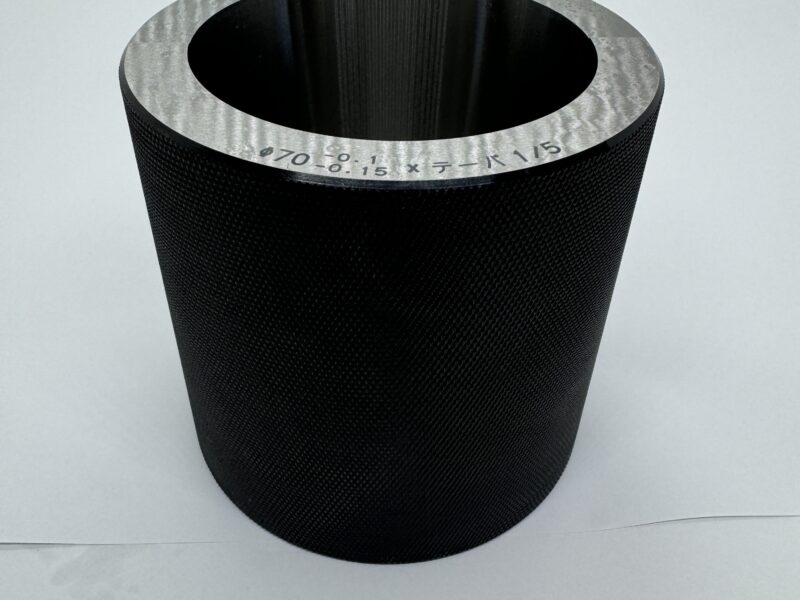
テーパーリングゲージ
-
製品種類:
-
その他
-
-
材質:
-
その他
-
-
表面処理:
-
-
機能・目的:
-
耐摩耗
-
-
-
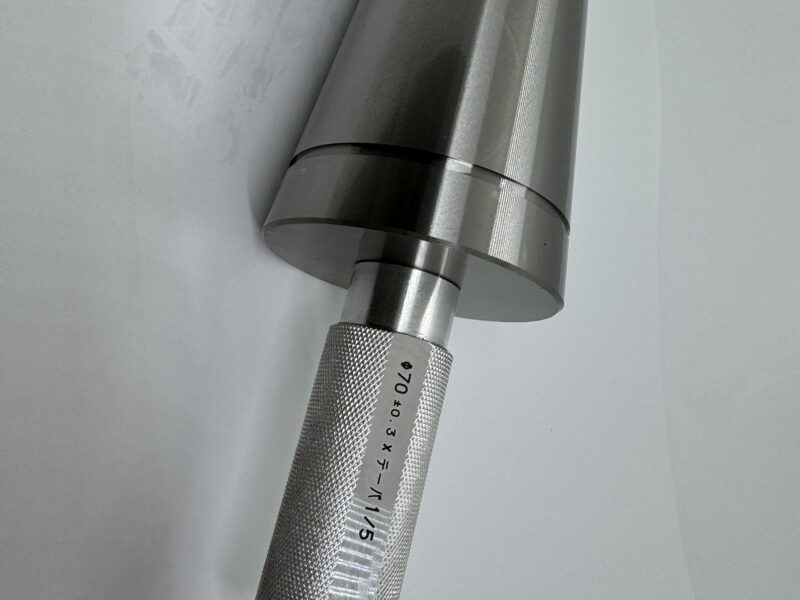
テーパープラグゲージ
-
製品種類:
-
その他
-
-
材質:
-
その他
-
-
表面処理:
-
-
機能・目的:
-
耐摩耗
-
-
-
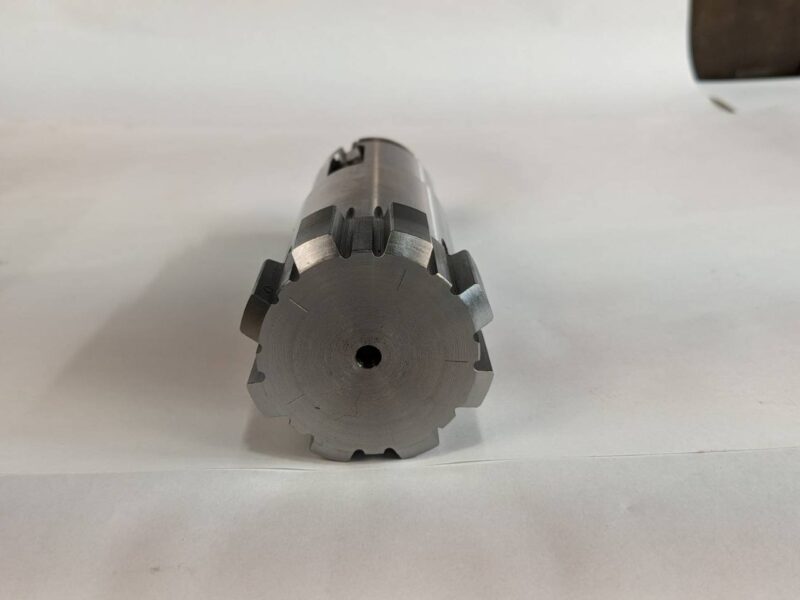
スプラインシャフト
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
調質処理,
-
高周波焼入れ
-
-
機能・目的:
-
硬度向上
-
-
-
S45C製 圧下メタル
-
製品種類:
-
その他
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
硬質クロムめっき
-
-
機能・目的:
-
耐摩耗
-
-
-
スクリュー軸 (S45C・ノコ刃ネジ)
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
調質処理,
-
高周波焼入れ
-
-
機能・目的:
-
耐摩耗
-
-
-
めねじ(PBC)〈ノコ刃ネジ、スプライン加工〉
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
BC材
-
-
表面処理:
-
-
機能・目的:
-
-
-
偏心ローラー軸
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
-
機能・目的:
-
-
-
ブロックピン
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
SS材
-
-
表面処理:
-
-
機能・目的:
-
-
-
アタッチメント
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
SS材
-
-
表面処理:
-
-
機能・目的:
-
-
-
設備取付用 保持金具
-
製品種類:
-
その他
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
-
機能・目的:
-
耐摩耗,
-
コストダウン
-
-
-
軸受
-
製品種類:
-
その他
-
-
材質:
-
SS材
-
-
表面処理:
-
高周波焼入れ
-
-
機能・目的:
-
精度向上
-
-
-
釣り用金具
-
製品種類:
-
その他
-
-
材質:
-
SS材
-
-
表面処理:
-
高周波焼入れ
-
-
機能・目的:
-
リードタイム短縮,
-
コストダウン
-
-
-
マルチウェッジVプーリー
-
製品種類:
-
ローラー・プーリー
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
調質処理,
-
高周波焼入れ
-
-
機能・目的:
-
耐久性,
-
靱性向上
-
-
-
カサ歯車(小)
-
製品種類:
-
歯車・ギヤ
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
調質処理,
-
高周波焼入れ
-
-
機能・目的:
-
精度向上
-
-
-
カサ歯車(大)
-
製品種類:
-
歯車・ギヤ
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
調質処理,
-
高周波焼入れ
-
-
機能・目的:
-
精度向上
-
-
-
Φ428大型vプーリー
-
製品種類:
-
ローラー・プーリー
-
-
材質:
-
SCM材
-
-
表面処理:
-
調質処理,
-
高周波焼入れ
-
-
機能・目的:
-
耐摩耗
-
-
-
Vプーリー(砥石側用)
-
製品種類:
-
ローラー・プーリー
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
調質処理,
-
高周波焼入れ
-
-
機能・目的:
-
耐摩耗,
-
耐久性
-
靱性向上
-
-
-
保持ピン
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
-
機能・目的:
-
精度向上
-
-
-
フォークエンド
-
製品種類:
-
その他
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
-
機能・目的:
-
精度向上
-
-
-
設備用保持フタ
-
製品種類:
-
その他
-
-
材質:
-
SS材
-
-
表面処理:
-
-
機能・目的:
-
精度向上
-
-
-
変換用アタッチメント軸
-
製品種類:
-
その他
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
-
機能・目的:
-
-
-
スプリングホルダー軸
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
-
機能・目的:
-
精度向上
-
-
-

設備用ハンドル
-
製品種類:
-
その他
-
-
材質:
-
SS材,
-
S45C-S55C
-
-
表面処理:
-
-
機能・目的:
-
精度向上
-
-
-
設備用駆動車輪
-
製品種類:
-
歯車・ギヤ
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
高周波焼入れ
-
-
機能・目的:
-
精度向上
-
-
-
硬度向上とコストダウンを両立した設備用段付きシャフト
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
SNC材
-
-
表面処理:
-
研磨加工,
-
浸炭焼入れ
-
-
機能・目的:
-
硬度向上,
-
コストダウン
-
-
-
設備用シャフト
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
SNC材
-
-
表面処理:
-
研磨加工,
-
浸炭焼入れ
-
-
機能・目的:
-
硬度向上,
-
コストダウン
-
-
-
圧延用ローラー
-
製品種類:
-
ローラー・プーリー
-
-
材質:
-
その他
-
-
表面処理:
-
研磨加工,
-
真空焼入れ
-
-
機能・目的:
-
耐摩耗,
-
精度向上
-
-
-
テーパー付きローラー
-
製品種類:
-
ローラー・プーリー
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
高周波焼入れ
-
-
機能・目的:
-
耐摩耗,
-
精度向上
-
-
-
ブッシュ
-
製品種類:
-
その他
-
-
材質:
-
BC材
-
-
表面処理:
-
-
機能・目的:
-
精度向上
-
-
-
熱変化を見極めて高精度に仕上げたBC材製ツバ付きブッシュ
-
製品種類:
-
その他
-
-
材質:
-
BC材
-
-
表面処理:
-
-
機能・目的:
-
精度向上
-
-
-
Vプーリー(モーター側用)
-
製品種類:
-
ローラー・プーリー
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
調質処理,
-
高周波焼入れ
-
-
機能・目的:
-
耐摩耗,
-
耐久性
-
靱性向上
-
-
-
圧下スクリュー軸 (ノコ刃ねじ付)
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
SCM材
-
-
表面処理:
-
-
機能・目的:
-
精度向上
-
-
-
めねじ (ノコ刃ねじ付)
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
BC材
-
-
表面処理:
-
-
機能・目的:
-
精度向上
-
-
-
シャフト
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
窒化処理
-
-
機能・目的:
-
耐摩耗
-
-
-
S45C製 Φ16×166 シャフト
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
高周波焼入れ
-
-
機能・目的:
-
耐摩耗
-
-
-
ハスバ歯車
-
製品種類:
-
歯車・ギヤ
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
研磨加工,
-
高周波焼入れ
-
-
機能・目的:
-
耐摩耗,
-
精度向上
-
-
-
ハスバ歯車付シャフト
-
製品種類:
-
歯車・ギヤ
-
-
材質:
-
S45C-S55C
-
-
表面処理:
-
高周波焼入れ
-
-
機能・目的:
-
精度向上
-
-
-
給電用シャフト
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
その他
-
-
表面処理:
-
-
機能・目的:
-
精度向上
-
-
-
シリンダー用ピストン
-
製品種類:
-
シャフト・ピン・軸
-
-
材質:
-
SCM材,
-
BC材
-
-
表面処理:
-
研磨加工,
-
硬質クロムめっき
-
-
機能・目的:
-
精度向上
-
-